CNC加工の大量生産:生産規模の拡大で変わること
1 min
- CNC加工の大量生産:生産規模の拡大で変わること
- 大量生産とは、どの程度の数量を指すのか?
- 大量生産で実際に変わること
- 大量生産を見据えた設計
- 大量生産における自動化の役割
- コスト構造:大量生産でコストを削減できる仕組み
- 大量生産を任せる製造パートナーの選び方
- 注意したい、よくある失敗
- よくある質問
CNC加工の大量生産:生産規模の拡大で変わること
試作品10個と量産部品10,000個では、取り組むべき課題が根本的に異なります。手作業でのバリ取り、簡単な目視確認、切れ味が落ちたと感じた時点での工具交換など、少数の部品では問題なく機能していた工程も、生産数量が1,000倍になれば立ち行かなくなります。CNC加工の大量生産では、単に同じ作業をより多く繰り返すだけでは対応できません。重視すべき点が変わり、試作段階では影響の小さかった判断が、量産時には利益を確保できるか、それとも部品をつくるたびに損失が積み重なるかを左右します。
量産向けのCNC加工をご検討ですか?
CNC加工部品の大量生産を任せられる製造パートナーをお探しなら、JLCCNCにご相談ください。JLCCNCは、量産に対応した高精度なCNCフライス加工とCNC旋削加工を提供しています。工具・治具・品質管理工程を最適化し、生産規模が拡大しても安定した品質の部品を製造できる体制を整えています。

高精度CNC加工サービス
専門的な製造技術、短納期対応、確かな品質保証。
大量生産とは、どの程度の数量を指すのか?
大量生産に共通する一律の基準はなく、部品の複雑さ、材質、サイクルタイムによって異なります。実務上の目安は、特定の数量よりも、コストやリスクを左右する要因が変わることです。少量生産では、技術検討に要する時間や段取り費用が、部品1個当たりのコストを大きく左右します。一方、大量生産では、工具摩耗、サイクルタイムの最適化、工程の安定性が中心となります。サイクルタイムを10秒短縮したり、工具寿命を20%延ばしたりすることで総コストが大きく変わる段階であれば、具体的な数量にかかわらず、大量生産として検討すべき領域に入っています。
大量生産で実際に変わること
専用工具・治具への投資が費用に見合うものになります。設計・製作に相応の費用がかかる専用治具は、部品10個のためには採算が合いません。治具費だけで、材料費や加工機の稼働費を大きく上回るためです。しかし、大量生産では同じ治具への投資を数千個の部品に配分でき、部品1個当たりのコストを削減することで、投資額を大きく上回る効果が得られる場合があります。試作から量産へ移行する際の重要な考え方の変化は、初期費用をすべて最小限に抑えることから、初期投資を増やして部品単価をさらに下げることへの転換です。
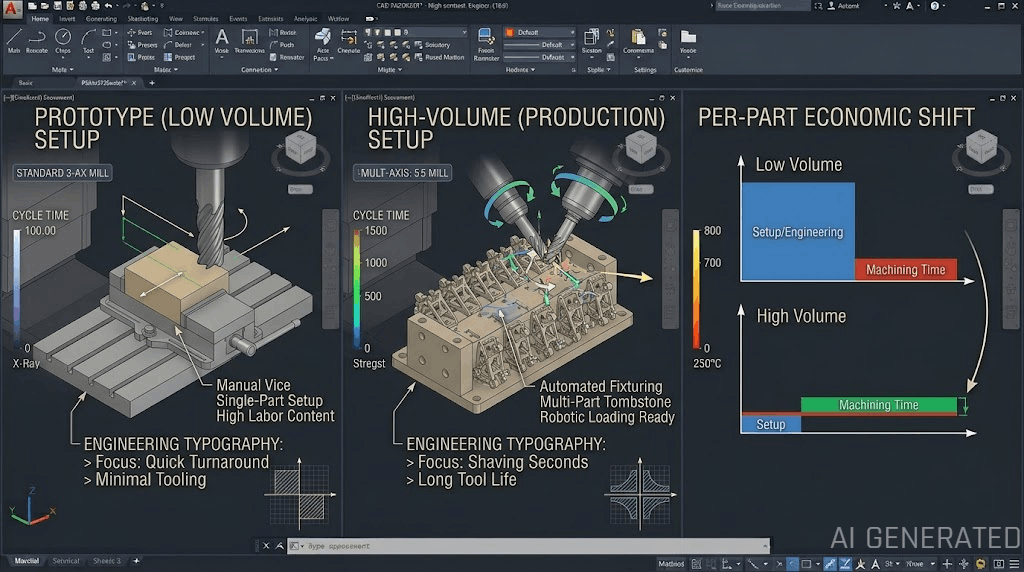
工具摩耗は、予期しない問題ではなく、計画的に管理する要因になります。同じ工具経路で数千回加工すると、切削工具の摩耗も生産の進行に伴って予測可能な形で進みます。量産工場では、想定される加工個数に対して工具寿命を管理し、不良品が出てから対応するのではなく、計画に沿って工具を交換します。工具交換の方針を事前に定めていないと、工具の劣化に伴って寸法が徐々に公差範囲から外れていきます。緩やかな寸法変動を検出できる検査体制がなければ、生産がかなり進んでから判明することもあります。
サイクルタイムの最適化は、繰り返し効果を生みます。試作数量では、部品1個当たり30秒を短縮するために工具経路の最適化に1時間を追加しても、技術作業にかかる時間に見合わない場合があります。しかし、10,000個を製造する場合、同じ30秒の短縮で加工機の稼働時間を約80時間削減でき、費用対効果は大きく変わります。量産用の加工プログラムでは、単品製作なら過剰な作業となるような工具経路の細かな改善も、有効な取り組みになります。
品質管理の中心が、全数検査から統計的工程管理へ移ります。20個程度のロットであれば、すべての部品を三次元測定機(CMM)で測定しても対応できます。しかし、10,000個に同じ方法を適用すると、検査費用が膨大になるか、検査そのものが生産のボトルネックになります。大量生産では一般に、統計的な抜取検査と工程能力のデータを活用します。工程が安定し、測定値の中心が目標値に一致していることを確認したうえで、すべての部品を検査する代わりに一定の間隔で抜き取り、変動傾向を検出します。
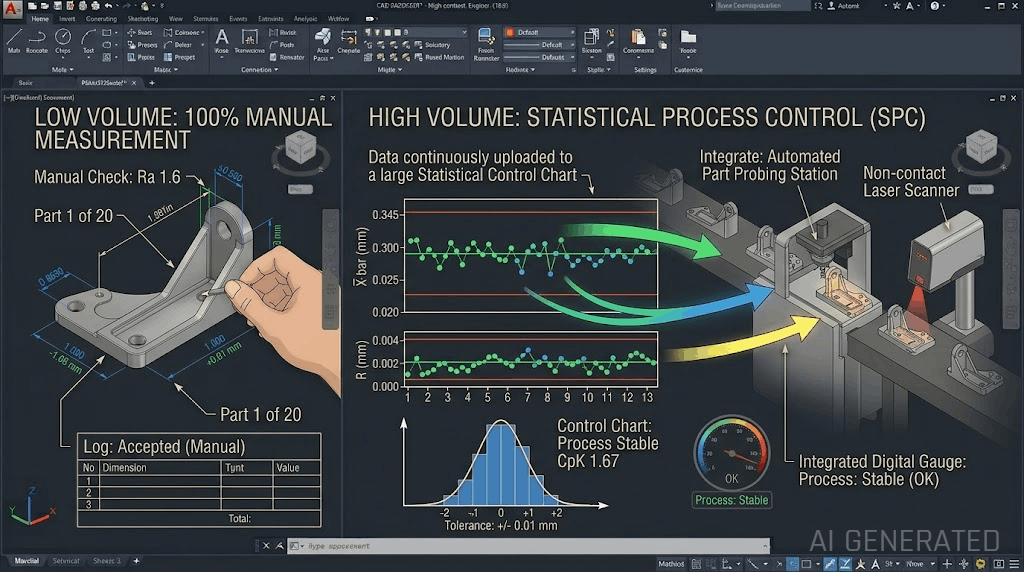
材料調達と品質のばらつき管理が、より重要になります。少量生産では、材料ロット間のわずかなばらつきが目立たないこともあります。しかし、大量生産では使用する材料が増え、ロット間のばらつきが統計的に確認できるようになります。その結果、ある材料ロットで問題なく機能した加工条件でも、次のロットでは加工状態がわずかに変わる場合があります。公差範囲を外れずにこうした変動を吸収できるよう、工程には十分な余裕を持たせるか、材料仕様を十分に厳しく定める必要があります。
大量生産を見据えた設計
試作段階では影響の小さい設計上の判断も、生産数量が増えると重要になります。低速で慎重な仕上げ加工を必要とする形状は、部品10個なら多少の手間で済んでも、10,000個ではサイクルタイムを大きく増やす要因になります。工具交換を減らすために穴径を標準化する、送り速度を落とさなければ加工できない形状を避ける、安定性と再現性のあるワークの固定方法を確保するなど、大量生産に適した製造性の観点から、量産に着手する前に設計を見直す価値があります。工具や治具を製作した後の設計変更は、設計段階での変更よりもはるかに高くつくためです。
大量生産における自動化の役割
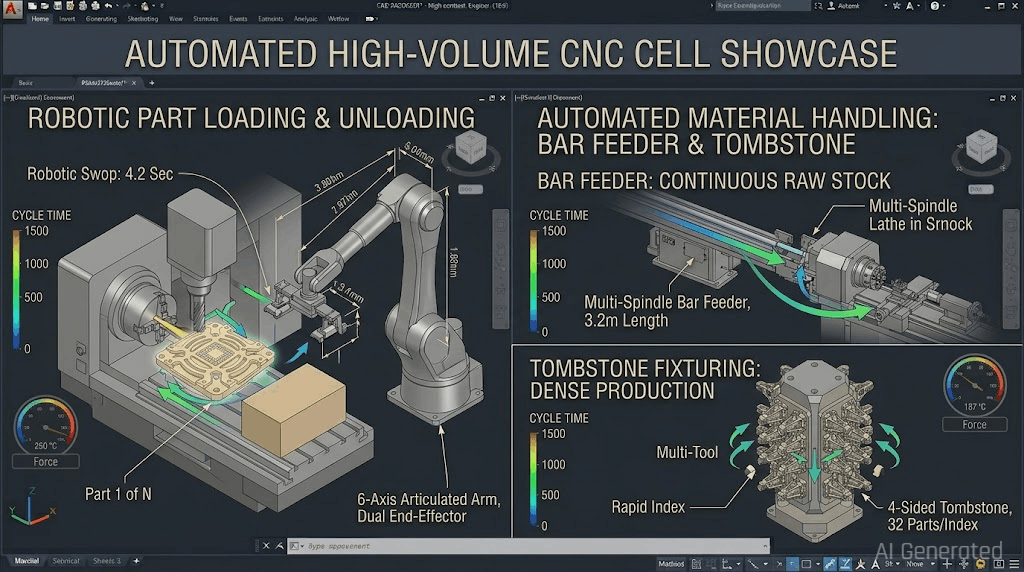
バーフィーダ、ロボットによるワークの着脱、多軸自動盤などは、少量生産では採算が合いにくくても、大量生産では経済的な合理性が高まります。自動化設備への投資を十分な数量に配分できるうえ、省人化の効果が少数の加工だけでなく、すべてのサイクルで積み重なるためです。工程の特性を十分に把握し、夜間に加工機を無人で稼働させる無人運転や、最小限の監視で行う生産も、量産では現実的な選択肢になります。その前提は、作業者が常に判断を下さなくてもよいほど、工程の安定性が実証されていることです。
コスト構造:大量生産でコストを削減できる仕組み
CNC加工の部品単価は、生産数量の増加に伴って下がります。ただし、直線的に下がるわけでも、際限なく下がるわけでもありません。段取り費用やプログラム作成費用をより多くの部品に配分でき、工具・治具への投資も回収しやすくなります。また、材料を大量に購入すると、素材の単価が下がることもあります。しかし、部品1個当たりの実際の加工機稼働時間であるサイクルタイムは、大量生産だからといってなくなるものではありません。通常、サイクルタイムに起因する費用が部品単価の下限を決め、さらに下げるには、製造方法そのものを変える必要があります。例えば、生産数量が金型への投資に見合うのであれば、切削加工で製造していたブラケットをプレス加工へ切り替える方法があります。
工程計画では、このコスト曲線のどの位置にあるかを把握することが重要です。生産数量を100個から200個へ倍増すると、段取り費用をさらに分散できるため、部品単価が大きく下がることがあります。一方、50,000個から100,000個へ倍増しても、すでにサイクルタイムがコストの大部分を占める領域に入っていれば、単価はほとんど変わらない場合があります。
大量生産を任せる製造パートナーの選び方
短納期の試作を得意とする加工会社が、大量生産にも優れているとは限りません。逆の場合も同様です。大量生産の依頼先を選ぶ際は、1台の加工機で注文分を順番に処理するだけでなく、複数の加工機で並行生産できる実際の設備能力があるかを確認しましょう。また、単に「部品を検査している」という説明にとどまらず、統計的品質管理をどのように実施しているか、良好な初品だけでなく、長期にわたる生産実績の中で公差を安定して維持していることを示せるかも重要です。試作品の納期の速さだけでは、量産時の工程管理能力は判断できません。それぞれに求められる能力は異なります。
少量生産側の考え方については、少量CNC加工のガイドで、試作から初期生産へ移行する際の方策を解説しています。また、オンデマンド製造のガイドでは、少量生産と大量生産の間に位置づけられる、受注を起点とした柔軟な生産モデルを紹介しています。数量ではなく部品の大きさが課題の場合は、大型部品のCNC加工ガイドで、その製造に特有の課題を解説しています。
注意したい、よくある失敗
試作で検証できた工程を、生産数量に合わせて再度最適化せず、そのまま量産に使えると判断するのは、よくある高コストな失敗です。初品10個の製作で問題なく機能した工具経路、治具、検査計画は、コストやサイクルタイムではなく、使用できる部品を短時間でつくることに最適化されていた可能性があります。量産前に工程を見直せば一度で発見できた非効率も、未最適化の工程で10,000個を製造すれば、その余分なコストを10,000回負担することになります。
次の量産に向けて、CNC加工をご検討ですか?CADファイルを今すぐアップロードして、高精度なCNCフライス加工・CNC旋削加工の即時見積もりをご利用ください。
よくある質問
CNC加工は何個から「大量生産」に該当しますか?
固定の数量基準はなく、部品の複雑さやサイクルタイムによって異なります。実務上の目安は、段取りやプログラム作成に要する時間よりも、工具摩耗、サイクルタイム、工程の安定性がコストを大きく左右するようになる段階です。
大量生産のCNC加工は、少量生産よりも必ず部品単価が安くなりますか?
一般的には、一定の数量までは安くなります。段取り費用や工具・治具費用を、より多くの部品に配分できるためです。ただし、サイクルタイムがコストの大部分を占める領域では削減効果が小さくなり、工程を変更しない限り、数量をさらに増やしても部品単価は大きく下がらなくなります。
非常に多い数量でもCNC加工は適していますか?それともプレス加工や鋳造へ切り替えるべきですか?
部品と生産数量によって異なります。厳しい公差や、プレス加工・鋳造の金型では容易に再現できない複雑な形状が必要な部品では、大量生産でもCNC加工が実用的であり、適した選択肢となる場合が多くあります。一方、比較的単純な形状を非常に多い数量で製造する場合は、プレス加工や鋳造の金型に投資することで、部品単価が機械加工を下回るようになる場合があります。コスト上の優劣が逆転する数量は、部品の複雑さに大きく左右されます。
少量生産と大量生産で、品質管理の最も大きな違いは何ですか?
少量生産では、部品を一つずつ検査することが可能です。大量生産では一般に、工程が安定し、要求を満たす工程能力があることを確認したうえで、一定の間隔で抜取検査を行う統計的工程管理(SPC)へ移行します。大量の部品を全数検査すると、費用が過大になり、検査が生産のボトルネックにもなるためです。
学び続ける
精密加工における段付き旋削工程とCNC軸加工
この記事のポイント 段付き旋削は、1回の段取りで軸に複数の外径を加工するCNC旋削加工です。軸受のはめあい部、歯車の取付部、組立時の逃げ部など、機械用軸に必要な段付き形状を形成します。 軸方向に各部の外径を順次加工し、外径が変わる位置に肩面を設けることで、複数の径を持つ軸を製作します。 各段の同軸精度を確保するには、加工中に回転中心を一定に保つ必要があります。そのため、切削条件と同様に、ワークの保持方法や芯出しが重要です。 工具やワークのたわみによる誤差を抑えながら寸法公差を満たすには、荒旋削、肩面加工、仕上げ旋削を適切な順序で組み合わせる必要があります。 各段の表面粗さと肩面の直角度は、外観上の品質だけでなく、軸受の正しい着座や部品の正確な軸方向位置決めを左右する機能上の重要項目です。 (AI生成画像)CNC旋盤による鋼製段付き軸の加工 機械用軸は、全長にわたって外径が一定とは限りません。軸受ジャーナル、歯車の取付部、ねじ端部、干渉を避けるための逃げ部など、それぞれの機能に応じて複数の外径が必要になります。CNCによる段付き旋削は、こうした異径部を加工し、各部の同軸精度、幾何精度、肩面の直角度を......
CNC・旋盤加工におけるテーパ旋削:加工方法・角度管理・加工安定性
テーパ旋削の重要ポイント テーパ旋削は、回転するワークの軸線に対して所定の角度で切削工具を送り、軸方向に外径または内径が連続的に変化する形状を加工する方法です。 適切な加工方法は、部品の形状や加工条件によって異なります。短いテーパには刃物台の旋回による加工が適し、長いテーパではテーパ削り装置やCNC補間制御が加工の安定性と繰返し精度の向上に役立ちます。 テーパ角度の精度を確保するには、テーパ面全体に対する寸法公差の指定方法と検査方法も重要です。 長尺部品や細長い部品では、支持状態が不安定だと、びびり、たわみ、加工中の寸法変動が生じる場合があります。 テーパ面は、芯合わせや接触状態の安定化に有効なため、ツールホルダ、主軸との接合部、シール部、回転機構などに広く使用されています。 CNC旋盤による金属軸のテーパ加工 テーパ旋削とは テーパ旋削とは、ワークの回転軸に対して工具を斜めに送り、軸方向に直径が徐々に変化する形状を形成する旋盤加工です。 加工経路に沿って直径が連続的に変化するため、加工全体を通じて、芯合わせ、切削の安定性、寸法の確認が重要になります。 ストレート旋削との形状の違い ストレート旋削......
精密部品におけるアングルミリング加工とCNC角度フライス加工
要点 CNCアングルミリング(角度フライス加工)は、3軸加工機による単純なエッジ面取りから、5軸加工機による複合角度面の加工まで幅広く対応します。 面取り加工は主に鋭利なエッジの除去や組立性の向上を目的とし、ベベル加工は溶接開先や機能性を持つ傾斜面の形成に使用されます。 角度精度は、工具形状、段取り精度、ワークの位置決め、および回転軸の校正状態に大きく左右されます。 傾斜面は平面よりも測定が難しいため、検査方法を工程設計の段階から組み込むことが重要です。 部品に傾斜面、組立用の面取り、溶接用の開先、角度付きポケット、またはアリ溝が必要な場合、アングルミリングは極めて重要な加工工程となります。 アングルミリングでは、切削工具、ワーク、またはその両方を所定の角度に設定し、設計図面で指定された傾斜面を形成します。単純な45°面取りから、航空宇宙部品に見られる高精度な複合角度面まで、幅広い形状に対応できます。 ただし、傾斜面の加工では、工具の実効径、切削負荷、工具の突出し量、ワーク保持、機械の回転軸精度などを慎重に管理しなければなりません。 JLCCNCでは、部品形状、材料、公差、表面粗さの要件に応じて、......
鋼の焼なましと焼ならし:違い、材料特性、被削性、用途
焼なましと焼ならしの比較 焼なましと焼ならしの概要 製造上の比較項目 焼なまし 焼ならし 冷却方法 炉内で徐冷する 炉から取り出し、空気中で冷却する 一般的な処理結果 鋼が軟化し、内部応力が低減する 鋼の強度が向上し、結晶粒組織がより均一になる CNC加工時の特性 切削抵抗が小さく、切りくずを形成しやすい 切削抵抗はやや大きいが、材料特性の均一性に優れる 加工時の工具寿命 硬さが低いため、一般に長くなりやすい 鋼種によっては、やや短くなる場合がある 加工中の寸法変化 量産前に残留応力が十分に除去されていれば、加工中の変形を抑えやすい 未処理鋼より安定しているが、焼なまし材より多くの応力が残る場合がある 重荒加工への適性 非常に優れる 良好 厳しい公差を持つ部品への適性 変形管理が重要な場合によく選定される 強度要件をより重視する場合に使用される 表面品質 一般に良好な仕上げ面を得やすい 良好。ただし、硬さと合金成分によって異なる 熱処理後の強度 低い 高い 延性 高い 焼なまし鋼より低い 一般的な製造用途 機械加工用ブロック、金型、鋳造品、鍛造品、応力除去部品 シャフト、歯車、構造部品、鍛造品、溶......
精密製造のためのGD&T真直度記号・公差ガイド
要点 GD&Tの真直度は、線要素または軸線が理想的な直線からどの程度ずれてよいかを規制する形状公差です。 真直度記号は、幾何公差記入枠内に水平な直線として示され、データムは参照しません。真直度は他の形体との関係ではなく、対象形体そのものを管理するためです。 表面の真直度は、表面上の個々の線要素を管理します。 軸線の真直度は、円筒形体の導出中心線を管理します。最大実体公差方式(MMC)を適用すれば、ボーナス公差を利用できます。 真直度の公差域は、表面の場合は2本の平行線で構成され、軸線の場合は円筒で構成されます。管理対象の線要素または軸線全体が、その公差域内に収まる必要があります。 製造時の真直度誤差は、工具たわみ、熱変形、残留応力の解放、治具の不安定性などによって発生します。寸法上は合格していても、真直度要件を満たさない部品が生じる可能性があります。 (GD&Tの基礎)真直度の説明図 シャフトは、すべての断面で正しい直径を満たしていても、長手方向に湾曲していれば組立時に不具合が発生します。機械加工された面も、厚さ検査に合格していても、定盤上でがたつく場合があります。 寸法公差は大きさを規制しますが......
CNC加工における切込み深さ:定義、計算方法、工程最適化
切込み深さに関する要点 切込み深さは、工具が1パスで除去する材料量を規定し、加工工程の能率を左右します。 軸方向切込みと半径方向切込みの組み合わせによって工具接触量が決まり、工具負荷と部品精度に影響します。 材料硬度、壁厚、形状によって、適用できる切込み深さが異なります。 切込みが深すぎても浅すぎても、工具摩耗、加工面の傷、サイクルタイムの増加を招く可能性があります。 量産前に試し加工とCADデータの確認を行うことで、部品ごとに適切な切込み深さを検証できます。 金属部品に対する切込み深さを示すCNCフライス工具 CNC加工において、切込み深さは加工工程全体を左右する重要な切削条件の一つです。切込みが深すぎると、工具、工作機械、ワークに問題が発生します。反対に、慎重になりすぎて切込みを浅くすると、生産時間が長くなります。 切込み深さは、材料、工具、段取り、要求表面品質に合わせて設定する必要があります。適切な値を選定することで、生産性と安定した加工結果のバランスを取ることができます。 CNC加工における切込み深さとは 切込み深さとは、CNC工具が1回の加工パスで、加工前の表面より下へ除去する材料の深さ......