金属メッシュシート:種類・寸法・材質・特注加工ガイド
1 min
- 金属メッシュシートとは?
- 金属メッシュシートの種類
- 金属メッシュシートの寸法・厚さ・仕様
- 金属メッシュシートの材質
- 金属メッシュシートの用途
- 特注金属メッシュシート:設計と加工
- 金属メッシュシートの製造方法
- 金属メッシュシートの技術的な設計上の留意点
- 適切な金属メッシュシートの選び方
- 金属メッシュシートのメリット
- 金属メッシュシートに関するよくある質問
金属メッシュシートとは?
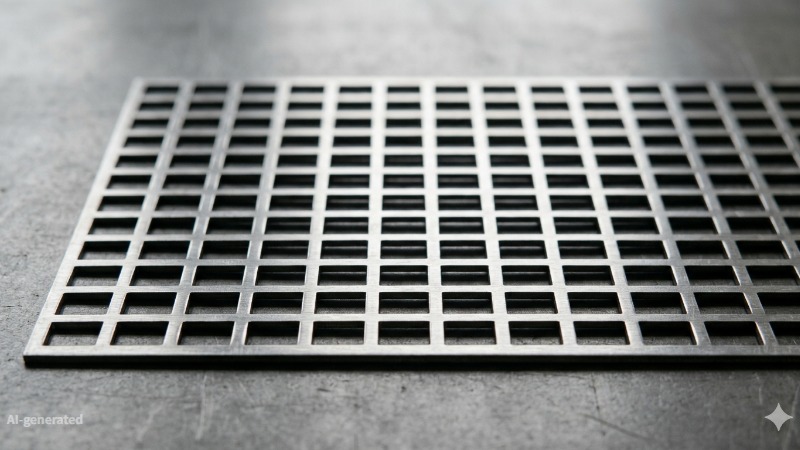
(AI生成画像)精密な格子構造を持つ金属メッシュシート
金属メッシュシートは、金属を織る、溶接する、または切れ目を入れて引き伸ばすことにより、所定の開口部を持つ網目状に成形した材料です。構造的な支持機能を維持しながら、通気性、視認性、軽量化が求められる用途で広く使用されています。
金属メッシュシートは、金属を織る、溶接する、または切れ目を入れて引き伸ばすことにより、開口部を持つ網目状に成形したシートです。開口部の寸法は管理されており、その大きさ、間隔、パターンは、強度、通気性、視認性、重量に影響します。
多くの金属メッシュ製品には、鋼、ステンレス鋼、アルミニウムが使用されます。鋼は耐荷重性、ステンレス鋼は耐食性、アルミニウムは軽量化に適しています。
金属メッシュシートは、中実の金属板では要件を満たせない用途で使用されます。通気性、排水性、視認性が必要な場合、メッシュは構造的な支持機能を維持しながら、これらの要件に対応できます。
2024~2025年には、建設分野や産業機器分野で特注金属メッシュシートの需要が引き続き増加しました。金属メッシュシートは、取り付けに必要な外周部の構造を確保しながら、システム内の通気性を維持します。
定義と基本構造
鋼製メッシュシートは、線材または板材を原材料とし、次のいずれかの方法で加工されます。
● 製織(金属線を布のように織り合わせる)
● 溶接(線材の交点を接合する)● エキスパンド加工(中実の板材に切れ目を入れて引き伸ばす)
その結果、規則的な開口パターンを持つシートが得られます。
以下の要素を調整することで、メッシュの特性を制御できます。
● 線径または板厚
● 開口寸法
● 網目の形状
このため、金属メッシュシートの寸法仕様は多岐にわたります。開口寸法が1 mm未満の精密ろ過用メッシュから、50 mmを超える開口部を持つ構造用途向けの高強度メッシュまで対応できます。
実際のプロジェクトでは、メッシュを任意に選定するのではなく、必要な機能に適した構造を選びます。
多くの加工業者は、画面上ではメッシュを単純な部品として扱います。しかし実際のメッシュパネルは、外力や支持条件に応じて変形する材料です。線径が細すぎたり、開口寸法が大きすぎたりすると、取り付け直後に変形したり、剛性を失ったり、荷重によって破損したりする可能性があります。
実務では、これらの問題は通常、設計レビューの段階で特定されます。JLCCNCでは、変形リスク、溶接部の健全性、成形時の材料挙動などを含め、メッシュ仕様の製造適合性を評価しています。
- 高精度・低コスト——0.4米ドルから
- 厳しい寸法公差に対応。優れた品質
主要な構成要素(線材・開口部・網目パターン)
| 分類 | 項目 | 左右する特性 | 実用上の影響 | 例・用途 |
|---|---|---|---|---|
| 基本構成要素 | 線材(線径・ストランド厚さ) | 強度と剛性 | 線径を大きくすると耐荷重性が向上する一方、開口率は低下する | 線径3 mmの溶接金網は、線径1 mmの織金網よりも高い荷重を支持できる |
| 開口部(目開き寸法) | 通気性、視認性、ろ過性能 | 開口寸法が小さいほどろ過性能は向上するが、通気性は低下する。開口寸法が大きいほど通気性が向上し、軽量化できる | フィルターには小さな開口部、保護ガードや通気パネルには大きな開口部を使用 | |
| パターン(網目形状) | 荷重分布と力学的挙動 | 網目形状によってメッシュ内の応力の伝わり方が変わる | ひし形(エキスパンドメタル)は応力を分散し、正方形(溶接金網)は荷重を均等に分散する | |
| 構造の種類 | 金属メッシュシート(織金網・溶接金網) | 柔軟性と通気性 | 幅広い開口寸法に対応し、通気性が高く、多様な設計に適応できる | 保護ガード、フィルター、ケージ、間仕切り |
| パンチングメタル | 材料の連続性 | 材料が連続しているため平板としての強度が高いが、通気性の調整自由度は限られる | パネル、音響用パネル、装飾ファサード | |
| エキスパンドメタル | 比強度 | 材料の打ち抜きくずが発生せず、軽量で高強度 | 歩廊、グレーチング、構造用プラットフォーム | |
| 選定の考え方 | 通気性と柔軟性が必要 | 開口部を持つ網状構造 | 金属メッシュを使用 | 通気パネル、機械用保護ガード |
| 平板としての強度と良好な外観が必要 | 穴を設けた中実板 | パンチングメタルを使用 | 建築用パネル、カバー | |
| 強度と軽量性の両立が必要 | 板材を引き伸ばした構造 | エキスパンドメタルを使用 | 工場用床材、点検歩廊 |
産業分野の調達では、通気性と視認性を備えるという共通点から、パンチングメタルが金属メッシュと比較されることがよくあります。ただし、厳密にはパンチングメタルは穴を打ち抜いた板材であり、線材を用いたメッシュやエキスパンドメタルとは異なります。
加工分野のあるエンジニアは、次のように端的に説明しています。
「メッシュでは開口の度合いを調整できます。エキスパンドメタルでは、重量を増やさずに強度を確保できます。」
金属メッシュ、パンチングメタル、エキスパンドメタルのいずれを選ぶか検討中の場合は、板金加工の各種工法と、材料選定がコストおよび強度に与える影響に関する詳しい解説で、より技術的な内容をご確認いただけます。
金属メッシュシートの種類
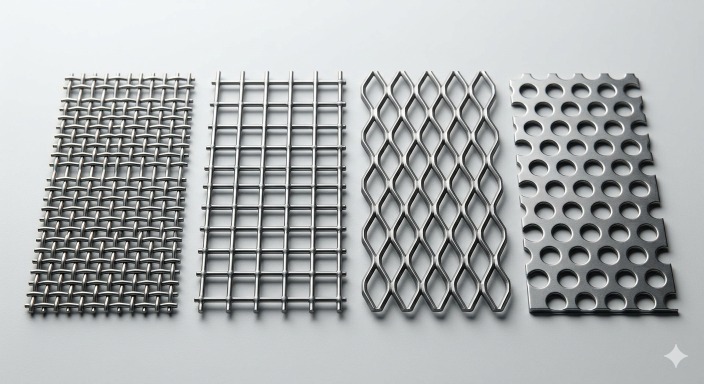
(AI生成画像)織金網、溶接金網、エキスパンドメタル、パンチングメタルの比較
| 種類 | 製造方法 | 構造と挙動 | 性能上の特徴 | 代表的な用途 |
|---|---|---|---|---|
| 織金網 | 金属線を布のように織り合わせる | 柔軟な構造で、荷重が加わると線材がわずかにずれることがある | 開口寸法の精度が高く、ろ過に適する。溶接金網よりも剛性は低い | フィルター、ふるい、スクリーン、細目の保護ガード |
| 溶接金網 | 線材の各交点を溶接する | 網目形状が固定された剛性の高い格子構造 | 強度と寸法安定性が高く、耐荷重性に優れる。柔軟性は低い | 機械用保護ガード、ケージ、間仕切り、構造用パネル |
| エキスパンドメタル | 中実の板材に切れ目を入れて引き伸ばし、網目状に成形する | 継ぎ目や溶接部がなく、ストランドが連続した構造 | 軽量で高強度。材料の打ち抜きくずが発生せず、荷重分散性に優れ、適度な通気性を持つ | 歩廊、グレーチング、作業床、保護カバー |
| パンチングメタル | 中実の板材に穴を打ち抜く | 均一な穴パターンを持つ平板構造 | 平板としての強度が高く、通気量を調整できる。メッシュ類よりも開口率は低い | 音響用パネル、ファサード、通気カバー |
実務では、精度とろ過性能が必要な用途には織金網、構造剛性が必要な用途には溶接金網、比強度を重視する用途にはエキスパンドメタルが使用されます。
金属メッシュシートの寸法・厚さ・仕様
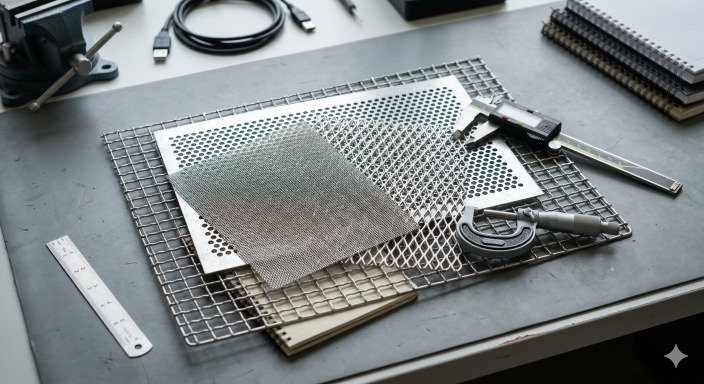
(AI生成画像)さまざまな寸法の金属メッシュシート
性能を決めるのは仕様です。適切な材料を選んでも、メッシュの寸法、開口寸法、線径が用途に合っていなければ、要求性能を満たせません。
実際のプロジェクトでエンジニアが確認するのは、単に「どのメッシュか」ではなく、「開口寸法はいくつか、厚さはいくつか、どの程度の荷重を受けるか」です。
金属メッシュシートは通常、標準的な板材寸法に準じますが、用途や加工上の制約に応じて特注寸法にも対応できます。
標準シート寸法
多くの金属メッシュシートは、加工や輸送の制約に対応するため、標準的なシート寸法で供給されます。
一般的な在庫寸法:
● 1000 × 2000 mm(1 × 2 m)
● 1220 × 2440 mm(4 × 8 ft)
● 1500 × 3000 mm
● 2000 × 6000 mm(産業用途向け大型パネル)
大規模なプロジェクトでは、特に建築ファサードや産業用スクリーン向けに、長さ6 mを超える特注金属メッシュシートを製作することも可能です。
見落とされがちな点があります。
多くの加工案件では、シート寸法が材料の種類以上に歩留まりとコストへ影響します。
例:
設計幅が1300 mmの場合、幅1220 mmのシートでは寸法が合わず、端材の発生につながります。ネスティングの条件によっては、これだけでシート1枚当たりの材料ロスが5~15%増加することがあります。
そのため実務では、設計後にシート寸法を合わせるのではなく、シート寸法を考慮して設計します。
メッシュの開口寸法とパターン
開口寸法はメッシュの特性を左右します。
代表的な開口寸法の範囲:
● 細目メッシュ:0.5 mm~2 mm(ろ過、スクリーン)
● 中目メッシュ:2 mm~10 mm(保護ガード、カバー)
● 粗目メッシュ:10 mm~50 mm超(構造用途、フェンス、歩廊)
網目パターンも同様に重要です。
● 正方形格子(溶接金網) → 強度が均等に分布
● ひし形パターン(エキスパンドメタル) → 応力が伝わりやすく、局所的な破損を抑制
● 長方形の開口部 → 強度に方向性がある(一方の軸方向で強度が高い)
機械用保護ガードでは、適用される安全規格と危険区域までの距離に基づいて開口寸法を選定する必要があります。指の侵入を防止するため、より小さな開口寸法が必要になる場合も多くあります。
したがって、開口寸法は通気性だけでなく、規格への適合にも関わります。
線径と厚さ
線径は、強度に特に大きな影響を与える要素です。
代表的な範囲:
● 軽荷重用メッシュ:0.5 mm~1.5 mm
● 中荷重用:1.5 mm~3 mm
● 重荷重用:3 mm~6 mm超
エキスパンドメタルでは、線径ではなく板厚で厚さを表します。
重要な関係:
● 線径を2倍にすると、材料、網目パターン、支持条件に応じて、耐荷重性を大幅に向上させることができます
● 一方で、開口率が低下するため、通気性は低下します
開口率と強度の関係
開口率は見落とされがちな仕様ですが、軽視すべきではありません。
開口率は、シート全体の面積に対して、実際に開口部が占める割合を示します。
代表的な開口率の範囲:
● 織金網:30%~70%
● 溶接金網:50%~80%
● エキスパンドメタル:60%~85%
● パンチングメタル:10%~60%
開口率が高くなると、次の効果が得られます。
● 通気性の向上
● 軽量化
● 材料コストの低減
ただし、強度も低下します。
当社のエンジニアが使用する実務上の目安は、次のとおりです。
● 開口率40%未満 → 構造の挙動が中実板に近づく
● 開口率70%超 → 通気性が優先され、強度が大幅に低下する
開口率は、メッシュの比強度と通気性能に直接影響します。
例:
開口率75%のエキスパンドメタルは、中程度の荷重を支持しながら、同じ厚さの中実板に比べて最大40%軽量化できます。
このため、歩廊や作業床に使用されています。
金属メッシュシートの材質
| 材質 | 主な特性 | 性能上の特徴 | コスト水準 | 代表的な用途 |
|---|---|---|---|---|
| ステンレス製メッシュシート | 高強度、耐食性、耐熱性 | 過酷な環境に対応し、長寿命。荷重や環境への暴露下でも強度を維持する | 高 | 食品加工、化学プラント、屋外構造物、ろ過システム |
| アルミニウム製メッシュシート | 軽量、自然な耐食性、良好な成形性 | 全体重量を低減でき、通気用途に適する。鋼よりも強度は低い | 中 | 通気パネル、ファサード、軽量筐体 |
| 亜鉛めっき鋼製メッシュシート | 防食のために亜鉛を被覆した鋼材 | 強度と経済性に優れ、適度な耐食性を備える。一般用途に適する | 低~中 | フェンス、保護ガード、建設、一般産業用途 |
| 銅・黄銅・特殊金属 | 優れた耐食性、導電性、装飾性 | 特定の機能や意匠上の要件に対応する。鋼よりも軟らかく、材料コストは高い | 高 | 建築用パネル、電磁干渉(EMI)シールド、装飾用メッシュ、特殊ろ過 |
金属メッシュシートの用途
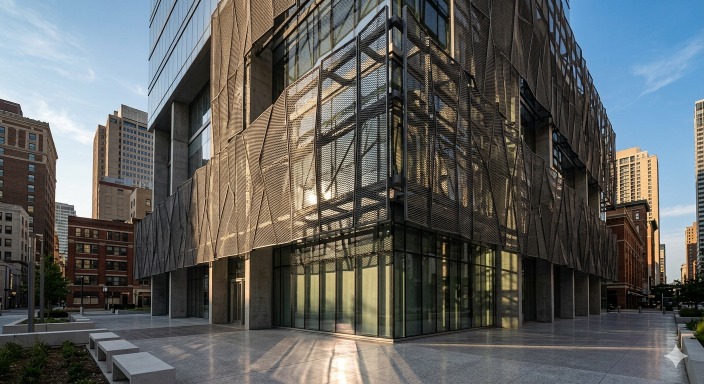
(AI生成画像)日射を和らげる現代建築の金属メッシュファサード
金属メッシュの用途は、主に開口寸法、材質、構造剛性の3つの要素によって決まります。
用途が求める要件に合わせて、メッシュを選定する必要があります。
多くの不具合は、機能ではなく「種類」だけを基準に選定することで発生します。実際の用途では、次のように考えます。
ろ過・産業用途
まず開口寸法を決めます。その他の仕様は、それに基づいて選定します。
● 開口寸法0.5~2 mm → 微細ろ過、粉じん・粒子の分離
● ステンレス製メッシュシート → 熱、薬品、腐食に対応
● 精度と均一性が求められる場合は、織金網が最適
生産ラインでは、開口寸法の0.2 mmのばらつきでも、ろ過効率に影響することがあります。このため、この分野では織金網が主に使用されています。
建築・装飾パネル
この用途では、構造と外観の両方が重要です。
● エキスパンドメタル → 高い開口率(60~80%)、パネルの軽量化、通気性の向上
● アルミニウム製メッシュシート → 板厚や設計に応じて、鋼製パネルよりも軽量化が可能
● 均整の取れた平滑な外観が必要な場合は、パンチングメタルを使用
大型ファサードでは、重量がコストを左右します。パネルを軽量化すると支持構造を簡素化でき、材料自体のコスト削減を上回る効果が得られる場合があります。
安全対策・保護ガード・囲い
この用途では、仕様への適合が不可欠です。
● 溶接金網 → 剛性が高く、衝撃を受けても形状を維持
● 安全規格を満たすため、開口寸法は多くの場合<12 mm
● 耐久性を確保するため、線径は通常≥2~3 mm
機械用保護ガードのメッシュには、侵入を防ぐだけでなく、衝撃を吸収し、破損せずに構造を維持することが求められます。このため、織金網よりも溶接金網が選ばれます。
換気・空調(HVAC)システム
この用途では、通気性が最優先です。
● 開口率は通常50~80%
● アルミニウム製または亜鉛めっき鋼製のメッシュで耐食性を確保
● 開口寸法を大きくすると圧力損失が低減し、効率が向上
開口率を45%から65%へ引き上げるといった小さな設計変更でも、通気性を大幅に改善し、システムの負荷を軽減できます。
特注金属メッシュシート:設計と加工
多くのプロジェクトでは、既製品の寸法をそのまま使用せず、システムに合わせてメッシュを調整します。
そこで活用されるのが、特注金属メッシュシートです。
特注寸法と形状
標準シートの寸法が、最終製品の寸法と一致することはほとんどありません。
● 指定寸法に正確に切断し、取り付け時間を短縮
● 筐体、パネル、ブラケット向けの複雑な形状に対応
● 建築用途向けの大型パネル(最大3~6 m)
切断前の材料ロスを抑えるうえでも、標準シート寸法を考慮した設計が有効です。
切断・曲げ・溶接・ロール曲げ
メッシュは加工時に、中実板とは異なる挙動を示します。
● レーザー切断またはプラズマ切断により、端部を精密に加工
● 曲げ加工では、変形を防ぐために大きめの曲げ半径が必要
● 剛性を維持するため、溶接フレームを追加することが多い
● 円筒形状や曲面構造の形成には、ロール曲げを使用
薄いメッシュは、切断時に変形することがあります。そのため、治具による固定と適切な支持が、一般に想定される以上に重要です。
表面処理(粉体塗装・亜鉛めっき)
板金の表面処理は、耐久性と外観の両方に影響します。
● 亜鉛めっき:屋外使用時の耐食性を向上
● 粉体塗装:保護性能と均一な色調を付与
● ステンレス鋼は、素材自体の耐食性を活かして無処理で使用されることが多い
表面被覆のない屋外用メッシュは、特に高湿度環境や工業環境において、予想よりも早く性能が低下することがあります。
設計上の留意点(公差・荷重・使用環境)
設計上の不具合の多くは、これらの条件に起因します。
● 公差:製造時に開口寸法や線材間隔にわずかなばらつきが生じることがある
● 荷重:開口寸法が大きいほど強度が低下し、特に集中荷重の影響を受けやすい
● 使用環境:湿気、薬品、温度が材料選定に影響する
例:
屋内で問題なく使用できるメッシュでも、屋外では腐食や熱膨張により、1年以内に不具合が生じる可能性があります。
したがって、金属メッシュの設計では、形状条件(開口寸法、線材、網目パターン)、材質(鋼、アルミニウム、ステンレス鋼)、使用環境(屋内、屋外、工業環境)のバランスを取る必要があります。
これらの条件を適切に整合させることで、メッシュは期待どおりの性能を発揮します。
金属メッシュシートの製造方法
材料選定
原材料の延性と強度の比率は、製造工程全体を左右します。316ステンレス鋼を選定すると、海洋環境に必要な耐塩化物腐食性を確保できます。一方、高降伏強度の炭素鋼は、構造用床グレーチングに必要な剛性を提供します。結晶粒組織が脆すぎると、エキスパンド加工や溶接工程中に、格子の一体接合部であるボンド部に微細な亀裂が生じ、荷重下で構造破損につながる可能性があります。
メッシュの成形(製織・溶接・エキスパンド加工)
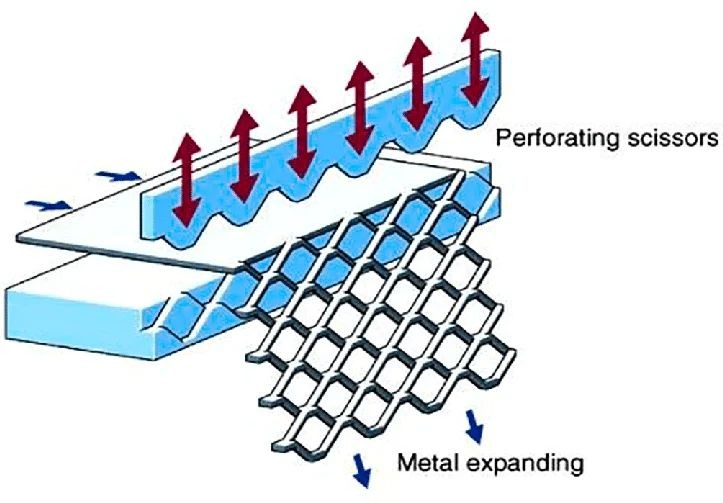
(ResearchGate)板金のエキスパンド加工の模式図
部品の構造健全性は、格子をどのように機械的に結合するかによって決まります。
織金網:線材を物理的に織り合わせることで、ろ過用途に必要なミクロン単位の精度を実現しますが、面内方向の剛性は低くなります。適切な張力を与えないと、自重によって網目がずれます。
溶接金網:すべての交点を抵抗溶接することで、一体化したパネルを形成します。端部がほつれることなく複雑な外周形状に切断できるため、高い耐衝撃性が求められる安全ガードで広く標準的に使用されています。
エキスパンドメタル:1枚の中実板にスリットを入れ、引き伸ばして立体的なトラス状の形状に成形します。この引き伸ばし加工により、方向性を持つ滑り止め効果と、一般的なパンチングメタルでは得られない比強度を実現し、同時に材料の打ち抜きくずの発生をゼロに抑えます。
切断と成形
メッシュを所定寸法に切り出す工程は、加工不良が最も発生しやすい工程です。中実板と異なり、メッシュパネルには露出したストランドがあり、機械式せん断加工時に引っ掛かりや反りが生じます。高精度の枠形状を加工するには、ファイバーレーザー切断が最も有効です。ただし、良好な切断輪郭を維持するため、加工プログラムでは各開口部を通過する際の空切り区間を考慮する必要があります。
仕上げと品質管理
メッシュの耐久性は、表面の保護状態に左右されます。溶融亜鉛めっきは、産業用途における基本的な防食処理です。作業者がガードに直接触れる設備では、切断工具によって残った鋭利なバリを滑らかに覆うため、粉体塗装が必要です。検査では、引張荷重によって格子がファスナーのように連続的に破断する現象を防ぐため、メッシュピッチと溶接部の健全性を重点的に確認します。
金属メッシュシートの技術的な設計上の留意点
耐荷重性と構造強度
メッシュは、均一な面全体で荷重を受けるのではなく、ストランドを通る荷重伝達経路によって荷重を支持します。現場でよく見られる不具合は、張力を維持する剛性の高い外周フレームを設けずに、織金網を取り付けることです。フレームがないと、メッシュのずれやたわみが生じます。線径と用途に応じた集中荷重に基づいて、支持間隔を算出する必要があります。
開口率と耐久性の関係
これは、メッシュ設計における基本的なトレードオフです。高速気流を扱う空調用プレナムでは、背圧を防ぐために開口率70%が必須ですが、開口率を高めると、パネルのせん断強度は直接低下します。開口率40%の安全ガードは高い耐衝撃性を備える一方、吸気用モーターへの空気供給を妨げる可能性があります。設計では、十分な通気量を確保すると同時に、安全上必要な余裕を持つ耐衝撃性を維持する必要があります。
腐食と環境要因
材料の選定は、使用環境によって決まります。亜鉛めっき鋼は経済的な選択肢ですが、塩分を含む大気や薬品洗浄を行う区域では、最終的に粒界腐食の影響を受けます。アルミニウム製メッシュは鋼製よりも軽量ですが、同じ形状条件では一般に剛性が低く、衝撃によって変形しやすくなる場合があります。
製造公差
エンジニアは、メッシュに完全な寸法精度を期待しがちですが、メッシュは機械的に柔軟な構造です。織金網は輸送中に網目がずれることがあり、エキスパンドメタルには引き伸ばしローラーに起因する巻き癖が残ることがよくあります。組立時に1 mm未満の精度でボルト穴の位置合わせが必要な場合、取り付けブラケットには余裕を持たせた長穴を設け、メッシュパネル固有の変位を吸収する必要があります。
ここまでで、金属メッシュシートの寸法、線径、開口率のわずかな変更が、性能を大きく変えることをご理解いただけたはずです。
多くの設計上の問題は、まさにこうした細部に起因します。材料選定だけでなく、細かな仕様が重要です。
適切な金属メッシュシートの選び方
パンチング、エキスパンド加工、製織といった製造方法を誤って選定すると、材料ロスと加工コストが大幅に増加する可能性があります。パンチングメタルは精度に優れる一方、エキスパンドメタルは中実板に切れ目を入れて引き伸ばすため、穴を打ち抜く方式と比較して、メッシュ成形時の材料ロスを最小限に抑えられます。これらの製造上の制約を理解することが、高歩留まりの生産と、過剰設計による高コストな失敗を分けます。
用途に基づく選定
まず、メッシュに求められる機能を明確にします。ろ過には、開口寸法の小さい細目の織金網が必要です。保護ガードや囲いには、剛性の高い構造を持つ溶接金網が適しています。歩廊や作業床には、過度に重量を増やさずに強度を確保できるエキスパンドメタルが適しています。
寸法と荷重要件に基づく選定
開口寸法、線径、支持条件を合わせて確認します。開口寸法を大きくすると通気性は向上しますが、強度は低下します。線径を大きくすると、耐荷重性が向上します。構造用途では、メッシュ単体で使用するのではなく、必ずフレームや支持部材を含めて設計してください。
材質に基づく選定
まず使用環境に適合させます。ステンレス鋼は、耐食性や屋外暴露への対応が必要な用途に適しています。アルミニウムは、軽量性を重視する場合に適しています。亜鉛めっき鋼は、一般的な屋内用途や低コストが求められる用途に適しています。
コストと性能のバランス
材質と開口率は、コストを左右します。開口率を高めると材料使用量は減りますが、強度を維持するために線径を大きくする必要が生じる場合があります。ステンレス鋼は初期費用が高いものの、長期的なメンテナンスを削減できます。購入価格だけでなく、ライフサイクル全体を考慮して選定してください。
金属メッシュシートのメリット
軽量でありながら高い強度
メッシュは、その構造によって実用上必要な強度を維持しながら、重量を低減します。
優れた通気性と視認性
開口パターンにより、基本的な保護機能を維持しながら、空気や光を通し、視認性を確保できます。
耐食性
ステンレス鋼やアルミニウムなどの材料を選定することで、過酷な環境でもメッシュの性能を発揮できます。
経済性と耐久性
材料使用量が少なく、耐用年数が長いため、金属メッシュは幅広い用途で実用的な選択肢となります。
JLCCNCで製造を開始
メッシュパネルの製造では、端部の変形や材料の反りへの対処が課題となります。多くの加工業者から納入されるシートは、フレームに取り付けるために、現場での研削や、力を加えた位置合わせが必要になります。
JLCCNCは、こうした追加作業を解消します。切断工程中にメッシュの張力を維持することで、各パネルの平坦性を保ち、外周部をきれいに仕上げます。部品はCADファイルどおりの穴位置で納入され、そのまますぐに取り付けられます。
金属メッシュシートに関するよくある質問
Q: 金属メッシュシートとは何ですか?
金属メッシュシートは、線材やストランドを格子状または所定のパターンに成形し、寸法を管理した開口部を設けた網状の材料です。
Q: 金属メッシュシートにはどのような材料が使用されますか?
一般的に4×8 ftや1×2 mなどの標準寸法で供給され、特注寸法にも対応できます。
Q: 金属メッシュシートにはどのような寸法がありますか?
一般的に4×8 ftや1×2 mなどの標準寸法で供給され、特注寸法にも対応できます。
Q: 金属メッシュシートはカスタマイズできますか?
はい。用途に応じて、寸法、開口寸法、線径、網目パターン、表面処理をカスタマイズできます。
Q: 織金網、溶接金網、エキスパンドメタルの違いは何ですか?
織金網:線材を織り合わせた構造で、ろ過に最適です。
溶接金網:交点を溶接した構造で、強度と剛性が求められる用途に最適です。
エキスパンドメタル:板材に切れ目を入れて引き伸ばした構造で、軽量性と強度の両立に最適です。
Q: 金属メッシュシートの開口寸法はどのように選べばよいですか?
0.5~2 mm:ろ過用途
2~10 mm:保護ガード・カバー
10~50 mm超:フェンス・構造用途
開口寸法が小さいほど、保護性能とろ過性能が向上します。
開口寸法が大きいほど、通気性と視認性が向上します。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......