スポットフェイスと深座ぐりの違い:用途と選定ガイド
1 min
- スポットフェイスと深座ぐりとは?
- スポットフェイスと深座ぐりの主な違い
- スポットフェイスを使用する場面
- 深座ぐりを使用する場面
- 実務における設計例
- スポットフェイスと深座ぐりの加工方法
- 設計指針
- よくある設計上の誤り
- スポットフェイスと深座ぐりの選び方
- スポットフェイスと深座ぐりに関するよくある質問
スポットフェイスと深座ぐりの比較早見表
スポットフェイスと深座ぐりは、いずれも穴の周囲に設ける加工形状です。スポットフェイスは、ボルトや座金のための平坦な座面を形成します。一方、深座ぐりは、ねじ頭部を部品表面と面一、または表面より低い位置に収めるための円筒状のくぼみを形成します。
両者の主な違いを、次の表に示します。
| 比較項目 | スポットフェイス(座面加工) | 深座ぐり(カウンターボア) |
|---|---|---|
| 主な目的 | 平坦な座面を形成する | 締結部品の頭部を収める平底のくぼみを形成する |
| 加工深さ | 浅い | 通常、スポットフェイスより深い |
| 材料除去量 | 座面を形成するための必要最小限 | 頭部を収めるために必要な量 |
| 締結部品の位置 | 頭部は部品表面より上に残る | 頭部を表面と面一、または表面より低く収める |
| 代表的な締結部品 | ボルト、ナット、座金 | 六角穴付きボルトなど |
| 主な用途 | 鋳物、鍛造品、粗い表面 | 精密組立品、機械部品 |
| 加工時間 | 比較的短い | 切削深さが大きいため、比較的長い |
| 代表的な図面指示 | スポットフェイス(SF) | 深座ぐり(⌴) |
図面では、座ぐり記号に略号「SF」を組み合わせ、浅い座面加工のみが必要であることを示す場合があります。適用する製図規格に従って指示してください。
穴をあけるだけでは、締結部品を適切に取り付けられない場合があります。特に鋳物や粗加工部品では、穴の周囲に凹凸があることがあります。また、ねじ頭部を部品表面より低い位置に収める必要がある場合もあります。そのような場合、穴の周囲にスポットフェイスや深座ぐりを加工し、必要な座面を形成します。
スポットフェイスは、粗面、曲面、鋳物、鍛造品などから少量の材料を除去し、平坦な座面を形成します。一方、深座ぐりは、より深い円筒状のくぼみを加工し、六角穴付きボルトなどの頭部を部品内に収めます。
いずれも穴の周囲に加工する形状ですが、目的とする組立要件は異なります。
本記事では、次の内容を解説します。
- スポットフェイスと深座ぐりの違い
- CNC加工における加工方法
- それぞれの代表的な用途
- 設計に適した形状の選び方
- 製作図面、記号、寸法指示
- 実務での設計・製造上の注意点
スポットフェイスと深座ぐりとは?
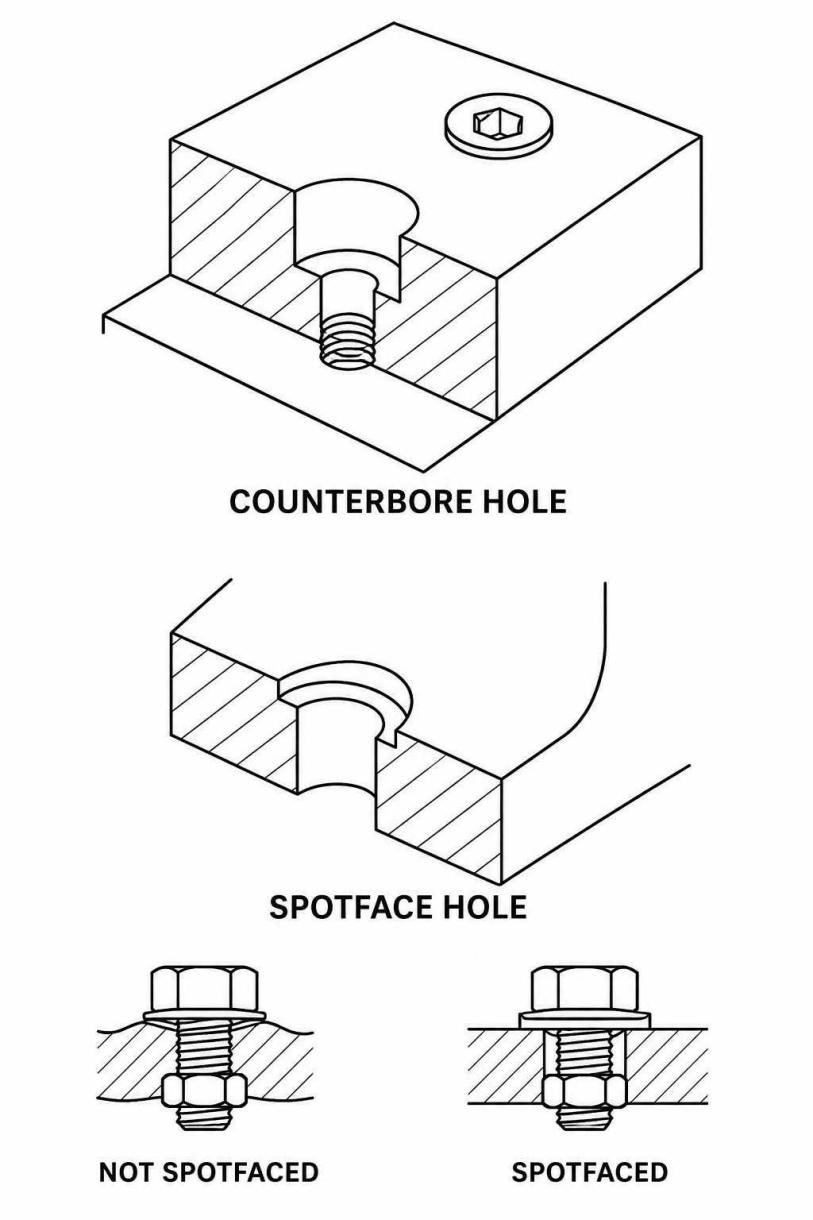
スポットフェイスと深座ぐりの比較(出典:Fundamentals of Machine Tools)
穴は、完成形状の一部にすぎません。座金、ボルト頭部、ナットに平坦な接触面が必要な場合は、穴の周囲にスポットフェイスを加工します。ねじ頭部を上面より低く収める必要がある場合は、深座ぐりを設けます。穴径が同じでも、周囲の加工形状は組立要件に応じて変わります。
スポットフェイスとは?
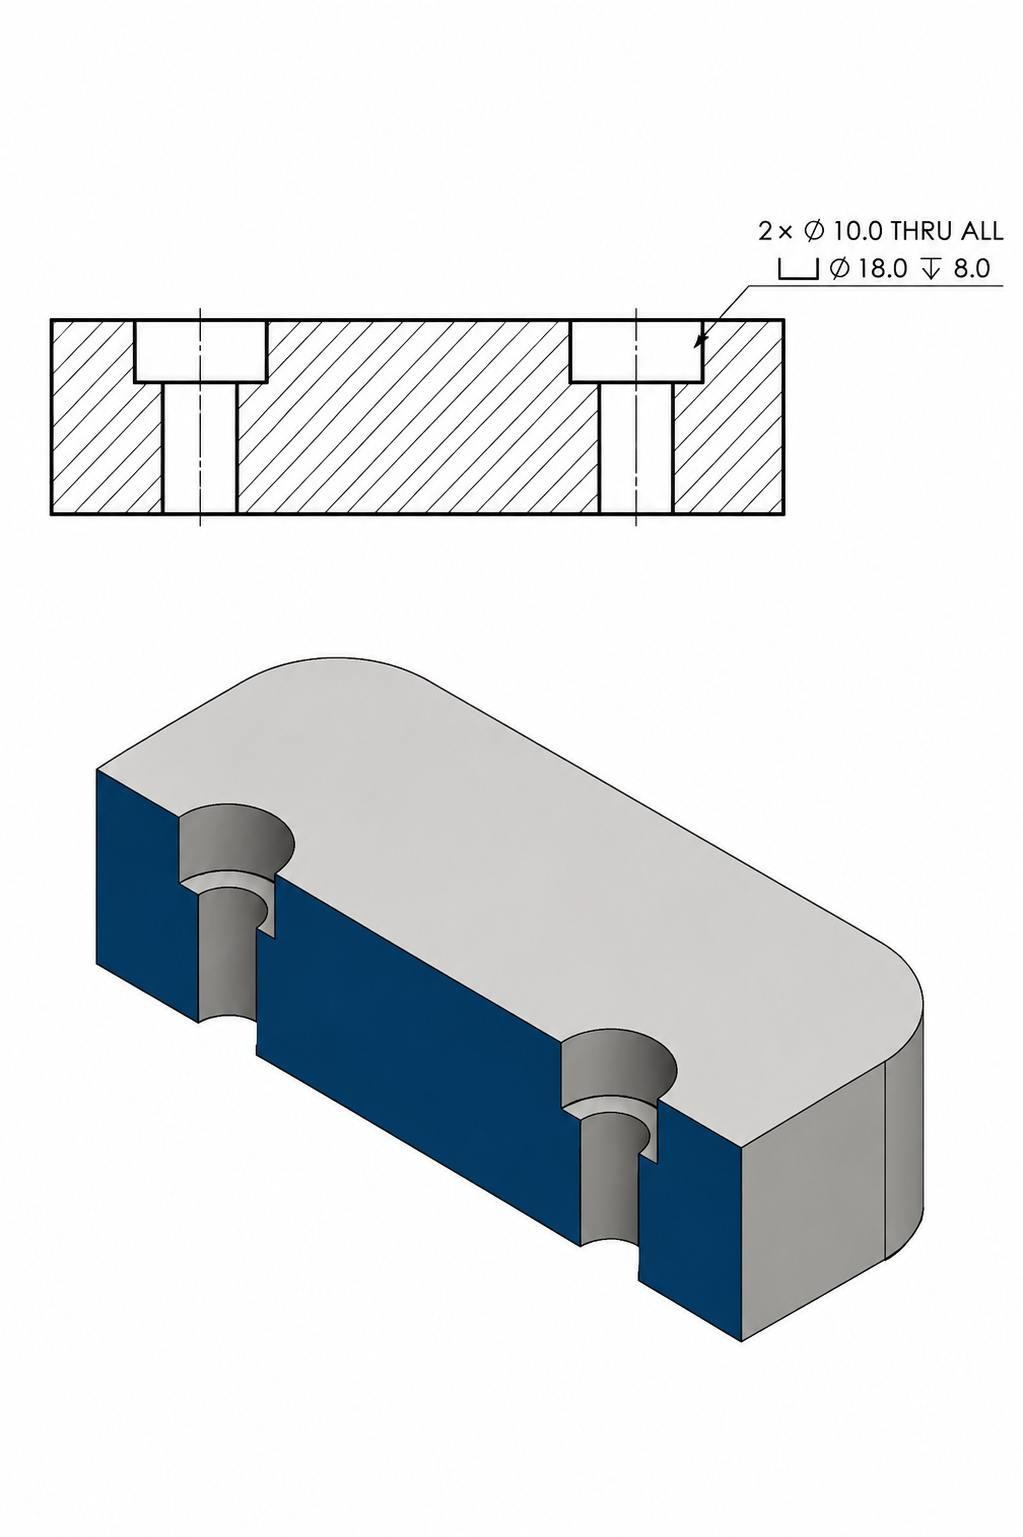
スポットフェイスを設けた穴
スポットフェイスは、穴の周囲に浅く加工した平坦面です。ボルト頭部、ナット、座金、スペーサー、その他の相手部品のために、平坦な座面を確保することを目的とします。
鋳物、鍛造品、溶接部品では、そのまま締結するには表面の平坦さが不足する場合があり、スポットフェイスが広く用いられます。部品の面全体ではなく、穴の周囲の小さな円形領域だけを加工するため、加工量を抑えながら適切な座面を確保できます。
深座ぐりとは?
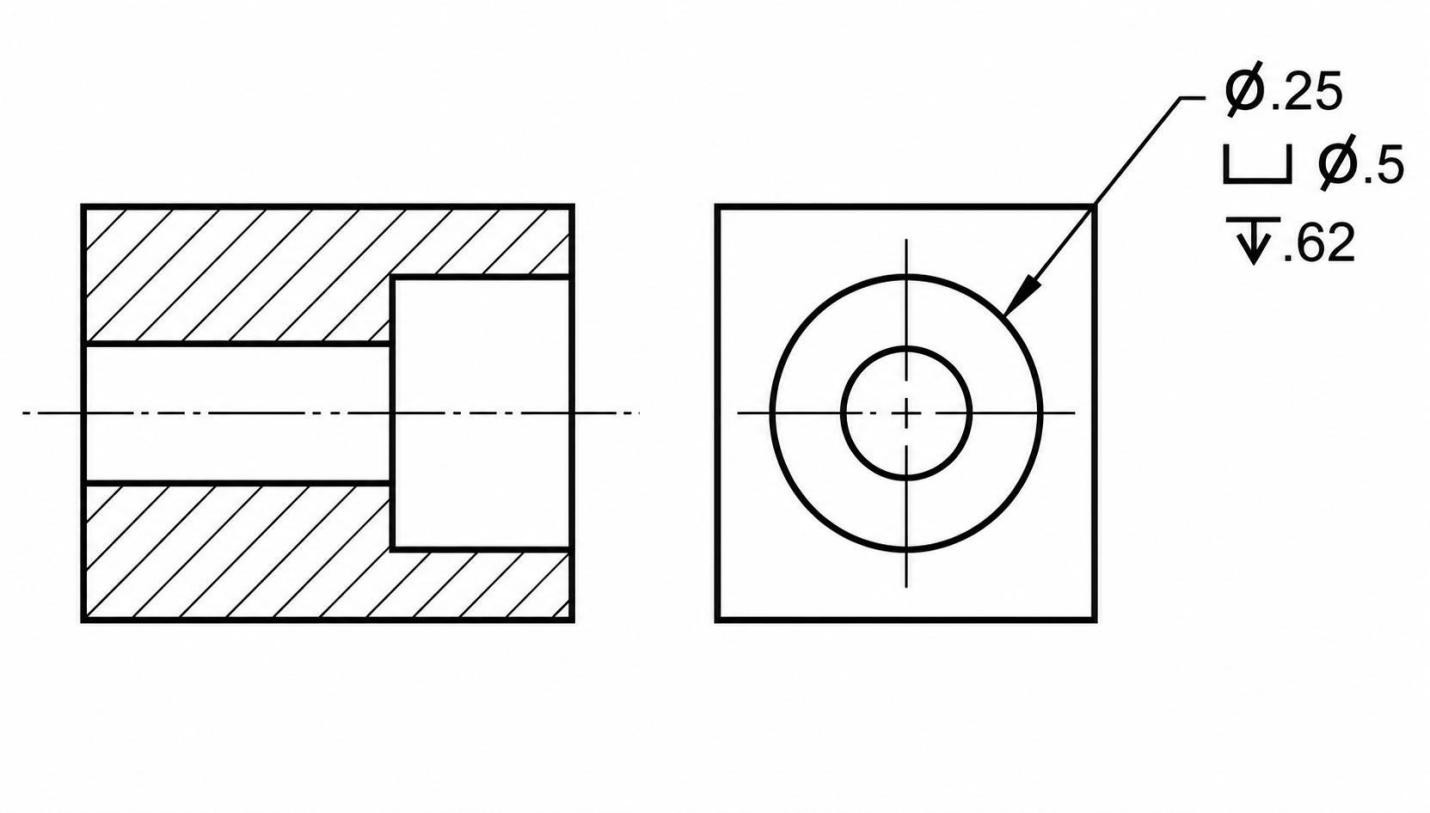
深座ぐりの穴径(出典:Engineering Essentials)
深座ぐりは、穴の入口側に加工する円筒状のくぼみです。径と深さは、締結部品の頭部径・高さ、および必要なクリアランスに合わせて設定します。
六角穴付きボルトの頭部を表面から突出させず、くぼみの中に収めたい場合に広く用いられます。また、締結部の上を別の部品が通過するなど、組立上、表面を平坦に保つ必要がある場合にも使用されます。
これらの穴周辺形状が必要な理由
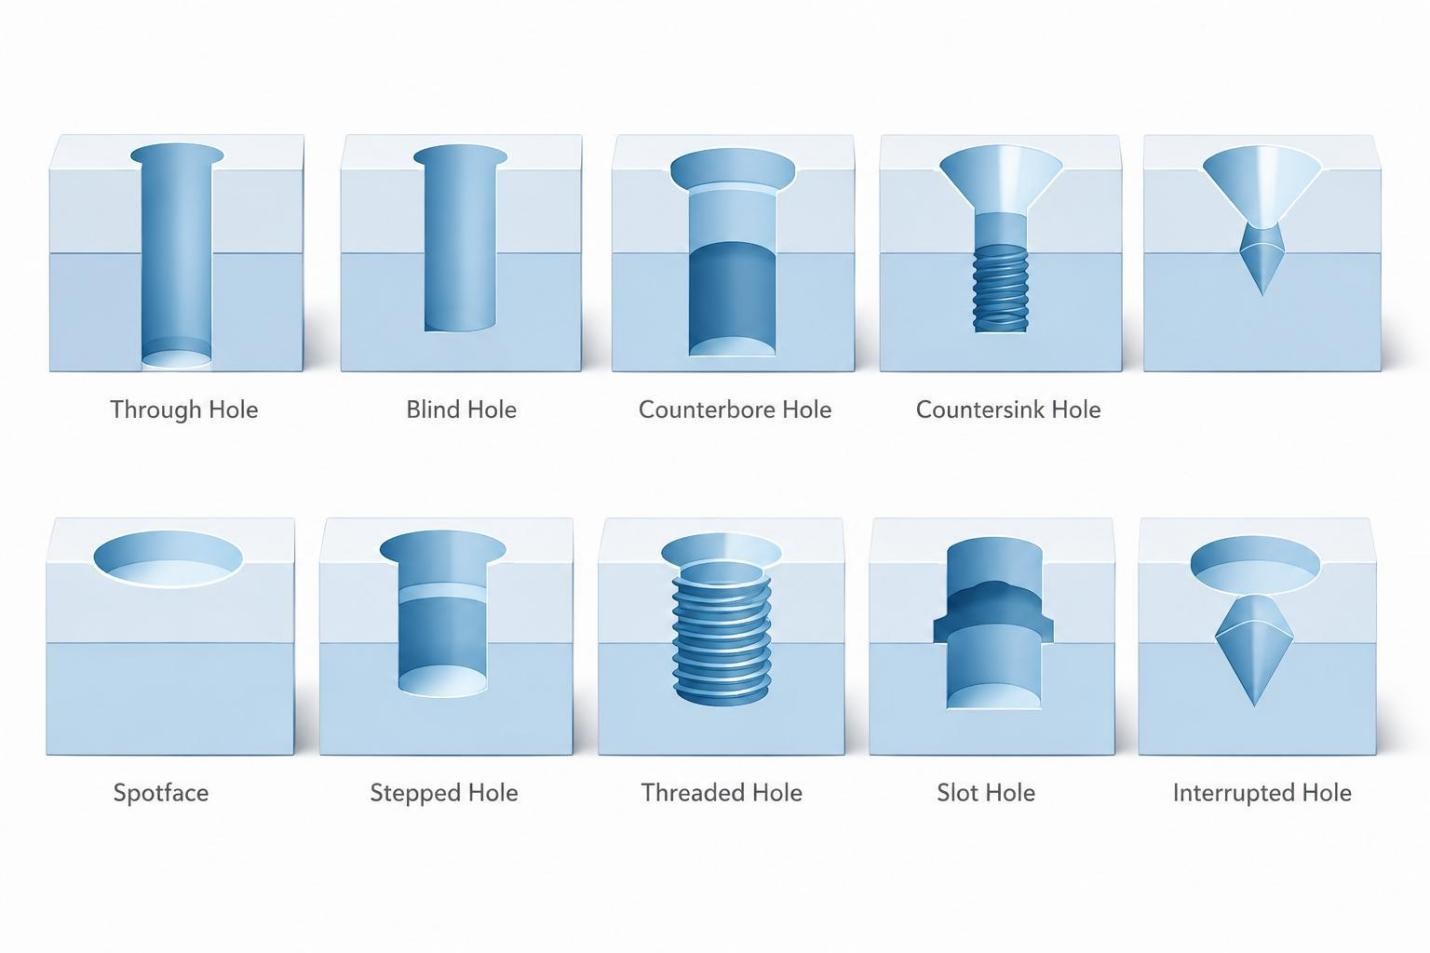
機械設計で用いられる穴の種類(出典:MinHe)
穴は締結部品の位置を定めますが、組立では穴の周囲の面も重要です。鋳肌、鍛造面、凹凸のある表面に対して、ボルト頭部、座金、ナットを平坦な面で支持する必要がある場合、スポットフェイスを設けます。
ねじ頭部を部品表面から突出させられない場合は、深座ぐりを選びます。頭部をくぼみ内に収めることで、相手部品、カバー、ガイドプレートなどの取り付けや動作を妨げない外面を確保できます。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
スポットフェイスと深座ぐりの主な違い
図面上では似た形状に見えても、スポットフェイスと深座ぐりは異なる加工要件に対応します。違いは深さだけではありません。材料除去量、締結部品の位置、加工方法にも影響します。
比較表
| 比較項目 | スポットフェイス | 深座ぐり |
|---|---|---|
| 加工深さの目安 | 0.2~2.0 mm程度(表面状態と設計要件による) | 3~12 mm程度(締結部品のサイズによる) |
| 径 | 必要な座面より少し大きい | 頭部と必要なクリアランスを確保できる径 |
| 側壁 | 浅いため、側壁はごく短い | 円筒状の垂直な側壁 |
| 底面 | 平坦 | 平坦 |
| 深さの管理 | 必要な平面を確保する範囲で管理 | 頭部高さと必要な沈み量に合わせて管理 |
| 材料除去量 | 少ない | 中~多 |
| 加工工程 | 浅い切削で加工できる場合が多い | 複数回の切削が必要な場合がある |
| 締結部品の頭部位置 | 部品表面より上 | 部品表面と面一、または表面より下 |
| 代表的な加工方法 | 正面フライス加工、座面加工用工具 | 座ぐりカッター、エンドミル |
| 代表的な部品 | 鋳物、鍛造品、溶接構造物 | 治具プレート、機械フレーム、ギヤボックスのハウジング |
形状と深さ
スポットフェイスは、平坦な接触面を得るために必要な分だけ浅く加工します。穴の周囲の部品形状は、ほぼそのまま維持されます。
深座ぐりは、材料内により深く加工し、円筒状のポケットを形成します。径と深さは、指定された締結部品に合わせて選定します。このくぼみが組立機能の一部となるため、通常は図面で両方の寸法を管理します。
締結部品の着座と座面
スポットフェイス:ボルト頭部、座金、スペーサー、ナットは、元の鋳肌や鍛造面ではなく、加工した面に直接着座します。座面のみを加工し、締結部品の頭部は部品表面より上に残ります。
深座ぐり:頭部は、部品表面より上ではなく、加工したくぼみ内に収まります。上面に突出部を残さない構成で、治具プレート、機械ベース、カバーなど、組立クリアランスが限られる部品に広く用いられます。
加工と代表的な用途
スポットフェイスは、主に次の部品に使用されます。
- 取付面が粗い鋳造品、鍛造品、溶接部品
- ボルト、座金、ナットのための平坦面が必要な部品
- 穴の周囲を浅く加工するだけでよい部品
深座ぐりは、主に次の部品に使用されます。
- 金属素材から削り出す精密加工部品
- 治具プレート、機械ベース、治工具部品、ハウジング
- 六角穴付きボルトの頭部を沈める組立品
- ねじ頭部を上面より低く収める必要がある部品
スポットフェイスを使用する場面
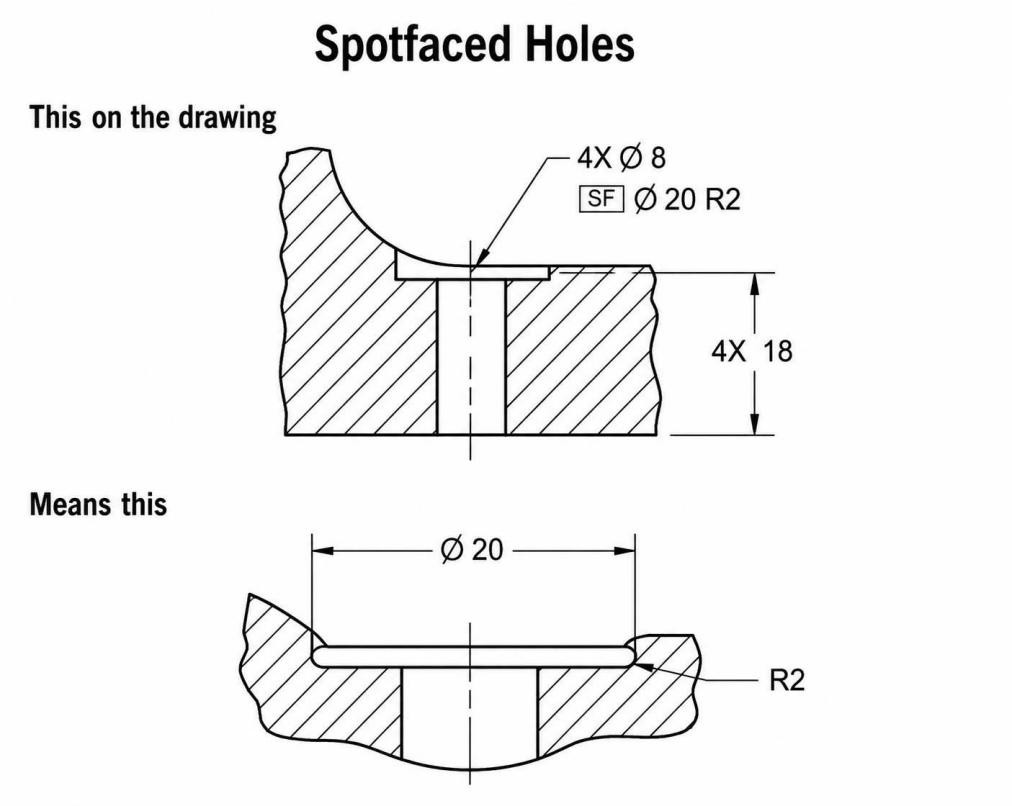
スポットフェイスの深さ(出典:Eng-Tips)
締結部品に平坦な座面が必要で、深いくぼみが不要な場合は、スポットフェイスを選びます。材料除去量を抑えながら、適切に組み立てられる座面を形成できます。
凹凸のある鋳造面・鍛造面
鋳造品や鍛造品にあけた穴の周囲は、凹凸によって締結部品が適切に着座しない場合があります。スポットフェイスは、他の面を残したまま穴の周囲だけを加工します。これにより、加工時間を抑えつつ平坦な座面を確保できます。
材料の厚さが限られる場合
深座ぐりを加工すると、残る肉厚が不足する部品があります。スポットフェイスなら、浅い加工で必要な座面を形成し、元の材料を多く残せます。材料除去量を抑える必要がある薄いフランジ、カバー、軽量部品などに使用されます。
平坦な座面の形成
締結部品は、ボルト頭部、座金、ナットの下の面を通して締付け荷重を伝えます。表面が粗い、または凹凸があると、締付け時の接触状態が不均一になります。スポットフェイスによって平滑で平坦な座面を形成すると、締結部品を均一に着座させられます。
深座ぐりを使用する場面
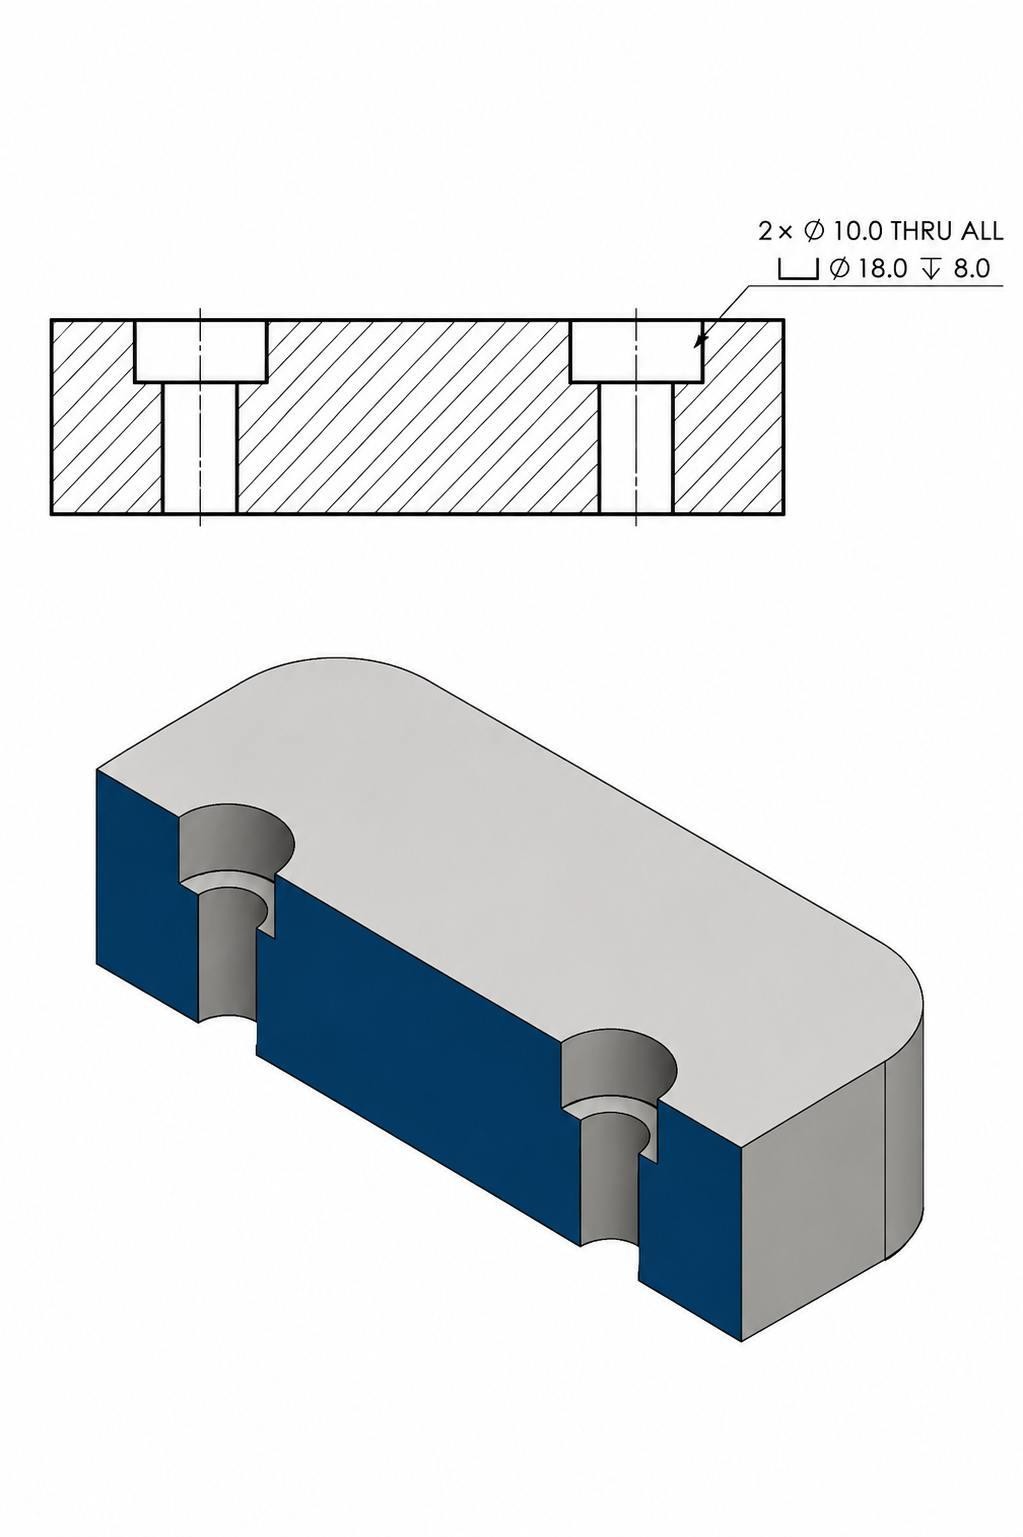
深座ぐり穴
締結部品の頭部を表面から突出させず、部品内に収める必要がある場合、深座ぐりを指定します。必要な深さと径は、締結部品の規格、クリアランス、利用可能な板厚に基づいて選定します。
六角穴付きボルトの頭部を沈める
六角穴付きボルトには、ISO 4762やASME B18.3などで定められた頭部径と高さを基に、必要なクリアランスを加えた深座ぐりを設けることがあります。
頭部を部品内に収めれば、表面からの突出をなくせます。この構成は、機械ベース、治具プレート、精密治工具で広く指定されます。
隣接する部品が締結部の上を通過する際にも、頭部の突出分のクリアランスを別途確保する必要がなくなります。
面一での部品組立
頭部が突出していると、組立図どおりに加工面同士を接触させられない場合があります。深座ぐりで頭部を上面より低い位置に収めると、カバー、取付プレート、相手部品を直接接触させられます。組立後の高さを増やしたくない場合に広く用いられます。
深い位置への頭部の配置
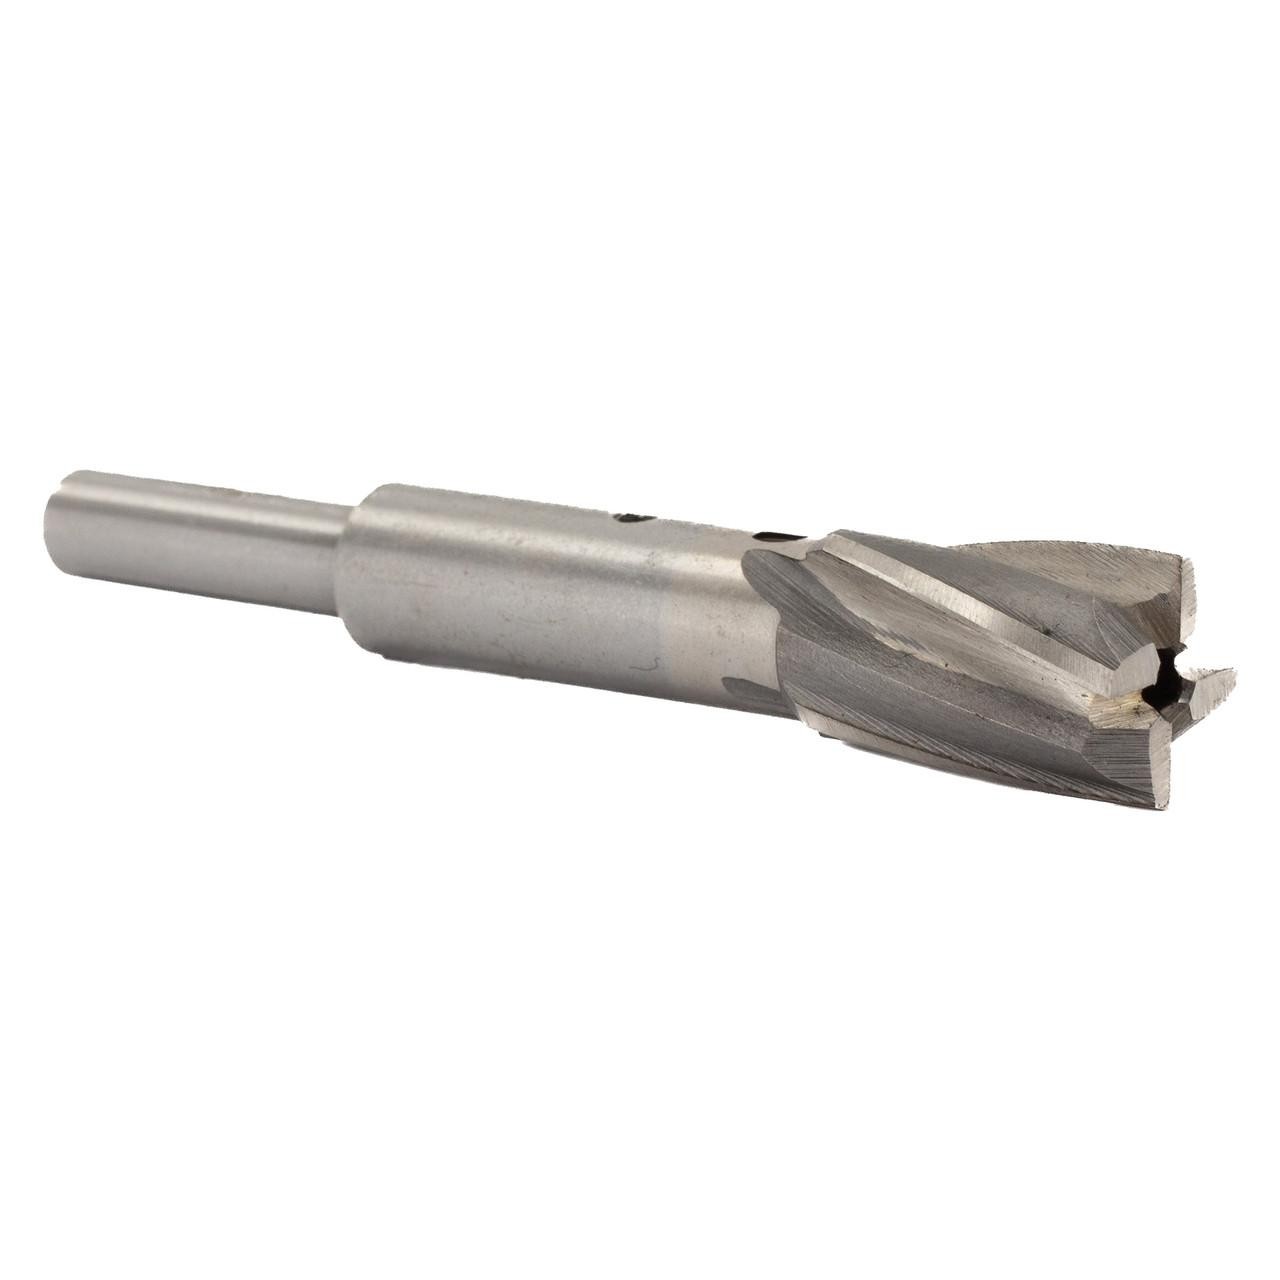
航空機用HSS座ぐり工具のシャンク(出典:Drill & Cutters)
厚い部品では、六角穴付きボルトの頭部を深い位置に収める必要がある場合があります。深座ぐりは、頭部を支持する座面を設けながら、ねじ穴で指定されたかみ合い長さを確保できる構成です。深い締結位置が必要な機械構造部品、治工具ブロック、設備フレームなどに使用されます。
実務における設計例
スポットフェイスと深座ぐりは、組立図、締結部品の仕様、部品形状に応じて選定します。ボルトと座金の組み合わせから、頭部を沈める六角穴付きボルトに変更する場合は、加工形状や図面指示の変更が必要になることがあります。次の例は、生産部品での代表的な適用方法を示します。
鋳造ハウジングのスポットフェイス例
鋳造製ギヤボックスのハウジングで、上部カバーをM12六角ボルトで固定する例を考えます。鋳造後の取付フランジに約0.5~1.5 mmの凹凸があり、そのままでは適切な着座ができません。フランジ全体を正面フライス加工する代わりに、各ボルト穴の周囲に直径24 mmのスポットフェイスを設けます。少量の材料除去で、座金を支持する平坦面を確保できます。座面径は、実際に使用する座金の寸法も確認して決定します。
六角穴付きボルト用の深座ぐり例
鋼製治具プレートを、ISO 4762のM8六角穴付きボルトで組み立てる例です。各通し穴に、直径13 mm、深さ8 mmの深座ぐりを設けると、頭部の呼び寸法に対して概ね面一となる構成です。ただし、頭部を確実に表面より低く収めるには、頭部寸法と加工深さの公差、座ぐり径のクリアランスを確認し、必要な余裕を加えます。これにより、CNC加工中にワークやクランプが締結部品と接触するのを防ぎ、治具上面のクリアランスを確保できます。
2つの設計案の比較
M10用の直径10.5 mmの通し穴を持つ、2枚の取付プレートを考えます。一方は標準の六角ボルトと座金を使用するため、平坦な座面を確保するためのスポットフェイス加工を設けます。原文の例では直径20 mmですが、実際の径は使用する座金の外径とクリアランスに合わせて決める必要があります。もう一方は、別の部品が上面を滑って移動するため、M10六角穴付きボルトの頭部を表面より低く収めます。この場合は、頭部に適合した深座ぐりを図面で指定します。穴径が同じでも、組立要件によって周囲の加工方法は変わります。
スポットフェイスと深座ぐりの加工方法
スポットフェイスや深座ぐりは、通常、穴を仕上げ径まで加工した後に設けます。工具、加工順序、検査方法は、図面に指定された形状によって選定します。
代表的な加工方法
スポットフェイスには、下穴で工具を案内できるパイロット付き座面加工用カッターが用いられます。深座ぐりには、パイロット付き座ぐりカッターが使用されます。CNC加工では、特に標準外の径に対応するため、フラットエンドミルも使用されます。
鋳造品や鍛造品は、立形マシニングセンタで加工することが多く、小規模な修理では汎用フライス盤が用いられる場合もあります。標準的な座ぐり寸法を選ぶと、既存の工具を使用しやすくなり、専用工具の必要性を抑えられます。
CNC加工の工程
穴の中心位置を基準にして、周囲の加工を行います。同じ段取りであれば、通常は同じ座標を使用できます。機械は指定された径の範囲だけを切削し、周囲の面は残します。スポットフェイスは材料除去量が少なく、短い工程で加工できることが多い一方、深座ぐりは大径、深い形状、硬い材料の場合、複数回の切削が必要になることがあります。
径・深さ・平面度の検査
座ぐり径は、選定した頭部を適切に収められるかに影響するため、測定します。加工深さも図面と照合し、特に頭部位置が指定された深座ぐりでは確実に確認します。底面は、外周だけの部分的な接触ではなく、頭部の座面が適切に支持される平坦さを確認します。バリは寸法測定と組立に影響するため、検査前に除去します。
設計指針
スポットフェイスと深座ぐりの寸法は、締結部品と確保できる材料厚さに基づき、図面で直接指定します。締結部品のサイズ、穴周囲の肉厚、組立後の機能を考慮して決めます。明確な図面指示は、加工条件の変更を減らし、後工程の組立不良を防ぎます。
締結部品に合わせて穴周辺形状を選ぶ
穴周辺の形状は、通常、締結部品と必要な頭部位置によって決まります。六角ボルトと座金には、平坦な座面を確保するスポットフェイスを用いることがあります。六角穴付きボルトの頭部を沈める場合は、頭部に適合する深座ぐりを設けます。選んだ締結方式と形状を一致させることが重要です。
機能に必要な寸法を指定する
図面の寸法は、推定値ではなく、実際の締結部品に基づいて設定します。ISO 4762、DIN 912、ASME B18.3などの締結部品規格で頭部寸法を確認し、座ぐり寸法は必要なクリアランスと公差を加えて決めます。スポットフェイスの径は、頭部や座金の座面全体を支持できるよう、接触領域より大きく設定します。
十分な座面を確保する
締付け時に、座面が締結部品を十分に支持する必要があります。スポットフェイス径が小さすぎると、座金や頭部の一部が加工面からはみ出します。一方、過大な深座ぐりは、組立上の利点がないまま材料除去量を増やします。穴周囲の肉厚を残しつつ、必要な接触面積を確保してください。
製図規格に従う
製作図面では、規格に従った記号、寸法、公差でスポットフェイスや深座ぐりを示し、関係部門で解釈を統一します。ASME Y14.5やISO 1101など、適用する寸法・幾何公差の規格を確認し、締結部品規格に定められた頭部寸法と必要なクリアランスに基づいて座ぐりを設計します。これにより、締結部品との適合性を確保し、加工後の検査も明確にできます。
よくある設計上の誤り
穴周辺の形状が、締結部品、材料厚さ、周囲の形状に適合していない問題は、図面レビューで見つかることが多くあります。加工前に図面の修正が必要になる場合があります。
スポットフェイスと深座ぐりの混同
頭部を沈める必要がある六角穴付きボルトに、スポットフェイスだけを指定すると、頭部が表面から突出します。反対に、頭部を沈める必要のない六角ボルトに深座ぐりを設けると、組立機能に寄与せず加工時間だけが増える場合があります。
不十分な図面指示
座ぐり径だけが記載され、深さが抜けている図面や、深さはあるものの締結部品の規格が不明な図面があります。ISO 4762とDIN 7984では、同じM8でも頭部高さが異なります。必要な径、深さ、対応する部品仕様が不明だと、適切な形状を判断できません。
過大な加工深さ
深座ぐりが深すぎると、特に薄いカバーや取付プレートで、底部に残る肉厚が不足します。現在の部品厚さを確認せず、別の図面から深さを流用すると生じやすい問題です。加工前の図面レビューで、残りの肉厚を確認してください。
適合しない締結部品の選定
深座ぐりは、選定した締結部品の寸法に合わせて加工します。図面完成後に、標準的な六角穴付きボルトから低頭タイプに変更すると、既存の座ぐりが大きすぎる、または深すぎる場合があります。生産前に、締結部品の仕様と座ぐり寸法を併せて確認します。
スポットフェイスと深座ぐりの選び方
最終的な選択は、締結部品、部品形状、組立図の要求事項によって決まります。平坦な座面だけが必要なら、通常はスポットフェイスで十分です。頭部を部品内に収める必要があるなら、深座ぐりを選びます。
選定チェックリスト
| 設計上の条件 | スポットフェイスを選ぶ | 深座ぐりを選ぶ |
|---|---|---|
| 表面が粗い、または鋳造面・鍛造面である | ✓ | |
| 平坦な座面が必要 | ✓ | |
| 頭部が表面より上に残ってよい | ✓ | |
| 六角穴付きボルトの頭部を沈める必要がある | ✓ | |
| 頭部を表面と面一に収める必要がある | ✓ | |
| 締結部品の上方にクリアランスが必要 | ✓ | |
| くぼみを加工できる十分な厚さがある | ✓ | |
| 材料除去量を最小限に抑えたい | ✓ | |
| 穴周囲の壁やフランジが薄い | ✓ | |
| 図面で標準的な深座ぐり寸法が指定されている | ✓ |
スポットフェイスと深座ぐりに関するよくある質問
Q:スポットフェイスと深座ぐりの違いは何ですか?
スポットフェイスは、穴の周囲に浅い平坦面を加工し、ボルト頭部、ナット、座金を均一に着座させるものです。深座ぐりは、より深い円筒状のくぼみを形成し、頭部を部品表面と面一、または表面より低く収めるものです。
Q:スポットフェイスは深座ぐりより浅いですか?
一般に、スポットフェイスは座面を平坦にするための最小限の材料だけを除去し、2 mm未満となる例も多くあります。ただし、深さは元の表面状態によって異なります。深座ぐりの深さは、選定した頭部高さと必要な沈み量に合わせて決めるため、通常はより深くなります。
Q:スポットフェイスで深座ぐりを代替できますか?
頭部が部品表面より上に残ってもよい場合は、スポットフェイスが適することがあります。頭部を部品内に収める必要がある場合は、適切な径と深さの深座ぐりが必要です。
Q:深座ぐりはどのような締結部品に使用しますか?
代表的なのは六角穴付きボルトです。円筒状の頭部を加工したくぼみに収められるため、治具プレート、機械ベース、精密組立品などで広く用いられます。採用は、頭部を沈める必要性に応じて判断します。
Q:スポットフェイスはどのような締結部品に使用しますか?
平坦な座面が必要な六角ボルト、ナット、座金などに用いられます。取付面に凹凸がある鋳物、鍛造品、溶接部品などで広く使用されます。
Q:図面ではどのように指示しますか?
規格に従った記号に加え、穴径、座面・座ぐり径、必要に応じた深さを指定します。頭部寸法の違いによる不適合を防ぐため、対応する締結部品の規格を示す場合もあります。
Q:スポットフェイスは深座ぐりより加工しやすいですか?
スポットフェイスは浅い範囲の材料だけを除去するため、一般に加工量が少なくなります。深座ぐりでは、指定の深さと平坦な底面を形成するために、より多くの切削が必要です。
Q:エンドミルで深座ぐりを加工できますか?
CNCマシニングセンタでは、特に標準外の寸法に対して、フラットエンドミルで深座ぐりを加工することがあります。標準寸法や大量生産では、専用の座ぐりカッターを選ぶこともあります。
Q:CNC工作機械で穴と座面・座ぐりを同じ段取りで加工できますか?
CNCマシニングセンタでは、穴あけとスポットフェイスまたは深座ぐりを、同じ段取りで加工するのが一般的です。同一工程内で加工することで、穴と座ぐりの中心を合わせやすくなり、追加のCNC加工の段取りを減らせます。
高精度CNC加工サービス
専門的な製造対応、短納期、品質保証。
スポットフェイスと深座ぐりの比較:まとめ
スポットフェイスと深座ぐりは、異なる組立要件に対応します。スポットフェイスは、凹凸のある表面で締結部品の着座を改善します。深座ぐりは、表面のクリアランスが必要な場合に、頭部を部品内へ収めます。設計段階で適切な形状を選ぶことで、不要な加工や後工程の組立不良を防げます。
製造では、これらの形状を締結部品の仕様と図面の要求事項に適合させる必要があります。明確な指示により、製造中に追加変更を行うことなく、必要な穴周辺形状を加工できます。
JLCCNCは、図面の要求事項に基づき、精密穴、深座ぐり、スポットフェイスのCNC加工サービスを提供しています。CADファイルをアップロードして、部品要件に応じた製造性の確認とCNC加工のお見積もりをご依頼ください。
学び続ける
CNCバックラッシとは?原因・測定方法・修理ガイド
バックラッシとは、CNC工作機械の送り軸が移動方向を反転する際に生じる機械的な遊びです。モーターの回転に対して、テーブルや工具が実際に動き始めるまでにわずかな遅れとして現れます。この遅れが、位置決め誤差や寸法精度の低下を引き起こします。 一般に、CNC加工では、通常の摩耗によってボールねじ、送りねじ、歯車、スラスト軸受、カップリングにバックラッシが発生します。また、取付けの緩み、不適切な調整、潤滑不良、衝突、長期間の重切削によっても生じます。厳しい公差が求められる加工では、わずかなすきまでも重大な影響を与えます。 加工担当者は、切削方向によって寸法が変わる、円形形状が楕円になる、仕上げ加工面に段差や継ぎ目のずれが現れるといった症状から、バックラッシに気付くことがよくあります。放置すると、不良品、再加工、工程管理の不安定化につながります。 このガイドでは、以下を解説します: ● CNC工作機械でバックラッシが発生する仕組み ● 加工現場で実施できる実用的な測定方法 ● 調整、補正、部品交換によってバックラッシを低減する方法 CNC工作機械のバックラッシとは? CNC工作機械のボールねじ機構におけるバ......
CNC研削盤ガイド:加工工程・工具・用途・メリット
工場で金属部品を加工するCNC研削盤のクローズアップ。 測定器であるマイクロメータでも差を検出できないほど、極めて高精度な仕上がり。その加工面は、マイクロメータでも差を検出できないほど精密に仕上げられていました。 このような高い加工精度を実現するために、CNC研削加工が存在します。加工品質は、作業者のその日の調子や手の疲労に左右されません。機械がプログラムされた指令に従い、金属部品、焼入れ鋼、セラミックス、超合金などを極めて高い精度で加工します。その結果、指定された公差を安定して達成でき、最終製品の品質を推測に頼る必要がなくなります。 加工全体も、手作業による方法より迅速に進みます。繰り返し作業に伴う身体的負担を解消し、不良率を大幅に低減するとともに、作業者を継続的な手作業から解放します。機械が毎回プログラムされた経路に従うため、作業者の技能差によるばらつきが抑えられます。これにより、滑らかな加工面が得られ、製品1個あたりの加工時間も大幅に短縮されます。これこそが最終的な利点です。従来は時間がかかり、品質がばらつきやすかった高精度加工を、安定性と再現性に優れ、省力化された生産プロセスへと変えること......
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......