板金材料の種類:材質・特性・用途
1 min
- 板金材料とは?
- 板金材料の種類
- 鋼板の主な種類
- 板金材料ごとの特性
- 板金材料ごとの主な用途
- 板金材料の選び方
- 材料別の板金加工
- まとめ
- 板金材料の種類に関するよくある質問
重要なポイント
- 代表的な板金材料の種類は、アルミニウム、ステンレス鋼、炭素鋼、亜鉛めっき鋼、銅、黄銅です。
- 炭素鋼は一般に、強度、溶接性、入手性、材料コストの低さを高い水準で両立しています。
- ステンレス鋼は耐食性に優れ、食品、医療、建築、厳しい使用環境などの用途で広く使用されています。
- アルミニウム板は、同じ体積の鋼の約3分の1の重量で、航空宇宙、輸送機器、電子機器、軽量構造物に適しています。
- 銅板は、主に優れた導電性と熱伝導性を理由に選定されます。
- 黄銅板は、良好な耐食性、成形性、被削性、美しい外観を兼ね備えています。
- 板金材料の板厚は、一般に約0.5~6 mmとされますが、薄板と厚板の正確な区分は、産業分野や材料によって異なります。
- ゲージ番号は、すべての金属で共通の板厚を表すものではありません。一般に番号が大きいほど薄くなりますが、実際の板厚は材料とゲージ規格によって異なります。
- 材料選定では、強度だけでなく、強度、耐食性、延性、成形性、溶接性、密度、導電性・熱伝導性、板厚、表面仕上げ、入手性、コストを総合的に検討する必要があります。
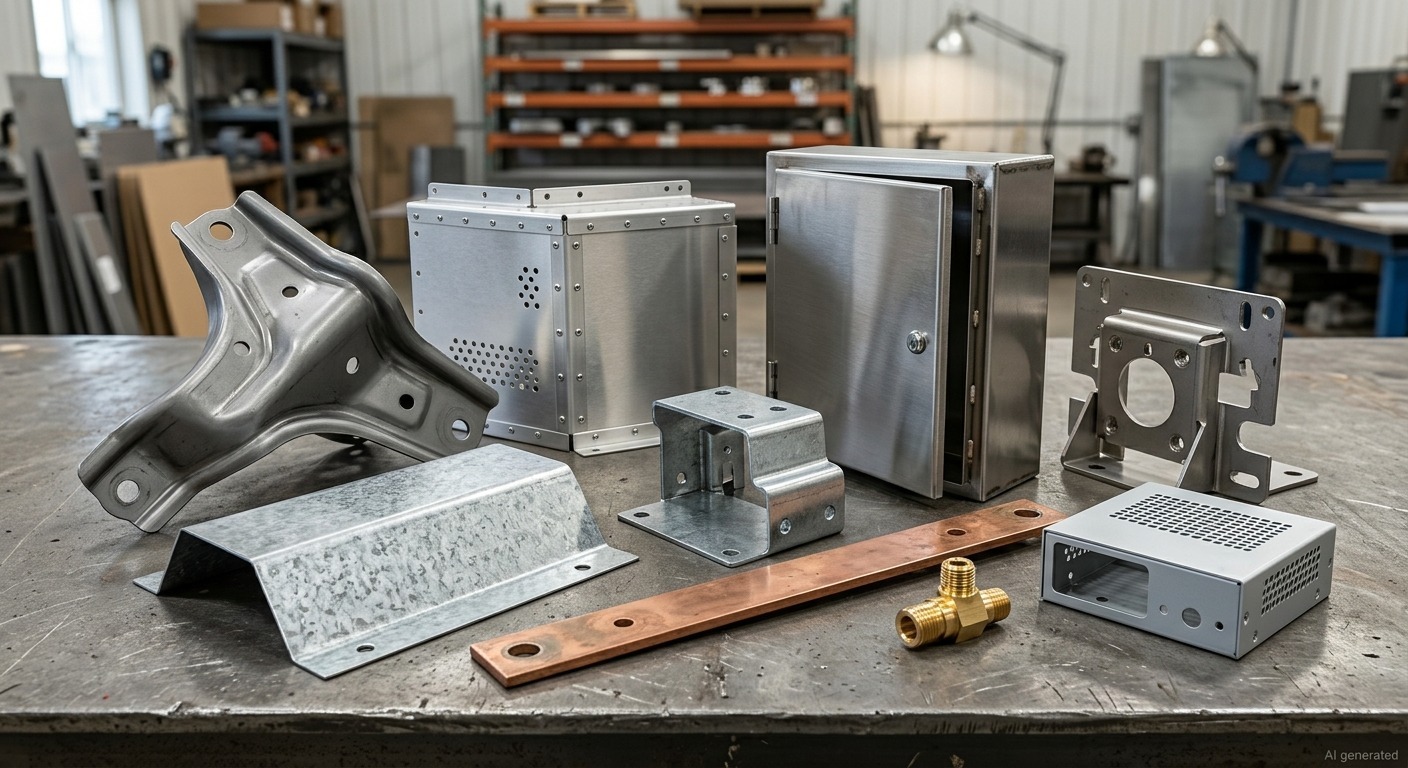
仕上げ済みの板金材料と部品
板金材料には、多数の金属、合金、材質、仕上げがありますが、実際の板金部品の多くは、比較的限られた材料から製作されています。代表的な板金材料は、アルミニウム、ステンレス鋼、炭素鋼、亜鉛めっき鋼、銅、黄銅です。それぞれ、強度、重量、耐食性、成形性、導電性・熱伝導性、コスト、加工特性のバランスが異なります。
多くの金属や合金が板材として供給されていますが、加工部品の大部分には、限られた種類の材料が使用されています。代表的なものは、アルミニウム、ステンレス鋼、炭素鋼、亜鉛めっき鋼、銅、黄銅です。それぞれ、強度、重量、耐食性、成形性、導電性・熱伝導性、コストが異なります。
あらゆる用途で最適となる板金材料はありません。軽量化にはアルミニウム、耐食性にはステンレス鋼、低コストでの強度確保には炭素鋼、導電性や熱伝導性が重要な用途には銅がよく選ばれます。本ガイドでは、各材料の特性、用途、材料選定に影響する要因を比較します。
特注の板金部品をお探しですか? JLCCNCは、一般的な板金材料に対応し、製造要件を生産基準に照らして確認します。CADファイルをアップロードして、見積もりをご確認ください。
高精度板金加工
専門技術による製造、短納期、確かな品質。
板金材料とは?
金属箔、薄板、厚板の違い
板金材料とは、部品、筐体、パネル、ブラケット、ハウジング、ダクト、構造部材などの製品に加工するため、薄く平らな形状に製造・供給される金属材料です。
板金材料という言葉は、化学組成ではなく、材料の形態と厚さを表します。アルミニウム、炭素鋼、ステンレス鋼、銅、黄銅、チタンなど、多くの金属が板材として供給されています。
製造では、平らな板材を素材として、切断、曲げ、成形、穴抜き、プレス加工、接合などを行います。成形、溶接、仕上げのしやすさや、最終的な用途への適性は、材料の合金成分と調質によって決まります。
一般的な設計・製造用途では、単に「板金材料とは何か」よりも、必要な機械的特性と加工特性を兼ね備えた材料はどれかを検討することが重要です。
薄板・厚板・箔の違い
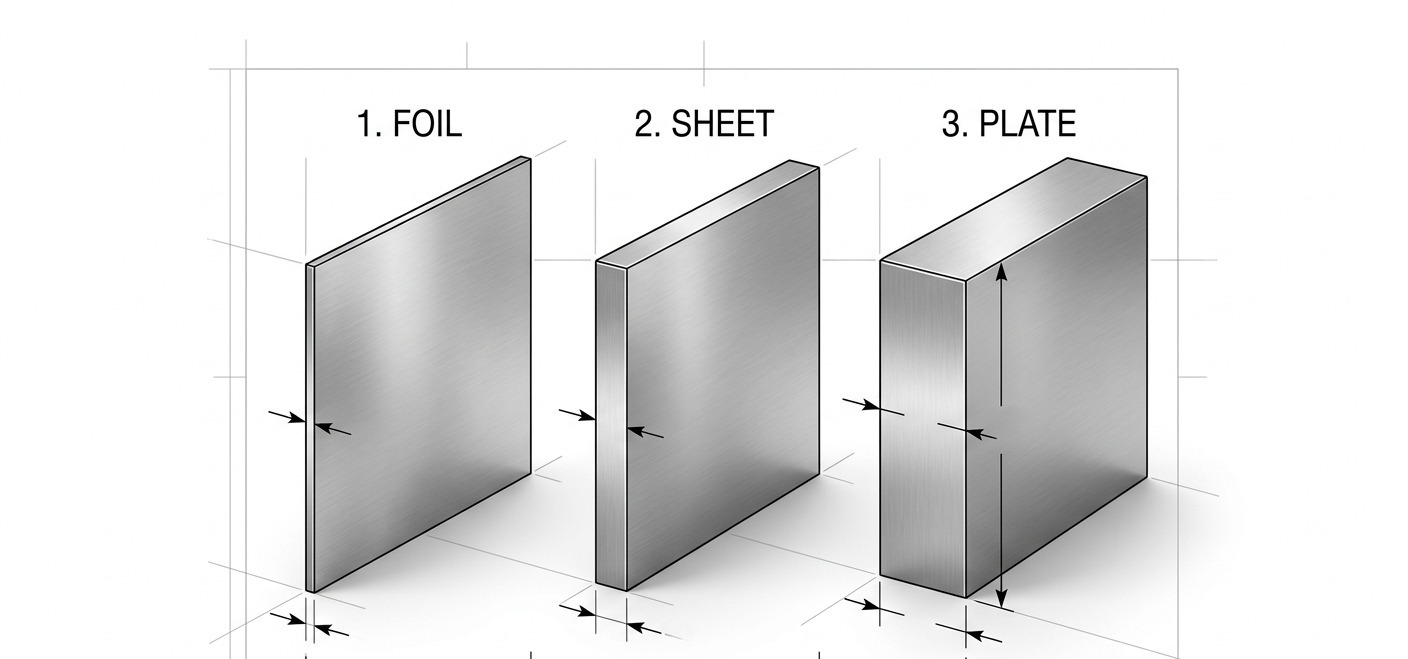
薄板、厚板、箔は、基本的に平らな金属材料を厚さによって分類したものです。
| 材料の形態 | 厚さの目安 | 代表的な用途 |
|---|---|---|
| 箔 | <0.5 mm | 電磁シールド、包装、薄膜ダイヤフラム |
| 薄板 | 約0.5~6 mm | 筐体、ブラケット、パネル、自動車部品 |
| 厚板 | >6 mm | 機械ベース、構造部品、圧力機器 |
これらの区分は慣例であり、普遍的な境界ではありません。材料によって、規格や供給業者が異なる基準を使用する場合があります。設計・製造でよく用いられる目安では、薄板を約0.5~6 mmとし、それより厚いものを厚板、薄いものを箔としています。
板厚によって加工方法が変わるため、この区別は重要です。薄板は比較的容易に曲げや成形ができる一方、厚板には大幅に大きな成形荷重や、別の加工方法が必要になる場合があります。
板厚とゲージ番号
板厚は、ミリメートルやインチで直接指定するか、ゲージ番号を使って間接的に指定できます。
ゲージ番号と板厚は逆の関係にあり、一般に番号が大きいほど板材は薄くなります。ただし、ゲージ番号は、すべての金属に共通する厚さの尺度ではありません。同じ番号でも、普通鋼、ステンレス鋼、亜鉛めっき鋼、アルミニウムでは、実際の板厚が異なる場合があります。
製作図面や発注時には、ゲージ番号だけで指定するよりも、実際の板厚をミリメートルやインチで指定する方が、通常は曖昧さを減らせます。
板厚は、重量以外にも多くの要素に影響します。
- 曲げ荷重
- 最小曲げ半径
- 部品の剛性
- 座屈抵抗
- 溶接特性
- 切断条件
- 成形性
- 完成部品の重量
- 材料費
一般的な板金用金属材料
代表的な板金材料は、炭素鋼、ステンレス鋼、アルミニウム、亜鉛めっき鋼、銅、黄銅です。より特殊な性能要件がある用途には、チタン、ニッケル合金、亜鉛、特殊鋼なども使用できます。
チタン、ニッケル合金、亜鉛、特殊鋼なども、その性能が高い材料費や加工費に見合う場合には、板材として使用されます。
板金材料の種類
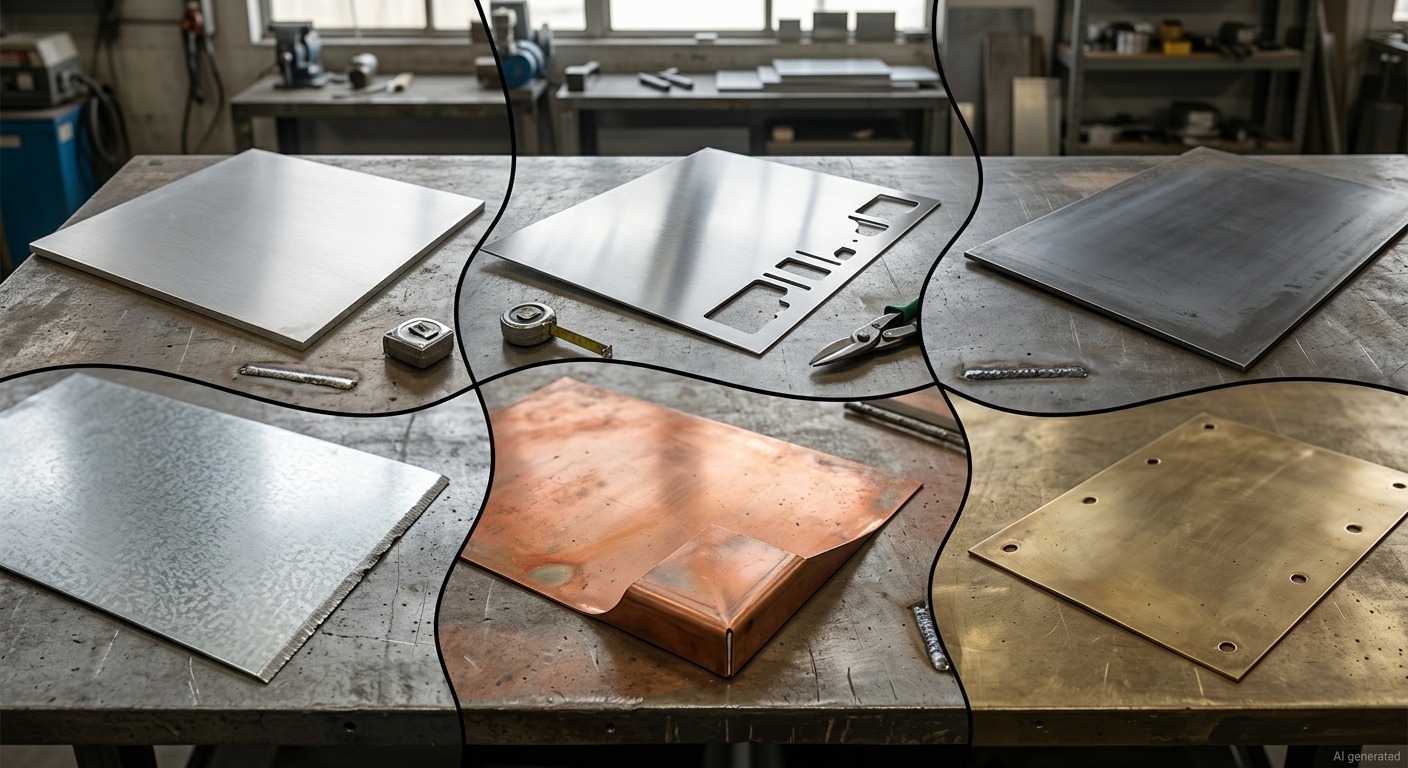
6種類の板金材料
以下の6種類の板金材料は、一般的な製造・加工用途の大部分をカバーしています。
| 板金材料の種類 | 代表的な密度 | 主な利点 | 主な制約 | 代表的な用途 |
|---|---|---|---|---|
| アルミニウム | 約2.7 g/cm³ | 軽量 | 鋼より剛性が低い | 航空宇宙、電子機器、輸送機器 |
| ステンレス鋼 | 約7.9~8.0 g/cm³ | 耐食性 | コストと成形荷重が高い | 食品、医療、船舶、産業機器 |
| 炭素鋼 | 約7.85 g/cm³ | 高強度と低コスト | 防食処理がないとさびる | ブラケット、フレーム、筐体 |
| 亜鉛めっき鋼 | 約7.85 g/cm³ | 低コストで防食できる | 加工中に皮膜が損傷する場合がある | 空調・換気設備、屋根材、屋外用パネル |
| 銅 | 約8.9 g/cm³ | 導電性・熱伝導性 | 材料費が高い | バスバー、熱交換器 |
| 黄銅 | 約8.4~8.7 g/cm³ | 成形性と被削性 | 鋼より重く、高価 | 継手、電気部品、装飾部品 |
上記の数値は代表値であり、特定の材質に対応するものではありません。実際の機械的特性は、合金、調質、板厚、加工履歴によって大きく異なる場合があります。
アルミニウム板
アルミニウムは、鋼に比べて大幅に軽量であり、良好な耐食性と成形性も備えています。最適な材質は、必要な強度、曲げ加工性、調質によって異なります。
代表的な板材には1100、3003、5052、6061がありますが、成形挙動は大きく異なります。
3003と5052は、強度と良好な成形性を両立するため、板金加工で特に有用です。6061-T6は構造強度が高い一方、小さな半径での曲げには注意が必要です。
利点
- 密度が非常に低い
- 耐食性が良好
- 熱伝導性が良好
- 非磁性
- 比強度が良好
- 適切な材質では成形性が良好
- アルマイト処理や仕上げを施しやすい
制約
- 鋼より剛性が低い
- 表面が軟らかく、傷やへこみが生じやすい
- 一部の高強度調質材は成形性が限られる
- 溶接によって熱影響部の強度が低下する場合がある
主な用途
アルミニウム板は、次の用途で広く使用されています。
- 航空機・航空宇宙構造部品
- 自動車部品
- 電子機器筐体
- 輸送機器
- 軽量パネル
- 熱管理部品
- 建築用パネル
成形するアルミニウム部品では、曲げ加工への適性が高い5052の方が、6061-T6より実用的な選択肢となることがよくあります。
ステンレス鋼板
ステンレス鋼板は、耐食性、耐久性、衛生性、外観上の利点が、高いコストに見合う場合に選定されます。
ステンレス鋼は、少なくとも約10.5%のクロムを含みます。これにより、表面にクロムを多く含む不動態酸化皮膜が形成され、下地の材料を保護します。
代表的な系統には、304や316などのオーステナイト系300番台と、フェライト系およびマルテンサイト系の400番台があります。
304ステンレス鋼
304は、最も広く使用されているステンレス鋼種の一つです。耐食性、延性、成形性、溶接性、入手性のバランスに優れています。
代表的な用途は次のとおりです。
- 食品加工設備
- 厨房機器
- 医療機器
- 筐体
- 建築用パネル
- 産業用部品
316ステンレス鋼
316はモリブデンを含み、一般に304よりも塩化物による腐食に強い特性があります。
特に、次の用途に適しています。
- 海洋環境
- 沿岸部の設備
- 化学処理設備
- 製薬設備
- 塩分にさらされる部品
利点
- 優れた耐食性
- 高い強度
- 良好な耐久性
- 衛生的な表面
- 多様な仕上げに対応
一部のステンレス鋼種は、材質と使用条件によっては、高温でも実用的な強度と耐食性を維持します。
制約
- 炭素鋼より高価
- アルミニウムより密度が高い
- 大きな成形荷重が必要
- 一部の鋼種は急速に加工硬化する
- 軟鋼より切断や成形が難しい
炭素鋼板
炭素鋼は、強度、入手性、溶接性、コストが重要な用途で広く使用されています。
低炭素鋼板は、ブラケット、パネル、筐体、自動車部品、フレーム、一般産業用の加工品に広く使用されています。
代表的な規格にはA36、A1008、A1011などがありますが、適切な材質は、必要な機械的特性と成形特性によって異なります。
利点
- コストに対して強度が高い
- 入手性に優れる
- 溶接性が良好
- 低炭素鋼種は成形性が良好
- 塗装や粉体塗装を施しやすい
- 材料費が比較的低い
制約
- 無被覆では耐食性が低い
- 腐食環境では、塗装、めっき、粉体塗装などの防食処理が必要
- アルミニウムより重い
- 仕上げ前に表面処理が必要になる場合がある
屋内設備、機械カバー、ブラケット、フレーム、塗装筐体では、炭素鋼がコスト面で特に有利になることがよくあります。
亜鉛めっき鋼板
亜鉛めっき鋼板は、犠牲防食作用を持つ亜鉛皮膜で炭素鋼を保護した材料です。
亜鉛が下地の鋼より先に腐食することで、露出した鋼を保護します。そのため、湿気にさらされる一方で、鋼のコストや強度の利点も必要な部品に適しています。
代表的な用途は次のとおりです。
- 空調・換気用ダクト
- 屋根材
- 屋外用パネル
- フェンス
- 農業機械
- 電気筐体
亜鉛めっき鋼板は、炭素鋼とまったく異なる母材ではありません。鋼に防食用の亜鉛皮膜を加えたものと理解するのが適切です。
利点
- 無被覆の炭素鋼より耐食性が高い
- 比較的低コスト
- 強度が良好
- 入手性が良好
- めっき仕様と使用環境が適切であれば、多くの屋外用途に対応できる。
制約
- 切断や成形によって亜鉛皮膜が損傷する場合がある
- 亜鉛皮膜があるため、溶接時には適切な工程管理が必要
- 表面の外観が無被覆の鋼とは異なる
- 厳しい腐食環境では、切断端面に追加の保護が必要になる場合がある
銅板
銅板は、主に優れた導電性と熱伝導性を理由に選定されます。
銅の密度は約8.9 g/cm³で、アルミニウムより大幅に重くなります。しかし、電流や熱を効率よく伝える必要がある用途では、その伝導性能が重量の増加に見合う価値を持ちます。
代表的な用途は次のとおりです。
- バスバー
- 電気コネクター
- 熱交換器
- 屋根材
- ヒートスプレッダー
- EMI/RFIシールド
- 建築用装飾部品
銅は延性と成形性にも優れていますが、軟らかいため、傷や変形が生じやすい場合があります。
利点
- 非常に高い導電性
- 優れた熱伝導性
- 良好な耐食性
- 優れた延性
- 良好な成形性
- 美しい外観
制約
- 材料費が高い
- 密度が高い
- 鋼より軟らかい
- 表面が酸化し、緑青などの皮膜が形成される
- 熱伝導率が高いため、熱管理が特に重要。
黄銅板
黄銅は、単一の材料ではなく、銅と亜鉛を主成分とする合金群です。亜鉛含有量や添加元素によって、強度、成形性、被削性、外観が変わります。
黄銅板は、耐食性、成形性、電気的特性、被削性、外観の組合せが求められる用途に適しています。
代表的な用途は次のとおりです。
- 電気部品
- 開閉装置
- 計器部品
- 配管継手
- 装飾パネル
- 建築用装飾材
- 楽器
利点
- 良好な耐食性
- 適切な材質では成形性が良好
- 良好な被削性
- 美しい外観
- 実用的な導電性
- 合金や相手材との組合せによっては、特定の用途で良好な耐摩耗特性を発揮する。
制約
- 炭素鋼より高価
- アルミニウムより密度が高い
- 一部の材質は鋼より溶接性が低い
- 銅と亜鉛の組成比が材質によって大きく異なる
鋼板の主な種類
鋼板は、組成、圧延履歴、表面被覆、防食方法に基づき、いくつかの重要な種類に分類できます。
「鋼板」は単一の材料ではないため、この区別が重要です。
| 鋼板の種類 | 表面 | 耐食性 | 代表的な特徴 | 主な用途 |
|---|---|---|---|---|
| 熱間圧延鋼板 | 比較的粗く、黒皮が残る場合がある | 無被覆では低い | 経済的で、寸法精度は比較的低い | 構造部品 |
| 冷間圧延鋼板 | 滑らか | 無被覆では低い | 表面品質と寸法管理に優れる | 筐体、パネル |
| 亜鉛めっき鋼板 | 亜鉛で被覆 | 良好 | 犠牲防食作用 | 屋外設備、空調・換気設備 |
| ステンレス鋼板 | 不動態酸化皮膜 | 非常に良好 | 耐食性を持つ合金 | 食品、医療、船舶 |
熱間圧延鋼板
熱間圧延鋼板は、高温で圧延することで、比較的小さな変形抵抗で板厚を大きく減少させた材料です。
一般に、次の特徴があります。
- 比較的粗い表面
- 黒皮
- 冷間圧延材より寸法精度が低い
- 材料費が低い
- 良好な構造性能
熱間圧延鋼板は、表面外観や厳しい寸法公差の優先度が低い用途でよく使用されます。
代表的な用途は、構造部品、ブラケット、機械、フレーム、高負荷用部品です。
冷間圧延鋼板
冷間圧延鋼板は、熱間圧延後に、常温またはそれに近い温度で追加の圧延を行った材料です。
一般に、次の特性が得られます。
- 滑らかな表面
- 高い寸法均一性
- 精密に管理された板厚
- 適切な材質では成形性が良好
- 塗装や粉体塗装の下地に適している
冷間圧延鋼板は、電気筐体、家電製品のパネル、自動車部品、ブラケット、精密板金部品に広く使用されています。
亜鉛めっき鋼板
亜鉛めっき鋼板は、鋼の母材に亜鉛による保護層を設けた材料です。
したがって、冷間圧延鋼板との主な違いは防食性能にあり、下地の材料がまったく別の構造用金属になるわけではありません。
ステンレス鋼板
ステンレス鋼板は、亜鉛めっき鋼板とは根本的に異なります。
亜鉛めっき鋼板は、炭素鋼の上に形成した亜鉛皮膜により保護します。ステンレス鋼板は、クロムを含む合金組成によって、表面に保護用の不動態皮膜を形成します。
この違いは、耐久性、仕上げ、溶接、保守、耐用年数に影響します。
板金材料ごとの特性
板金材料を比較する際は、部品の性能に実際に影響する特性を見ることが有効です。
強度と硬さ
強度は、板材が降伏または破断するまでに耐えられる荷重を表します。硬さは、押込み、摩耗、局所的な変形に対する抵抗を表します。
一般的な傾向は次のとおりです。
- 炭素鋼:低コストで高い強度
- ステンレス鋼:高い強度と優れた耐食性
- アルミニウム:絶対的な強度は低いが、比強度に優れる
- 銅:中程度の強度と非常に高い導電性・熱伝導性
- 黄銅:中程度の強度と良好な被削性・成形性
材質と調質は非常に重要です。5052と6061-T6は、どちらもアルミニウムだからという理由だけで、互換材として扱うべきではありません。
延性と成形性
延性は、割れが生じるまでに金属がどの程度変形できるかを表します。成形性は、曲げ、絞り、プレス加工などの形状加工への適性を表します。
例を挙げます。
- 3003アルミニウムは、成形性に優れています。
- 5052アルミニウムは、良好な強度と曲げ加工性を両立しています。
- 6061-T6は高強度ですが、小さな半径での曲げには注意が必要です。
- 304ステンレス鋼は延性が高い一方、大きな成形荷重が必要です。
- 低炭素の冷間圧延鋼板は、曲げやプレス加工に適しています。
- 銅は、特に延性に優れています。
複雑な成形部品では、大まかな材料分類よりも、適切な合金と調質の選定が重要になる場合があります。
耐食性
耐食性は、板金材料の種類によって大きく異なります。
耐食性は、合金、表面被覆、表面状態、使用環境によって大きく変わります。ステンレス鋼は一般に高い耐食性を備え、アルミニウム、銅、亜鉛めっき鋼も、適切な条件であれば良好な性能を発揮します。無被覆の炭素鋼は、湿潤環境や腐食環境では、通常、追加の防食処理が必要です。
これは、あくまで一般的な比較です。塩化物、pH、温度、異種金属接触、皮膜の損傷、暴露時間によって結果は変わります。
ステンレス鋼は不動態酸化皮膜を形成します。アルミニウムは自然に酸化アルミニウム皮膜を形成します。銅は保護性の表面皮膜や緑青を形成します。亜鉛めっき鋼は亜鉛によって保護されます。無被覆の炭素鋼には同等の保護機構がなく、湿気によって容易にさびます。
溶接性
溶接性は、合金組成、板厚、調質、入熱、継手設計、溶接方法によって決まります。
低炭素鋼は、一般に溶接しやすい材料です。
304や316などのオーステナイト系ステンレス鋼も広く溶接されていますが、入熱と汚染の管理が重要です。
アルミニウムも適切に溶接できますが、熱的・物理的特性が異なるため、専用の加工条件が必要です。
銅は熱伝導率が高いため、熱管理が特に重要です。
亜鉛めっき鋼も溶接できますが、亜鉛皮膜があるため、適切な換気、工程管理、溶接後の防食処理が必要です。
重量と密度
密度は、一般的な板金材料の間で特に明確な違いの一つです。
| 材料 | 密度の目安 |
|---|---|
| アルミニウム | 2.7 g/cm³ |
| 炭素鋼 | 7.85 g/cm³ |
| ステンレス鋼 | 7.9~8.0 g/cm³ |
| 黄銅 | 約8.4~8.7 g/cm³ |
| 銅 | 約8.9 g/cm³ |
アルミニウムは、低密度と十分な構造性能が重視される航空宇宙分野で広く使用されています。
このため、航空宇宙、輸送機器、携帯機器、質量の低減が運用コストに影響する用途で、高い価値を持ちます。
導電性と熱伝導性
一般的な板金材料の中で、銅は特に導電性に優れています。
アルミニウムも良好な導電性を持ち、大幅な軽量化も可能です。
普通鋼やステンレス鋼の導電性は大幅に低い一方、構造剛性ははるかに高くなります。
設計上の基本的な選択は、次のように整理できます。
電気・熱性能を優先 → 銅またはアルミニウム
構造性能を優先 → 普通鋼またはステンレス鋼
被削性と加工特性
板金部品は、通常、金属ブロックからCNCで削り出すのではなく、切断と成形によって製作します。ただし、穴あけ、皿もみ、ねじ加工、精密加工部などの追加工では、被削性も重要になる場合があります。
加工特性は、材料によって異なります。
- アルミニウムは、一般に切断と成形が容易です。
- 低炭素鋼は、汎用性に優れています。
- ステンレス鋼は、大きな荷重と慎重な熱管理が必要です。
- 銅は熱が速く伝わるため、専用の切断条件が必要になる場合があります。
- 黄銅は一般に被削性が良好ですが、合金によって大きく異なります。
- 亜鉛めっき鋼では、切断や溶接時に皮膜に関する配慮が必要です。
したがって、材料は完成部品だけでなく、製造の難しさと費用にも影響します。
材料の選択は、切断後の状態にも影響します。アルミニウム、ステンレス鋼、炭素鋼では、切断端部の状態が異なるため、合金とバリの性状に合った仕上げ方法を選ぶ必要があります。切断後の鋭利な端部やバリにお困りの場合は、板金のバリ取り方法と、材料による違いを解説した実用ガイドをご覧ください。
板金材料ごとの主な用途
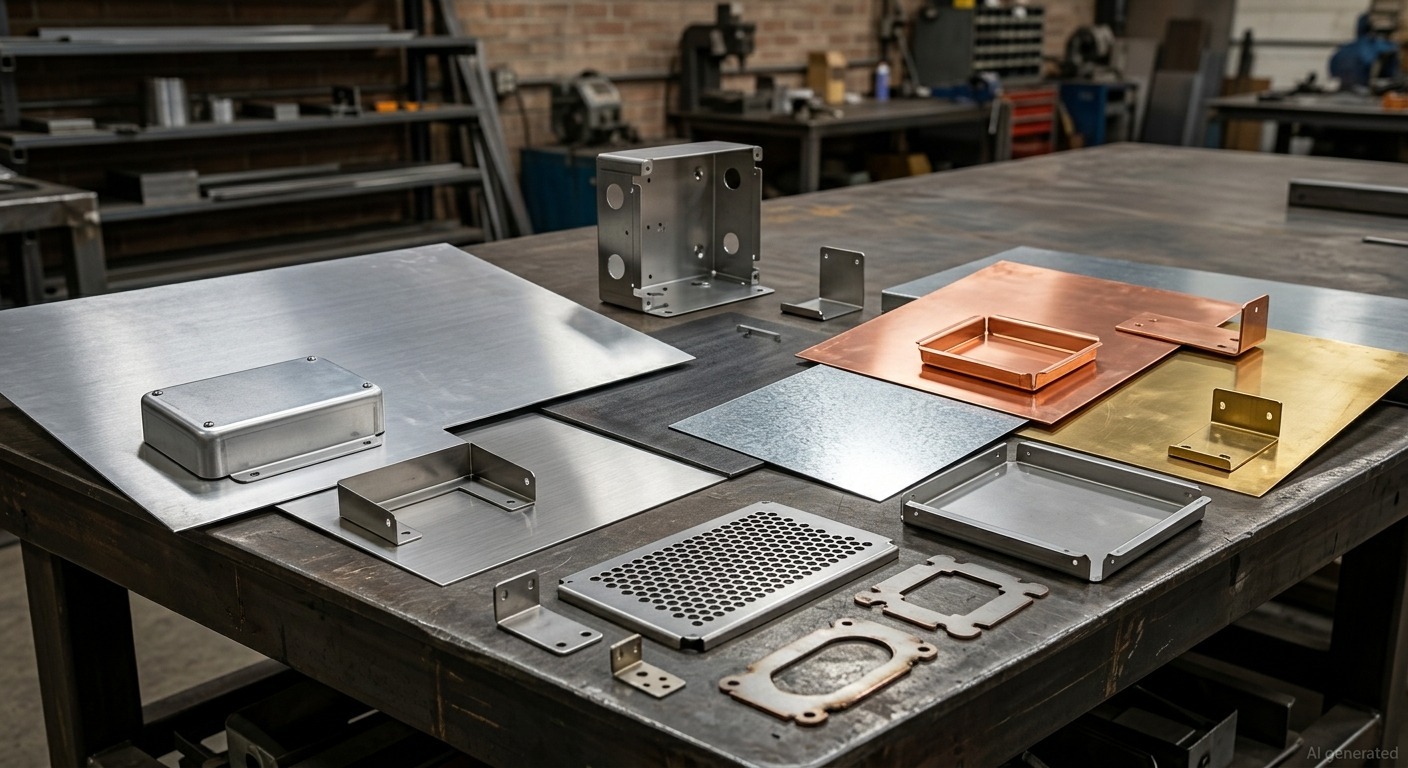
実際に製作された板金部品
用途の要件が明確になれば、最適な板金材料も選びやすくなります。
自動車部品
自動車用の板金材料には、強度、重量、衝突安全性能、耐食性、成形性、コストのバランスが求められます。
炭素鋼や高強度鋼は、比較的低い材料費で高強度を確保できるため、構造部品で引き続き重要です。
アルミニウムは、追加の材料費や製造費に対して、軽量化の効果が見合う場合に使用されます。
ステンレス鋼は、一部の排気系部品、装飾部品、腐食への配慮が必要な部品に使用されます。
航空宇宙部品
航空宇宙用途では、軽量化が特に重視されます。
アルミニウム板は、密度が鋼の約3分の1で、適切な合金を選べば実用的な強度と耐食性を確保できるため、重要な材料であり続けています。
チタンやニッケル合金も、その性能が高いコストに見合う場合に使用されますが、一般的な板金加工で最初に選ばれる材料ではありません。
電子機器・電気筐体
電子機器筐体では、次の材料がよく使用されます。
- アルミニウム
- 冷間圧延鋼板
- ステンレス鋼
アルミニウムは、軽量性や熱管理が重要な場合に適しています。
冷間圧延鋼板は、剛性と低コストを両立し、特に粉体塗装との組合せで有用です。
ステンレス鋼は、耐食性、衛生性、外観が重要な場合に適しています。
銅とアルミニウムは、電気性能が重要なバスバー、シールド、導電部品などの内部部品に使用されます。
産業機器
産業機器では、複数の板金材料を組み合わせることがよくあります。
炭素鋼は、塗装するフレーム、ブラケット、パネル、ガードに適しています。
湿気、薬品、食品、頻繁な洗浄にさらされる設備では、ステンレス鋼が有力な選択肢になります。
亜鉛めっき鋼は、ステンレス鋼ほどの費用をかけずに防食性能を確保したい、空調・換気設備や屋外設備に適しています。
建設・建築
建設分野では、炭素鋼、亜鉛めっき鋼、ステンレス鋼、アルミニウム、銅が広く使用されています。
亜鉛めっき鋼は、屋根材、ダクト、外装部品で一般的です。
アルミニウムは、軽量外装材、建築用パネル、装飾材に適しています。
ステンレス鋼は、外観と長期耐食性が重視される箇所に使用されます。
銅は、自然に形成される緑青などの風合いを意匠に取り入れる、屋根や建築部材によく選ばれます。
消費者向け製品
消費者向け製品では、外観、重量、触感、耐食性、コストがより重視されます。
アルミニウムは、ノートパソコン、家電、輸送関連製品、ハウジングに使用されます。
ステンレス鋼は、厨房機器や高級な消費者向け製品で一般的です。
黄銅と銅は、材料自体の外観を製品の特徴として生かす場合によく選ばれます。
板金材料の選び方
板金材料の種類を選定する際は、材料価格ではなく、完成部品の要件から検討を始めます。
機械的要件
次の点を確認します。
- どの程度の荷重を支えるか
- 高い剛性が必要か
- 衝撃を受けるか
- 疲労強度が重要か
- 耐摩耗性が必要か
強度と剛性を重視するなら鋼、重量を重視するならアルミニウムが適している場合があります。
使用環境
次の条件を考慮します。
- 湿度
- 海水
- 薬品
- 温度
- 屋外暴露
- 洗浄薬剤
- ほかの金属との異種金属接触
安価な炭素鋼部品でも、大がかりな防食処理が必要になったり、早期に劣化したりすれば、結果的に高コストになります。
成形・加工要件
実際の部品形状を考慮してください。
データシート上では優れた材料でも、必要な曲げ半径で割れや過大なスプリングバックが生じるなら、適切な選択とはいえません。
大きな変形を伴う部品では、合金と調質の選定が特に重要です。
重量と板厚
板厚を薄くすると軽量化できますが、剛性も低下し、座屈や変形が生じやすくなる場合があります。
アルミニウムは大幅な軽量化が可能ですが、同等の剛性を得るには、板厚の増加、リブ、ビード、曲げ形状の追加が必要になることがあります。
コストと入手性
材料費は、部品の総費用を構成する一要素にすぎません。
部品の総費用には、材料、切断、成形、溶接、仕上げ、不良・廃材、追加工の費用が含まれます。
1kgあたりの価格が高い材料でも、軽量化、塗装の省略、仕上げの簡素化、耐用年数の延長につながれば、完成部品としては競争力のあるコストを実現できます。
表面の外観と仕上げ
必要な仕上げは、初期段階の材料選定にも影響します。
例として、次の組合せがあります。
- 粉体塗装した炭素鋼
- ヘアライン仕上げのステンレス鋼
- アルマイト処理したアルミニウム
- 素材の風合いを生かした銅
- 研磨した黄銅
完成後に表面が見える場合は、材料自体で必要な外観を得られるものを選ぶことで、仕上げ作業を減らせます。
材料別の板金加工
最終形状が似ていても、板金材料が異なれば、適切な加工方針も変わります。
アルミニウム
アルミニウムは、特に3003や5052など板金加工に適した材質で、良好な切断性と成形性を備えています。
ただし、合金と調質が重要です。構造用の6061-T6板を、成形性に優れた5052の直接的な代替材として、無条件に扱うべきではありません。
ステンレス鋼
ステンレス鋼は通常、軟鋼より大きな成形荷重が必要で、加工中に加工硬化する場合があります。
そのため、金型、曲げ半径、入熱、表面保護がより重要になります。
利点は、基本的な防食性能を塗装や粉体塗装に頼らず、厳しい環境に耐えられる完成部品を製作できることです。
炭素鋼
炭素鋼は、特に低炭素鋼種で、切断、曲げ、溶接、仕上げを比較的容易に行えます。
このため、屋内用途では、最も実用的な板金材料の一つです。
銅と黄銅
銅と黄銅は加工性に優れていますが、それぞれ異なる配慮が必要です。
銅の高い熱伝導率は、溶接や熱切断に影響します。
黄銅は合金によって特性が大きく異なるため、「黄銅」という名称だけで判断せず、対象材質の被削性と成形挙動を確認する必要があります。
材料選定が加工に与える影響
材料選定によって、次の要素が変わります。
- 切断条件
- 曲げ荷重
- 最小曲げ半径
- スプリングバック
- 溶接条件
- 工具摩耗
- 表面仕上げ
- 不良率
- 部品コスト
- 納期
そのため、加工条件を確定する前に、材料を指定する必要があります。
JLCCNCの板金材料ガイドでは、強度、成形性、耐食性、表面仕上げ、コストなど、実務的な選定要因を詳しく解説しています。
高精度板金加工
専門技術による製造、短納期、確かな品質。
同じ切断方法でも、合金、板厚、機械設定によって挙動は大きく変わります。これらの条件を適切に管理しないと、バリ、ドロス、反り、焼け、表面品質の低下、切断溝幅のばらつきが生じる可能性があります。板金切断で実際にどのような問題が起こり、どう対処するかについては、よくある9つの切断不良と解決策のガイドをご覧ください。
まとめ
「最適な」板金材料は、部品に実際に求められる機能によって決まります。
適切な材料は、部品の機械的要件、使用環境、加工要件、コスト要件によって異なります。軽量化にはアルミニウム、耐食性にはステンレス鋼、低コストでの強度確保には炭素鋼、経済的な防食には亜鉛めっき鋼、導電性や熱伝導性には銅、成形性・被削性・外観の組合せが重要な用途には黄銅がよく選ばれます。
重要なのは、板金材料は製造に用いる形態を表し、単一の材質ではないという点です。合金、材質、調質、板厚、表面状態、加工方法のすべてが、完成部品の性能に影響します。
製造では、早い段階で適切な材料を選ぶことで、後から大きな費用が発生する問題を防げます。仕様上は適切に見えても、曲げにくい、使用中に腐食する、重すぎる、過剰な仕上げが必要になる、用途に見合わない加工費がかかるといった事態を避けられます。
板金材料の種類に関するよくある質問
Q:代表的な板金材料には、どのような種類がありますか?
代表的なものは、アルミニウム、ステンレス鋼、炭素鋼、亜鉛めっき鋼、銅、黄銅です。最適な選択は、強度、重量、耐食性、導電性・熱伝導性、成形性、コストによって異なります。
Q:最も一般的な板金材料は何ですか?
炭素鋼は、低コスト、強度、入手性、溶接性、良好な成形性を兼ね備えているため、最も広く使用されている板金材料の一つです。
Q:最も強度が高い板金材料は何ですか?
すべての条件で最も強い単一の材料はありません。高強度鋼は、一般的なアルミニウムや軟鋼の材質を大幅に上回る強度を持つ場合があります。一方、特殊なステンレス鋼、チタン合金、ニッケル合金は、特定の用途でさらに高い性能を発揮します。
Q:アルミニウム板と鋼板の違いは何ですか?
アルミニウムの密度は鋼の約3分の1です。一方、同じ板厚では、鋼の方が一般に高い剛性と強度を備えています。軽量化にはアルミニウム、構造強度とコストを重視する場合には鋼がよく選ばれます。
Q:ステンレス鋼板と亜鉛めっき鋼板の違いは何ですか?
ステンレス鋼板は合金組成によって耐食性を得るのに対し、亜鉛めっき鋼板は鋼の表面に形成した亜鉛皮膜によって保護されます。ステンレス鋼板は、一般に長期耐食性に優れますが、コストは高くなります。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......