熱間圧延鋼と冷間圧延鋼の比較:主な違い・コスト・用途
1 min
- 熱間圧延鋼と冷間圧延鋼:主な違いの比較
- 熱間圧延鋼と冷間圧延鋼の違い
- 熱間圧延鋼と冷間圧延鋼の製造工程
- 熱間圧延鋼と冷間圧延鋼の特性比較
- 板金加工における熱間圧延鋼と冷間圧延鋼
- 板金分野における熱間圧延鋼と冷間圧延鋼の用途
- 加工要件が材料選定に与える影響
- 熱間圧延鋼と冷間圧延鋼の価格差
- 板金加工には、熱間圧延鋼と冷間圧延鋼のどちらが適しているか?
- 材料選定でよくある誤り
- よくある質問:熱間圧延鋼と冷間圧延鋼の比較
重要なポイント
• 熱間圧延鋼と冷間圧延鋼の違いは、加工履歴にあります。熱間圧延鋼は高温で成形され、冷間圧延鋼は常温で追加加工することで、表面仕上がりと寸法精度を高めます。
• 板金用途では、表面が滑らかで板厚の均一性に優れる冷間圧延鋼板が、筐体、パネル、精密部品によく選ばれます。
• 熱間圧延鋼は、表面仕上げよりも材料費の低さが重視される構造フレーム、支持部材、大型溶接構造物に適しています。
• 熱間圧延鋼と冷間圧延鋼の主な違いは、化学組成ではなく、表面仕上がり、寸法精度、残留応力、成形性、加工特性です。
• 材料価格は通常、熱間圧延鋼の方が安価ですが、精密板金加工では、冷間圧延鋼によって仕上げ、清掃、不良・廃材に伴う費用を削減できる場合があります。
• 厳しい公差、良好な塗装仕上がり、予測しやすい成形挙動が必要なら、冷間圧延鋼を選びます。低コスト、大型溶接構造物の製作しやすさ、構造性能を重視するなら、熱間圧延鋼を選びます。
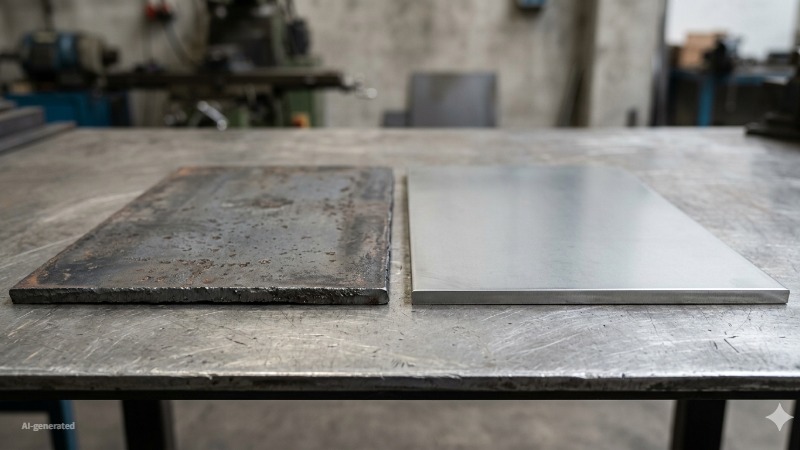
(AI生成)表面が粗い熱間圧延鋼板と、滑らかな冷間圧延鋼板の比較
熱間圧延鋼と冷間圧延鋼の違いとは、高温で圧延した鋼材と、表面仕上がりや寸法精度を向上させるために常温で追加の圧延を行った鋼材の違いを指します。
材料の選定を誤ると、通常、二つの形で余分な費用が発生します。実際には不要な表面品質や寸法精度に費用をかけるか、最初から冷間圧延鋼を選ぶべきだった用途で、粗く黒皮のある表面に研削、酸洗、矯正を行うことになります。熱間圧延鋼と冷間圧延鋼は、無条件に置き換えられる材料ではありません。同じ合金組成から製造される場合でも、加工履歴が大きく異なり、その違いが後工程のすべてに影響します。
熱間圧延鋼と冷間圧延鋼の違いを理解することと、繰り返し修正することなく適切な材料を指定し、見積もりから製造まで進めることは別の課題です。JLCCNCでは、板金加工のご注文について製造前に技術レビューを行い、切断を始める前に、材料選定、曲げ代、公差、表面仕上げの要件を設計と照合します。
高精度板金加工
専門技術による製造、短納期、確かな品質。
そのほかの一般的な板金材料を比較するには、板金加工に適した材料の選定ガイドをご覧ください。板金加工に最適な材料を選ぶ方法
熱間圧延鋼と冷間圧延鋼:主な違いの比較
| 比較項目 | 熱間圧延鋼 | 冷間圧延鋼 |
|---|---|---|
| 加工温度 | 通常900°C超 | 常温 |
| 表面仕上がり | 粗く、黒皮があり、青灰色 | 滑らかで清浄、均一 |
| 寸法公差 | 一般に±0.3~0.5mm | 一般に±0.05~0.15mm |
| 引張強さ | 400~550 MPa | 450~600 MPa |
| 降伏強さ | 250~350 MPa | 300~450 MPa |
| 内部応力 | 低い | 高い — 加工硬化による |
| 成形性 | 良好 | 中程度 |
| 一般的な板厚 | 2mm~150mm以上 | 0.3~3mm |
| 価格差 | 基準 | 20~40%高い |
| 主な用途 | 構造フレーム、大型溶接構造物 | 筐体、パネル、自動車、家電 |
熱間圧延鋼と冷間圧延鋼の違い
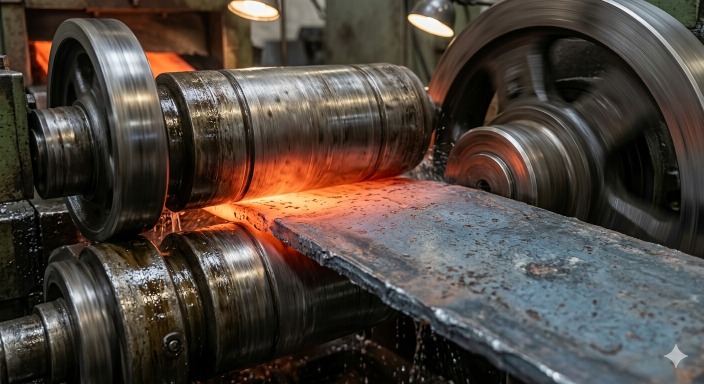
(AI生成)熱間圧延と冷間圧延の温度差を示す鋼の圧延工程
出発点が同じ鋼でも、手元に届くまでの加工履歴は異なります。
どちらも、炭素鋼のビレットやスラブから製造されます。その後の工程、特に圧延を行う温度によって、表面、寸法、内部応力の状態が決まり、最終的にどのような加工に適するかが変わります。
板金製造における熱間圧延鋼とは
ビレットを加熱炉に入れ、多くの炭素鋼種の再結晶温度を上回る926°C超まで加熱します。この温度でも鋼は固体ですが、塑性変形しやすくなり、薄板や厚板へ容易に圧延できます。
冶金学的に重要なのは、再結晶温度以上では、圧延によって既存の結晶粒が変形するのと並行して、ひずみのない新しい結晶粒が形成されることです。材料は、加工中に実質的な焼なましを受けている状態になります。内部応力は蓄積せず、最終的な板材は、比較的均一で低応力の結晶組織を持つ状態で冷却されます。これは、後工程で多くの溶接を行う用途などでは利点となります。
問題は冷却時に生じます。鋼は900°C超から常温まで冷える際に収縮しますが、その収縮は均一ではありません。表面は内部より、端部は中央部より速く冷えます。その結果、わずかな反りや寸法のばらつきが生じ、表面には熱間圧延鋼板特有の粗い青灰色の酸化鉄皮膜、いわゆる黒皮が形成されます。板厚公差は通常±0.3~0.5mm程度です。構造用の梁や大型フレームの溶接構造物では問題なくても、部品同士を正確に組み合わせる精密筐体では問題になります。
塗装や表面被覆を施す前には、黒皮の除去も必要です。研削、ショットブラスト、酸洗のいずれも、工程と作業時間が増えます。材料単価の低さに魅力を感じる場合は、この費用も考慮してください。
板金製造における冷間圧延鋼とは
冷間圧延鋼は、熱間圧延鋼を出発材料として製造されます。両者の比較では見落とされがちですが、重要な点です。酸洗ラインで熱間圧延コイルの黒皮を除去し、その後、常温で別の圧延機に通します。
再結晶温度未満での圧延は、材料特性を大きく変えます。結晶粒は再形成されず、圧延方向に伸びて扁平化し、結晶構造内の転位密度が増加して、加工硬化が生じます。鋼種と調質によりますが、冷間圧延した低炭素鋼は、通常、元の熱間圧延材より降伏強さが高くなります。
実用上の大きな利点は、熱間圧延では実現しにくい、滑らかで均一かつ寸法精度の高い表面が得られることです。板厚公差は、標準的に±0.05~0.15mm程度です。この精度によって、精密筐体、自動車の車体パネル、家電の外装など、寸法の均一性が必須となる用途で、冷間圧延鋼板が標準的に選ばれています。
多くの溶接を伴う組立品に冷間圧延鋼を指定する前に、知っておきたいことがあります。寸法精度に寄与する冷間加工は、材料内部に残留応力を生じさせます。板金溶接では、この応力が不均一に解放され、熱間圧延鋼よりも変形を抑えることが難しくなります。適切な治具固定や、必要に応じた溶接後の矯正が、通常の工程に組み込まれます。
加工温度が材料特性を変える理由
再結晶温度は、単なる加工条件ではありません。化学組成が同じでも、熱間圧延鋼と冷間圧延鋼の挙動が大きく異なる理由を説明する、冶金学上の境界です。
再結晶温度以上では、圧延が進むにつれて、変形した結晶粒がひずみのない新しい結晶粒へと連続的に置き換わります。鋼は軟らかい状態を保ち、残留応力が蓄積しません。成形性と低い内部応力を得られる一方、高温加工とその後の冷却によって、寸法精度と表面品質は低下します。
再結晶温度未満では、この再形成が起こりません。圧延機を通過するたびに、結晶組織にひずみエネルギーが蓄積します。硬さと強度が上がります。高温の鋼を酸化させるのではなく、低温の金属表面を圧延するため、表面品質も向上します。また、常温での圧延では、熱間圧延で問題となる熱収縮の影響がないため、寸法精度も高くなります。
ただし、蓄積したひずみエネルギーには注意が必要です。冷間圧延材の内部に残り、溶接熱、切削加工による応力、高い使用温度などをきっかけに解放されます。多くの溶接を伴う板金加工では、表面が粗く公差が広くても、熱間圧延鋼の方が扱いやすいことがよくあります。一方、溶接の少ない精密加工では、冷間圧延鋼の寸法精度と清浄な表面が、20~40%の価格差に見合う価値を持ちます。
ここからは、この価格差と、追加費用を支払う価値がある条件について解説します。
熱間圧延鋼と冷間圧延鋼の製造工程
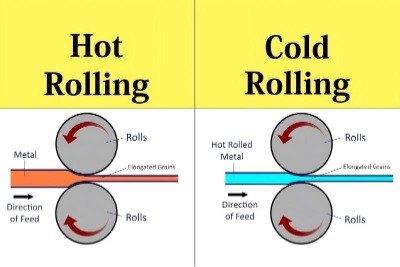
(SSM)熱間圧延鋼と冷間圧延鋼の比較図
どちらの工程も、通常150~300mm厚の連続鋳造スラブを加熱炉に入れるところから始まります。その後の工程によって、最終的な特性が決まります。
熱間圧延工程の概要
スラブは1100~1250°Cで加熱炉から取り出され、粗圧延機で数回圧延されて、通常20~50mmの中間厚さになります。次に、複数の圧延スタンドが連続する仕上圧延機へ送られ、鋼の温度を926°C以上に保ちながら、目標板厚まで段階的に圧延されます。
仕上圧延機の出口温度は重要です。高すぎると、その後の冷却中に結晶粒が粗大化し、強度が低下します。低すぎると再結晶温度の境界に近づき、コイルの長さ方向で特性がばらつく原因になります。多くの熱間帯鋼圧延設備では、特性を安定させるため、仕上温度を820~900°Cに設定しています。
仕上圧延後、帯鋼は水噴射装置を備えた長いランアウトテーブルへ進み、制御冷却によって巻取り温度まで冷却されます。巻取り温度は、鋼種によって通常550~700°Cです。この温度は、最終的な金属組織に大きく影響します。高い巻取り温度では、軟らかく延性の高い鋼になり、低い温度では強度が上がる一方、延性が低下します。巻き取った後は、数時間かけて常温までゆっくり冷却します。
この工程を経た表面には、高温処理では避けられない酸化鉄の黒皮が形成されます。清浄な表面を必要としない用途ではそのまま使用し、必要な場合は、出荷前や次の加工に進む前に、ショットブラストや酸洗で除去します。
冷間圧延工程の概要
まず、熱間圧延コイルを連続酸洗ラインに通します。塩酸で黒皮を除去し、洗浄・乾燥した後、清浄で黒皮のない熱間圧延材を冷間圧延機へ送ります。一般的な薄板製品では、この段階の板厚は通常2~4mmです。
冷間圧延機で、常温のまま1回以上圧延し、最終板厚に仕上げます。1回の圧延で通常20~40%の圧下を行い、熱間圧延素材から冷間圧延鋼板までの総圧下率は、目標板厚と鋼種によって一般に50~90%になります。例えば、板厚2.5mmの熱間圧延材を0.5mmまで圧延すると、圧下率は80%となり、工程中に大きな加工硬化が蓄積します。
この加工硬化によって、元の熱間圧延材より強度が高くなります。また、常温圧延では、熱間圧延の寸法を不安定にする熱的要因がないため、寸法の均一性も向上します。
冷間圧延機から取り出した直後の材料は、フルハード材と呼ばれる硬質の帯鋼です。強度と寸法精度は高いものの、多くの成形加工には硬く脆すぎます。そこで、焼なましを行います。
後処理の違い
熱間圧延鋼板は、必要に応じた黒皮除去を除けば、後処理が比較的少ない材料です。金属組織を制御する主な工程はランアウトテーブルでの制御冷却であり、巻取り後に常温まで冷却すれば、基本的に製品として完成します。一部の鋼種には、平坦度と表面の均一性を改善するため、滑らかなロールで低圧下率の最終圧延を行うスキンパスを施します。ただし、これは特性を大きく変える加工ではなく、仕上げ工程です。
冷間圧延鋼板は、フルハード材のままでは板金加工に対して脆すぎるため、ほぼ必ず冷間圧延後に焼なましを行います。バッチ焼なましでは、雰囲気制御炉内でコイルを600~700°Cに数時間保持し、再結晶を起こして延性を回復させます。連続焼なましでは、帯鋼を高速で炉内に通します。処理が速く均一性に優れる一方、設備投資は大きくなります。どちらも、冷間圧延で得られた寸法精度と表面品質の大部分を保ちながら、成形可能な状態に戻します。
焼なまし後、通常0.5~2%の圧下率でスキンパスを行います。これにより、表面仕上がりと平坦度が改善し、成形時に現れるリューダース帯(ストレッチャーストレイン)を抑制します。その結果、精密板金加工に適した、滑らかで平坦かつ寸法が均一な製品が得られます。
熱間圧延鋼と冷間圧延鋼の特性比較
前節で説明した製造工程の違いは、切断、曲げ、溶接、仕上げのすべてに影響する特性の違いとして現れます。
表面仕上がりの違い
熱間圧延鋼の表面は、粗く、黒皮があり、均一ではありません。高温加工中に形成される酸化鉄層によって青灰色となり、板内で表面状態が変化します。熱間圧延鋼板の表面粗さRaは、黒皮除去の有無と方法によって、通常3~12 µm程度です。ブラスト処理後に塗装や粉体塗装を施す構造用途では問題ありません。一方、精密筐体、自動車パネル、大がかりな前処理なしで塗装する部品など、清浄な下地が必要な用途では、加工前に表面の問題を解決する必要があります。
冷間圧延鋼の表面は、滑らかで均一であり、大がかりな前処理をせずに塗装できます。適切に冷間圧延とスキンパスを行った材料では、Ra 0.5~2.5 µmが一般的です。黒皮を除去した熱間圧延材で生じることのある密着性のばらつきが少なく、塗料、接着剤、各種被覆を均一に施せます。板金筐体 や消費者の目に触れるパネルでは、この均一性は外観以上の価値を持ちます。塗膜の密着性と防食性能も、表面品質に左右されるためです。
寸法公差と精度
精密板金加工では、この点で熱間圧延鋼と冷間圧延鋼の違いが特に重要になります。
一般的な板厚の熱間圧延鋼板では、板厚公差は通常±0.3~0.5mmです。薄い材料では、圧延や冷却時の熱的影響を管理しにくく、さらに大きなばらつきが生じる場合があります。幅の公差も比較的広くなります。所定の長さに切断して構造フレームに溶接する部品では対応できますが、かみ合わせる筐体パネルや、調整せずに組み立てる部品など、正確な適合が必要な場合は、±0.5mmの板厚変動が問題になります。
標準的な市販の冷間圧延鋼板では、板厚公差は±0.05~0.15mmとなり、精密仕様ではさらに厳しい公差にも対応できます。同じ板厚の熱間圧延材に比べ、3~5倍の精度向上です。幅と平坦度の公差も、同様に厳しく管理されます。安定した曲げ代、予測しやすいレーザー切断寸法、シム調整なしで組み立てられる筐体パネルが必要な場合、冷間圧延材の寸法均一性が重要になります。
強度と硬さの違い
同じ板厚と鋼種で比較すると、冷間圧延鋼の方が高強度です。製造工程の節で説明した、冷間圧延による加工硬化が直接の原因です。一般的な低炭素鋼種では、降伏強さは熱間圧延材の250~350 MPaに対し、冷間圧延材では300~450 MPaです。引張強さも同様の傾向を示します。
多くの板金筐体やパネルでは、どちらの強度も決定的な制約にはなりません。薄いパネルでは、降伏強さよりも、荷重に対する剛性やたわみが重要であり、どちらも一般的な筐体の構造要件を満たす強度を備えています。強度差が重要になるのは、構造用ブラケット、荷重を支える板金部品、軽量化のために薄肉化が必要な用途です。冷間圧延材の高い降伏強さにより、同じ耐荷重でも板厚を薄くできます。
硬さも同じ傾向を示します。同等鋼種では、熱間圧延鋼板が通常100~160 HVであるのに対し、冷間圧延鋼板は120~180 HV程度です。硬さが高いと、接触面の耐摩耗性が向上し、取扱いや加工中の表面損傷も生じにくくなります。組立時に接触する部品や、保守時に繰り返し扱う部品で重要です。
板金加工における成形性
熱間圧延鋼は一般に残留応力が低く、大きな変形を伴う成形で扱いやすい一方、冷間圧延鋼は寸法の均一性が重要な場合に好まれます。熱間圧延時の再結晶による低い残留応力、やや低い降伏強さ、均一な結晶組織は、いずれも良好な延性につながります。同じ板厚では、小さな曲げ半径、深絞り、複雑な成形形状を、熱間圧延材の方が安定して実現できます。ただし、表面の粗さと寸法のばらつきにより、成形性が良くても精密成形部品には適しません。
冷間圧延鋼は、一般的な板金の曲げや成形には十分な成形性を備えていますが、より慎重な管理が必要です。冷間圧延による加工硬化のため、同等の熱間圧延材より大きな最小曲げ半径が必要になることが多く、降伏強さが高いためスプリングバックも大きくなります。冷間圧延材では高い降伏強さによって戻りが大きくなるため、プレスブレーキの金型や曲げ角度のプログラムで補正が必要です。
冷間圧延後の焼なましによって、フルハード材に比べて延性は大きく回復しますが、熱間圧延材より多くの残留応力が残ります。複数の曲げや小さな曲げ半径を持つ複雑な筐体では、慎重な工程計画、適切な曲げ順序、コーナー部の十分な曲げ逃げ、割れを防ぐための圧延方向と曲げ方向の関係への配慮が必要です。
板金加工における熱間圧延鋼と冷間圧延鋼
曲げ・成形時の挙動
熱間圧延鋼は、残留応力が低く、降伏強さがやや低く、延性の高い結晶組織を持つため、曲げやすい材料です。標準的な鋼種では、板厚tに対して0.5~1tの最小曲げ半径を実現できます。鋼種と板厚によっては、冷間圧延鋼より小さな曲げ半径に対応できます。制約となるのは成形性ではなく、良好に曲がっても精密成形品の製作を難しくする、表面と寸法のばらつきです。
冷間圧延鋼には、より慎重な管理が必要です。降伏強さが高いためスプリングバックが大きく、プレスブレーキでは板厚と鋼種に応じて、通常2~5°の過曲げ補正を行います。割れを防ぐ最小曲げ半径は1~2t程度です。圧延方向に対する曲げ方向も重要で、曲げ線を圧延方向と交差させると、小さな半径での割れのリスクを減らせます。一般的な筐体の曲げでは管理可能な条件ですが、複雑な多段曲げ部品では、設計段階から考慮する必要があります。
レーザー切断と機械加工の違い
熱間圧延材では、黒皮がレーザー切断の問題になります。不均一な表面酸化層がレーザーエネルギーを不均等に吸収し、同等の冷間圧延材より切断面が粗くなり、ドロスも増えます。黒皮を除去した材や酸洗材では、冷間圧延材に近い良好な切断面が得られますが、工程が一つ増えます。
冷間圧延材は、清浄で安定した切断が可能です。滑らかで黒皮のない表面により、レーザーの吸収が安定し、切断公差を厳しく管理でき、切断後の端部仕上げも減らせます。大量の精密レーザー切断では、不良と追加仕上げの時間を大きく削減できます。
切削加工の特性は、両者で大きくは変わりません。冷間圧延材は硬さが高いため工具摩耗がわずかに増えますが、切削面の仕上がりは良くなります。一般的な板厚では、どちらも大きな切削上の問題はありません。
溶接と表面前処理
熱間圧延鋼は溶接性が良好で、残留応力が低いため変形しにくく、治具固定も比較的容易です。溶接前には、研削やワイヤーブラシで溶接部の黒皮を除去する必要があります。除去しないと、溶接品質や溶融接合の状態が悪化します。周辺面への塗膜の密着性を確保するには、ショットブラストや酸洗が必要です。
冷間圧延鋼も溶接性は良好ですが、変形しやすくなります。冷間加工による残留応力が溶接熱で不均一に解放されるため、治具固定、溶接順序、入熱管理に注意が必要です。一方、塗装前の表面処理は少なく済み、清浄な表面には、大がかりな前処理なしでプライマーや塗料を塗布できます。
加工後の表面保護が必要な場合は、冷間圧延鋼と亜鉛めっき鋼のような被覆材を比較することも有効です。詳しくは、冷間圧延鋼板と亜鉛めっき鋼板の比較ガイドをご覧ください。
板金分野における熱間圧延鋼と冷間圧延鋼の用途
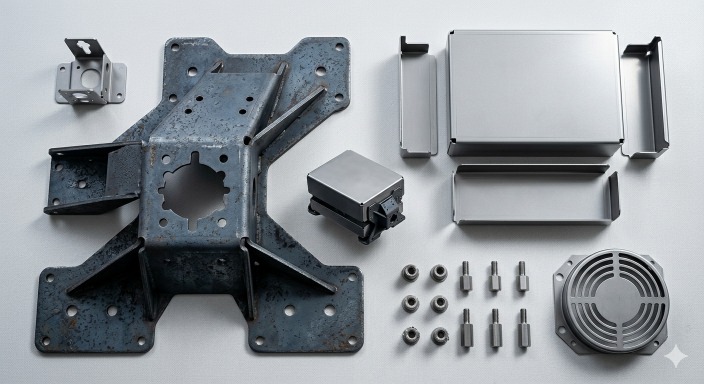
(AI生成)熱間圧延鋼と冷間圧延鋼を使用した板金部品
熱間圧延鋼の用途
熱間圧延鋼は、構造用材料に適しています。フレーム、ベースプレート、機械ベッド、支持ブラケット、大型溶接構造物など、寸法精度や表面仕上げより、耐荷重とコストが重視される用途です。建設機械のシャーシ、農業機械のフレーム、産業用棚、中二階の構造物などでは、粗い表面や広い公差が機能に影響せず、規模に応じたコスト削減効果が大きいため、熱間圧延鋼が使用されます。
冷間圧延鋼の用途
冷間圧延鋼は、精密加工用の材料です。電気筐体、制御パネル、サーバーラック部品、家電の外装、自動車の車体パネルなど、寸法の均一性、清浄な表面、予測しやすい成形挙動が求められる用途に使用されます。消費者の目に触れる製品では、塗膜品質と表面外観が下地の仕上がりに左右されるため、冷間圧延鋼が標準的に選ばれます。
加工要件が材料選定に与える影響
熱間圧延鋼と冷間圧延鋼の選定で決め手になることが多いのは、塗装後の表面仕上がりです。滑らかで均一な塗装面や粉体塗装面が必要なら、冷間圧延鋼が適切です。ブラスト処理後に下塗りを行い、外観が重視されない部品であれば、熱間圧延鋼によって機能を損なわずに材料費を20~40%削減できます。
板金筐体
冷間圧延鋼が適しています。筐体には、安定した曲げ代、シム調整なしで組み立てられる平坦なパネル、粉体塗装や塗装を均一に施せる表面が必要です。熱間圧延材の±0.3~0.5mmの板厚変動と粗い表面は、これらの実現を難しくします。筐体製作では、冷間圧延材の追加費用を、加工時間と仕上げ工数の削減で回収できます。
構造フレームと支持部材
熱間圧延鋼が標準的な選択肢です。フレームは荷重を支えるため、降伏強さと溶接性が重要で、表面仕上げの優先度は低くなります。残留応力が低い熱間圧延鋼は、フレーム製作で多用する溶接でも安定しています。構造フレームに冷間圧延鋼を使用しても、機能的な利点がないまま、材料費が20~40%増加します。
自動車・産業用部品
用途によって使い分けます。車体パネル、ドア外板、ボンネットには冷間圧延鋼を使用します。表面品質が製品要件であり、寸法の均一性が車両全体の組付け精度に影響するためです。シャーシレール、サブフレームブラケット、フロア補強材など、外から見えず、荷重を支える自動車構造部品には、熱間圧延鋼がよく使用されます。産業機械も同様で、カバー、ガード、操作パネルには冷間圧延鋼、フレーム、ベッド、構造部材には熱間圧延鋼を使用します。
熱間圧延鋼と冷間圧延鋼の価格差
材料費の比較
標準的なA36やSS400の熱間圧延鋼は、一般的な市場価格で1トンあたり500~750米ドルです。同等の基本鋼種の冷間圧延鋼は650~950米ドルで、20~40%高くなります。この差は利益率ではなく、実際の追加加工費を反映するため、市場や供給業者が異なっても、おおむね共通しています。
薄い板厚では、価格差が広がります。1mm未満の冷間圧延鋼板の製造には、厳密な工程管理、圧延回数の増加、不良率の上昇が伴い、同じ薄さの熱間圧延材に比べて価格が上がります。
加工・製造コストの要因
材料価格の差は、あくまで出発点です。用途によって、後工程の加工費が比較結果を変えます。
熱間圧延材には、冷間圧延材では不要な表面前処理費が加わります。塗装前のショットブラストや酸洗は、方法と処理数量によって1.50~4.00米ドル/m²程度です。大型案件では、この費用が積み重なり、材料費上の利点が小さくなります。
冷間圧延材は、仕上げ工数を削減できます。清浄な表面には、大がかりな前処理なしで粉体塗装や塗装を施せます。筐体やパネルの大量生産では、表面処理の人件費削減によって、材料価格の差の大部分、または全額を相殺できる場合があります。
加工の節で説明したとおり、レーザー切断費にもわずかな違いがあります。熱間圧延材の黒皮は、ドロスと端部の清掃時間を増やします。1個あたりでは小さな差でも、数量が増えると大きくなります。
板金案件の総費用への影響
フレーム、支持部材、溶接構造物などの構造用途では、総費用の面で熱間圧延鋼が有利です。精密な表面仕上げが不要で、構造用鋼材の塗装前処理も必要最低限に抑えられるため、材料費の20~40%削減が実質的な効果になります。
精密筐体やパネルでは、冷間圧延材の追加材料費は通常1トンあたり50~150米ドル程度ですが、表面前処理の削減、レーザー切断後の清掃の削減、寸法の均一性による不良低減によって、材料費が高くても完成部品としては安価になることがよくあります。
価格比較で避けたいのは、材料価格だけを切り離して見ることです。重要なのは、材料、加工、仕上げ、不良率を含めた、完成部品の総費用です。
板金加工には、熱間圧延鋼と冷間圧延鋼のどちらが適しているか?
どちらかが常に優れているわけではありません。適切な選択は、部品に必要な機能、完成後の外観、加工工程によって決まります。
構造物の製作に適した選択
熱間圧延鋼です。フレーム、ベース、支持部材、大型溶接構造物には、厳しい寸法公差や清浄な表面仕上げが必要ありません。低コスト、良好な溶接性、十分な強度を持つ熱間圧延鋼が適切です。冷間圧延鋼を使用しても、機能的な利点がないまま材料費が増えます。
精密板金部品に適した選択
冷間圧延鋼です。筐体、制御パネル、精密ブラケット、厳しい公差の成形形状には、±0.05~0.15mmの板厚均一性と清浄な表面が必要です。熱間圧延材の寸法変動は、正確な曲げ代計算を難しくし、組立時の適合状態を不安定にします。
コスト重視の案件に適した選択
コストを左右する要因によって異なります。構造用途では、熱間圧延鋼の方が総費用を抑えられます。精密用途では、材料価格が高くても、冷間圧延鋼の方が総費用を抑えられることがよくあります。多くの筐体やパネルの製作では、表面前処理の削減と、寸法の均一性による不良率低減が、材料の追加費用を相殺します。
精密部品で材料費を抑えるために熱間圧延鋼を指定すると、通常、総費用は増加します。
熱間圧延鋼と冷間圧延鋼の選定は、部品に必要な機能と、完成後に求める外観によって決まります。JLCCNCは冷間圧延鋼に対応し、初品の不適合が判明してからではなく、製造開始前の技術レビューで材料と公差の問題を確認します。
設計データをアップロードし、見積もりを確認して、初回から適切な製作を進めましょう。
高精度板金加工
専門技術による製造、短納期、確かな品質。
材料選定でよくある誤り
筐体パネルに熱間圧延鋼を使用する
熱間圧延鋼は一見安価ですが、筐体パネルには滑らかな表面、均一な板厚、予測しやすい曲げ特性が必要です。多くの場合、熱間圧延鋼では仕上げ作業や組立上の問題が増え、材料費の削減効果が相殺されます。
大型溶接構造物に冷間圧延鋼を使用する
冷間圧延鋼は、表面仕上がりと寸法精度に優れますが、残留応力も大きくなります。多くの溶接を伴う構造物では、熱間圧延鋼より変形が大きくなり、溶接後の修正が増える場合があります。
表面仕上げ費用を考慮しない
材料価格は、費用の一部にすぎません。熱間圧延鋼は、塗装前に黒皮除去や追加の表面処理が必要になることが多い一方、冷間圧延鋼は、精密板金用途で仕上げ工数を減らせます。
よくある質問:熱間圧延鋼と冷間圧延鋼の比較
Q:熱間圧延鋼は冷間圧延鋼より安価ですか?
はい。熱間圧延鋼が1トンあたり500~750米ドルであるのに対し、冷間圧延鋼は650~950米ドルで、20~40%高くなります。この差は、酸洗、冷間圧延、焼なましという追加工程を反映しています。
Q:熱間圧延鋼と冷間圧延鋼では、どちらが高強度ですか?
冷間圧延鋼です。加工中の加工硬化により、降伏強さは300~450 MPaとなり、同等鋼種の熱間圧延材の250~350 MPaを上回ります。
Q:熱間圧延鋼は冷間圧延鋼よりさびやすいですか?
同等の無被覆炭素鋼種であれば、耐食性はおおむね同じです。ただし、実際のさびの発生状況は、表面状態と使用環境に大きく左右されます。
Q:板金加工には、どちらが適していますか?
部品によって異なります。精密筐体やパネルには冷間圧延鋼、構造フレームや大型溶接構造物には熱間圧延鋼が適しています。
Q:熱間圧延鋼と冷間圧延鋼は、どちらも溶接できますか?
はい。熱間圧延鋼は残留応力が低く、溶接時の変形リスクが小さくなります。冷間圧延鋼も溶接性は良好ですが、熱による応力の解放を管理するため、より厳密な治具固定が必要です。
Q:レーザー切断には、熱間圧延鋼と冷間圧延鋼のどちらが適していますか?
冷間圧延鋼です。黒皮のない表面により、同じ板厚の熱間圧延材より切断面がきれいになり、公差を厳しく管理でき、ドロスも少なくなります。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......