超音波接合ガイド:仕組み・材料・用途・メリット
1 min
- はじめに
- 超音波接合とは?
- 超音波接合の仕組み
- 超音波接合の種類
- 超音波接合に適した材料
- 超音波接合の選定方法
- 超音波接合の利点と制約
- 超音波接合の主な用途
- 複数工程を組み合わせた製造における超音波接合
- 超音波接合とその他の接合方法の比較
- 超音波接合のコスト要因
- 超音波接合に関するよくある質問
重要なポイント
- 超音波接合は、高周波の機械振動を利用し、材料を溶融させずに固相接合を形成します。
- 熱可塑性樹脂や多くの金属に適しており、特に異種材料の組合せで優れた効果を発揮します。
- 加工が速く、清浄で、接着剤や溶加材を追加する必要がありません。
- 用途に応じて、適切な周波数と出力の構成が必要です。
- 設備の初期費用は高めですが、運転コストは通常、ほかの接合方法より低くなります。
はじめに
超音波接合は、迅速で清浄かつ再現性の高い接合が求められる樹脂部品、電池部品、薄い金属構造物の組立に、製造現場で広く使用されています。過剰な熱を加えずに強固な接合を形成できる点が特徴です。実際、接合の大部分は材料の融点以下で行われます。そのため、熱によって損傷するおそれのある繊細な部品に適しています。
本ガイドでは、超音波接合の仕組み、適合する材料、用途、採用前に設計者が検討すべき要因を解説します。
超音波接合とは?
超音波接合の定義
超音波接合とは、高周波の超音波振動を利用して固相接合を形成する接合方法です。ワークに圧力を加えながら振動を与えることで、局所的な摩擦や表面変形を生じさせます。樹脂では分子の相互拡散、金属では表面酸化皮膜の破壊などの作用によって、接合が形成されます。
従来の溶接方法とは異なり、超音波接合は外部からの加熱や溶加材を必要としません。これは、特に熱に敏感な部品を扱う場合の大きな利点です。接合界面で局所的に発熱するため、熱可塑性樹脂を接合部だけで軟化または溶融させ、周辺領域への熱影響を最小限に抑えるとともに、周囲の部品への熱影響も最小限に抑えられます。
接合工程の基本概要
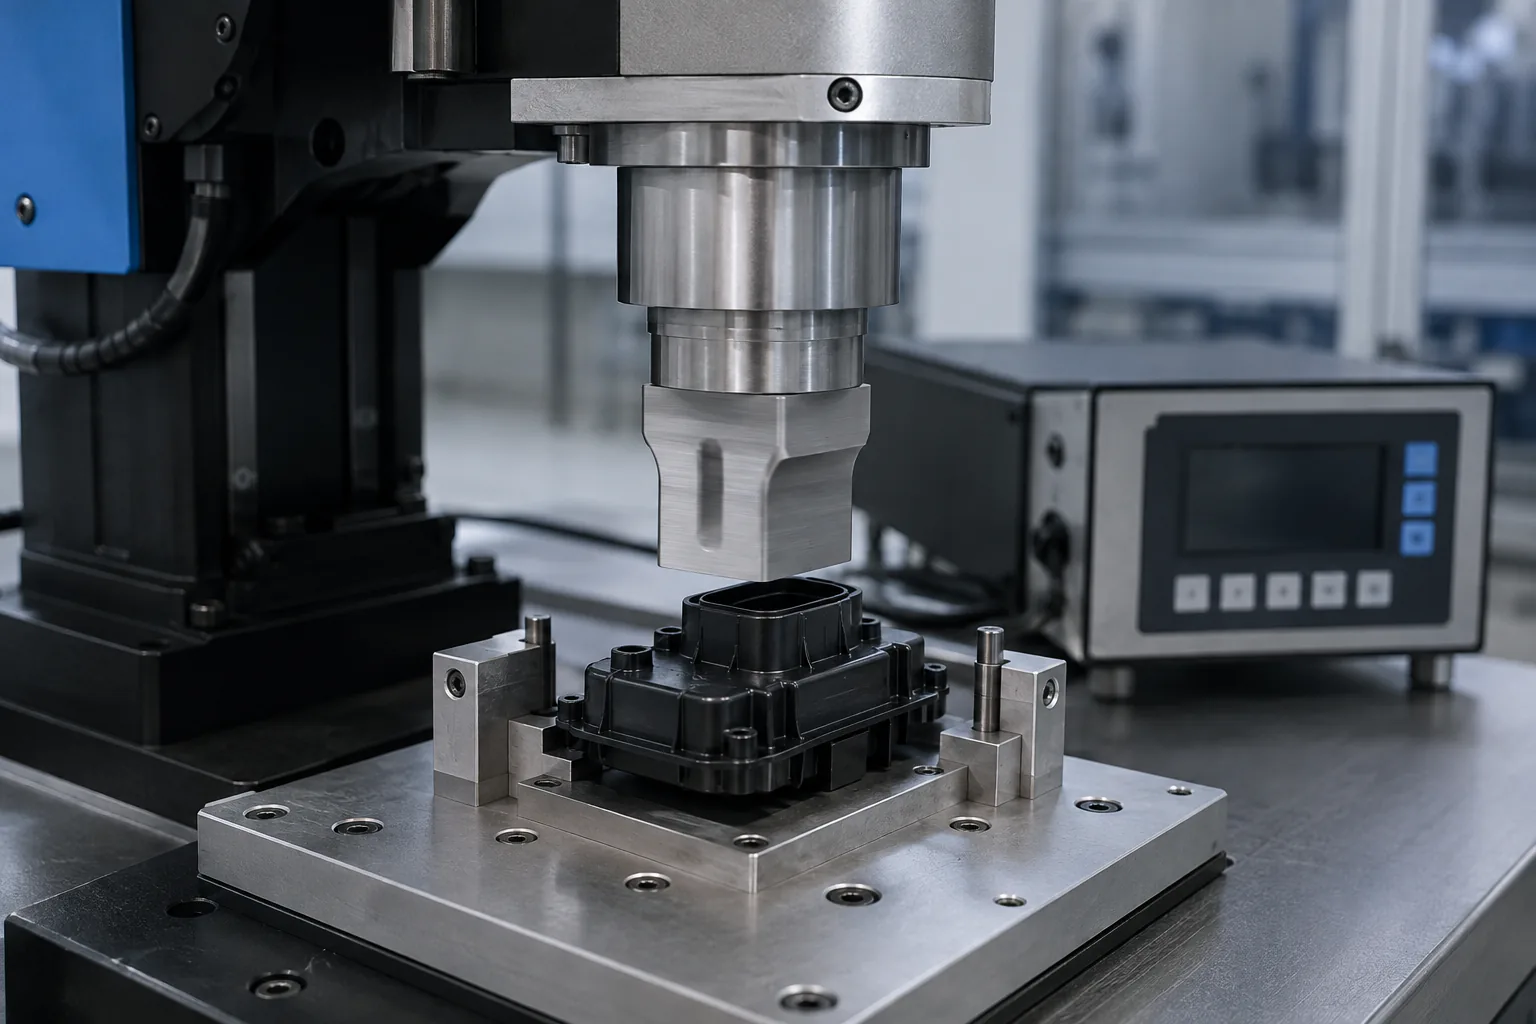
基本的な工程は、想像するよりも単純です。振動を伝える工具であるソノトロードとアンビル(受け台)の間に、二つの材料を重ねて固定します。次に、制御された高周波振動と圧力を加えます。振動によって界面に摩擦熱が生じ、材料が軟化して接合が形成されます。
工程全体は通常1秒未満で、多くの場合、数百ミリ秒で完了します。この速度は、大量生産において大きな利点です。自動生産環境では、接合品質の再現性を保ちながら、1時間に数千サイクルの加工が可能です。
接合の基本原理
超音波接合は、基本的に摩擦、発熱、塑性変形という三つの原理を利用します。振動エネルギーによって二つの表面間に摩擦が生じ、局所的に発熱します。この熱によって材料全体を溶融させずに軟化させ、界面を越えた分子の拡散を促します。振動が停止すると、材料は加圧下で冷却・固化し、強固で恒久的な接合を形成します。
重要なのは、必要な箇所、つまり接合界面で熱が発生することです。部品のほかの部分は比較的低温に保たれるため、近くにある熱に敏感な部品を保護できます。
超音波接合の仕組み
超音波接合装置の構成要素
超音波接合システムは、主に発振器、振動子、ブースター、ソノトロード(ホーンとも呼ばれます)の四つで構成されます。
発振器は、商用電源(50/60 Hz)を、通常15~75 kHzの高周波電気エネルギーに変換します。振動子は、圧電材料を利用して、この電気エネルギーを機械振動に変換します。
ブースターは、用途に応じて振動振幅を増幅または低減します。最後に、ソノトロードが振動をワークに直接伝えます。ソノトロードの形状は、接合する部品に合わせて設計されており、安定した加工結果を得るうえで重要です。
エネルギー変換の流れ
接合開始時の動作を順に説明します。まず、発振器が高周波電気エネルギーを振動子へ送ります。振動子内の圧電素子が入力電気信号と同じ周波数で伸縮し、電気エネルギーを機械振動に変換します。
振動はブースターを通過し、用途に適した振幅に調整されます。その後、ソノトロードに伝わり、上側のワークに直接接触して、圧力と振動を加えます。
このエネルギー変換は、接合サイクル中にほぼ瞬時に行われます。電源から接合部まで、極めて短時間でエネルギーが伝達される、効率的な仕組みです。
接合部が形成される仕組み
振動が始まると、二つの材料の接触面が互いに滑ります。この滑りによって、界面に摩擦熱が生じます。温度の上昇に伴い、接触面の材料が軟化し、可塑化し始めます。
振動と圧力を継続して加えることで、可塑化した材料が界面を越えて混ざり合います。振動を停止した後も、短い「保持時間」の間は圧力を維持し、材料を冷却・固化させます。その結果、追加の材料や締結部品を使わずに、連続した均一な接合部が形成されます。
特に興味深いのは、材料によって接合の形成機構が少しずつ異なることです。樹脂では、主に分子の相互拡散が関与します。金属では、表面酸化皮膜の破壊や機械的なかみ合いも生じます。
超音波接合の種類
樹脂の超音波溶着
樹脂の超音波溶着は、超音波接合の中で最も一般的な方法で、特に熱可塑性樹脂の組立に使用されます。熱可塑性樹脂の接合に特化しており、多くの非晶性熱可塑性樹脂や、さまざまな半結晶性熱可塑性樹脂に適しています。
樹脂溶着で一般的に使用する周波数は15~30 kHzです。大きな部品には低い周波数(15~20 kHz)、小さく繊細な部品には高い周波数(30 kHz)が適しています。出力は、多くの場合0.5~5 kW程度です。
金属の超音波接合
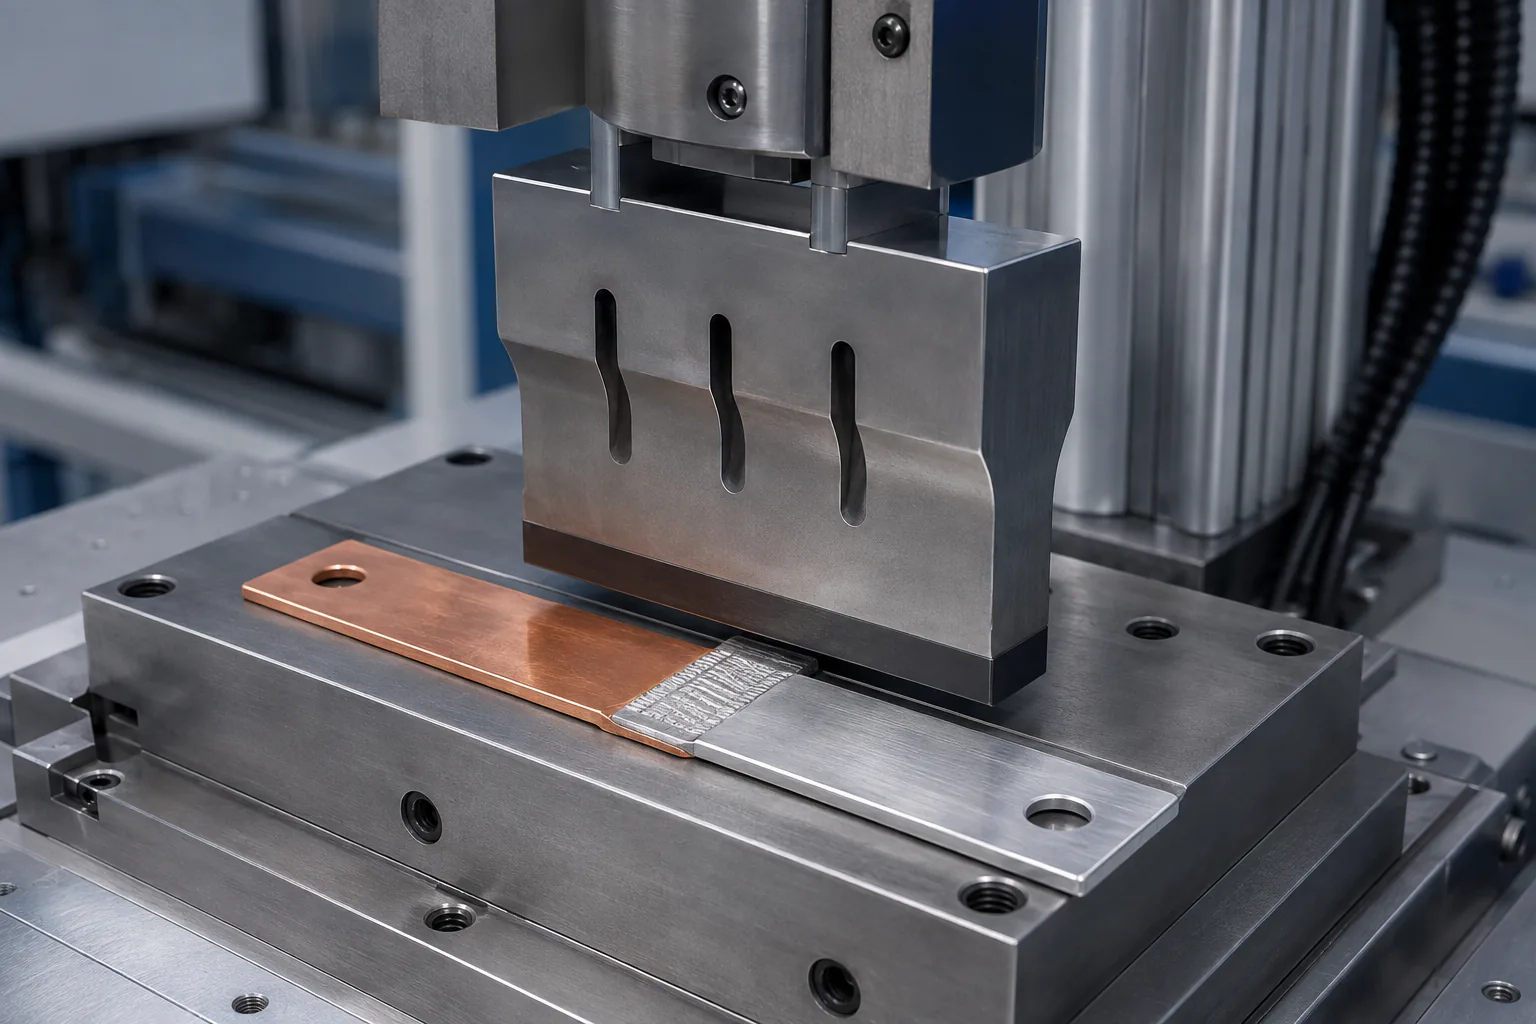
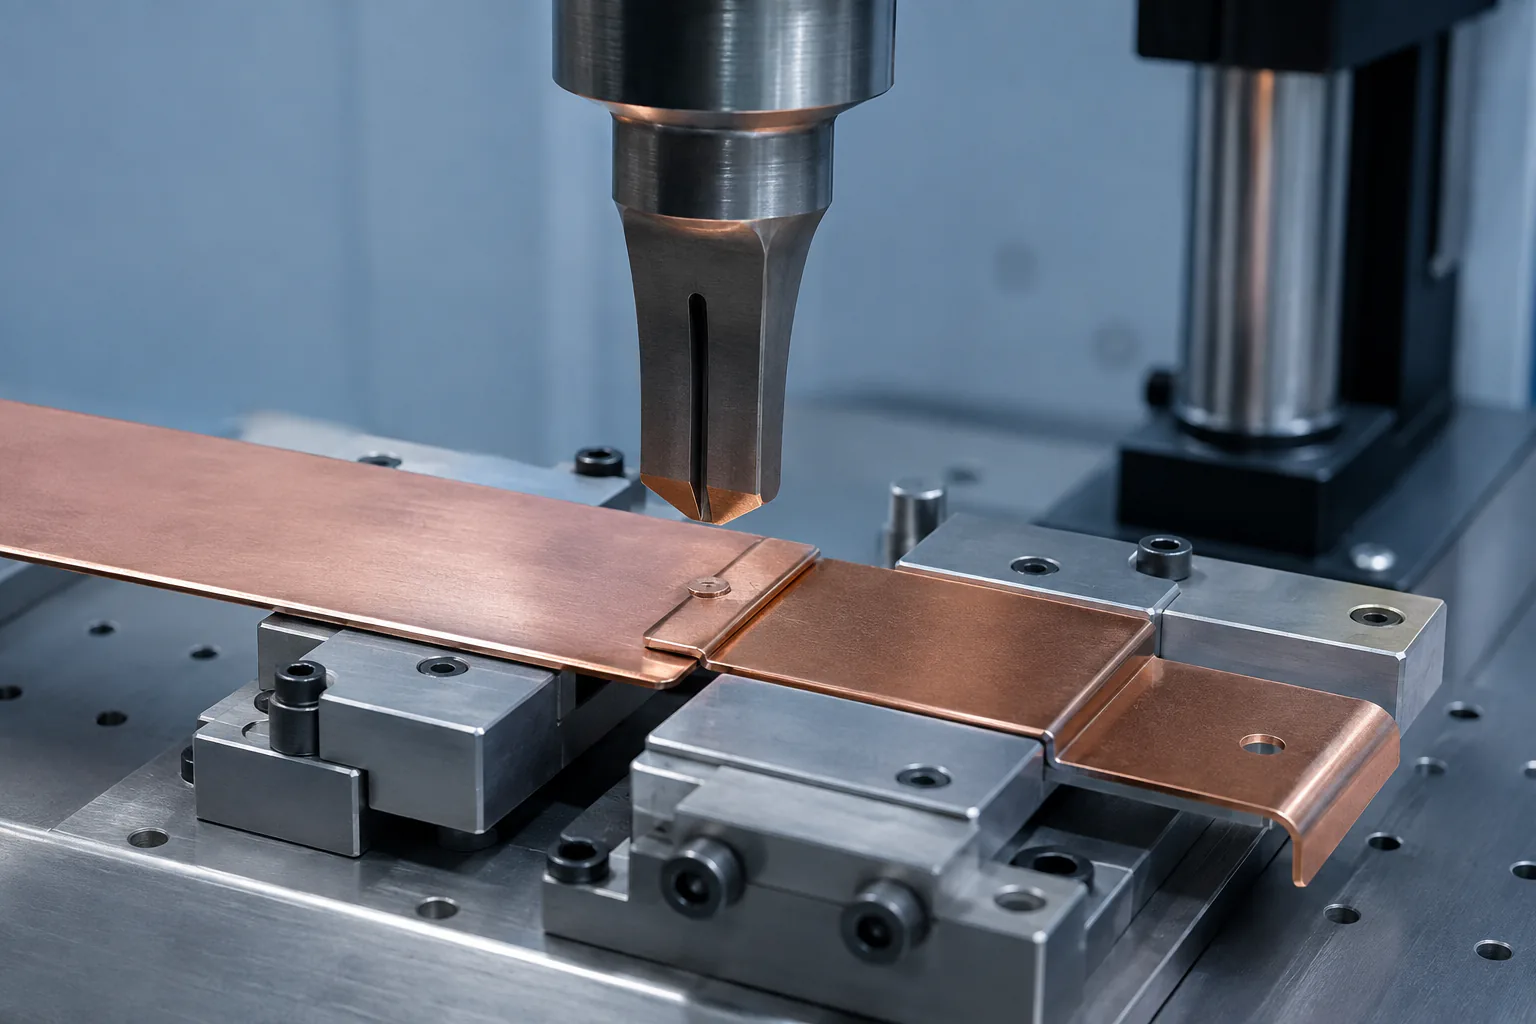
金属の超音波接合は、主に薄板、箔、線材の接合に使用されます。従来の溶融溶接では接合できない異種金属にも対応できる点が特徴です。電池におけるアルミニウムと銅の接続が、その代表例です。
金属の接合では、一般に樹脂溶着より高い周波数(20~75 kHz)と出力(1~10 kW)を使用します。室温で加工するため、金属の強度低下や特性変化につながる熱影響部が生じません。
特殊な超音波加工
樹脂溶着や金属接合のほかにも、さまざまな特殊用途があります。超音波リベッティングは、別の締結部品を追加せずに、樹脂部品をかしめて固定する方法です。超音波インサート加工では、ねじインサートなどの金属部品を樹脂部品に埋め込みます。
また、樹脂の突起を変形させてほかの部品を固定する超音波かしめや、同じ技術を利用して布地や食品などをきれいに切断する超音波切断もあります。いずれも基本的な振動原理は共通ですが、使い方が異なります。
| 比較項目 | 樹脂溶着 | 金属接合 | 特殊用途の接合 |
|---|---|---|---|
| 材料 | 熱可塑性樹脂 | 金属・合金 | 用途に応じた材料 |
| 周波数 | 15~30 kHz | 20~75 kHz | 10~40 kHz |
| 出力 | 0.5~5 kW | 1~10 kW | 用途によって異なる |
| 用途 | 組立 | 接合・箔の接合 | 特殊用途 |
この比較から分かるように、必要な超音波接合の種類は、主に接合する材料によって決まります。一般的な製造では樹脂溶着が最も広く使用されていますが、電池製造や電気接続などの分野では、金属接合が不可欠です。
必要な周波数と出力は、部品の大きさ、材料特性、接合部の設計、生産要件によって異なります。薄い金属や異種材料の組合せを扱う場合は、適切な周波数と出力を備えた金属接合用システムが必要です。
超音波接合に適した材料
適合する熱可塑性樹脂
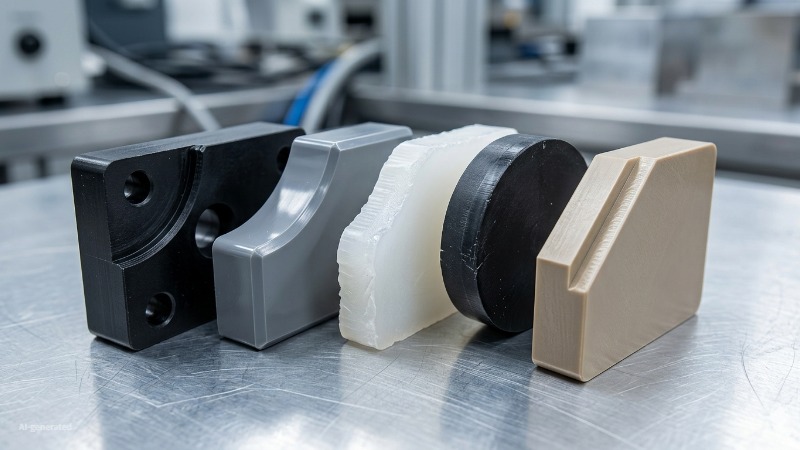
多くの熱可塑性樹脂は、超音波溶着に適しています。ABS、ポリスチレン、ポリカーボネートなどの非晶性熱可塑性樹脂は、温度上昇に伴って徐々に軟化し、超音波エネルギーも伝えやすいため、特に適しています。
ナイロン、ポリプロピレン、PETなどの半結晶性熱可塑性樹脂も溶着できますが、融点が明確であるため、より多くのエネルギーが必要です。また、超音波エネルギーを吸収しやすいため、接合界面で十分に発熱させるには、大きな出力が必要になります。
一部の熱可塑性樹脂は、加工が難しくなります。PEEKなどの耐熱性樹脂には、専用の設備と加工条件が必要です。エラストマーは振動エネルギーを過度に吸収するため、扱いが難しい場合があります。
接合可能な金属と合金
超音波接合は、多くの軟質で延性の高い金属に対応します。アルミニウム、銅、黄銅、ニッケル、銀は、いずれも良好に接合できます。従来の溶融溶接では不可能な、アルミニウムと銅のような組合せも接合できます。
厚い材料は加工が難しく、金属の超音波接合の多くは、厚さ3 mm未満の材料を対象とします。特に、箔、線材、薄板に有効です。例えば電池製造では、多層の集電箔を接合する標準的な方法として使用されています。
材料の適合性を左右する要因
二つの材料を超音波接合できるかどうかは、いくつかの要因によって決まります。樹脂では、まず融点が近いことが必要です。一方が他方よりはるかに低い温度で溶けると、加熱が不均一になり、接合強度が低下します。
樹脂では、化学的な相溶性も重要です。相溶性の高い材料同士は、より強固に接合します。良好な組合せの例として、ABS同士、ポリカーボネート同士、PP同士があります。
金属では、融点よりも延性が重要です。軟らかく延性の高い金属は、界面で適切に変形できるため、良好に接合できます。硬く脆い金属は、超音波接合がはるかに難しくなります。
| 材料 | 適性 | 代表的な用途 | 注意点 |
|---|---|---|---|
| ABS | 非常に良好 | 自動車内装、電子機器 | エネルギーを伝えやすい |
| PP | 良好 | 包装、容器 | 適切な接合部設計が必要 |
| ナイロン | 良好 | 機械・構造部品 | より多くのエネルギーが必要 |
| アルミニウム | 非常に良好 | 電池の接続部 | 電池用途で広く使用される |
| 銅 | 良好 | 電気部品 | 加工条件の管理が必要 |
超音波接合の選定方法
超音波接合の選定では、二つの材料を接合できるかどうかだけを見ればよいわけではありません。良好な接合を実現するには、材料特性、部品設計、生産要件、求める性能を組み合わせて考える必要があります。
採用前には、通常、材料の適合性、接合部の設計、生産数量という三つの重要な要因を評価します。
材料の適合性評価
最初に、材料が超音波エネルギーを効率よく伝え、信頼性の高い接合を形成できるか確認します。材料選定は、超音波接合を検討する際の初期の重要事項です。ABS、PC、PP、ナイロンなどの熱可塑性樹脂が広く使用され、アルミニウムや銅の薄材は、電池の接続などの特定用途に適しています。最終的な選定は、材料の適合性、厚さ、接合部の設計によって決まります。
部品設計上の注意点
材料同士の適合性があっても、部品設計は接合品質に大きく影響します。超音波接合では、振動エネルギーの伝達を考慮した専用の接合部設計が必要です。
接合部の形状
接合部の形状と位置によって、エネルギーをどれだけ効率よく集中できるかが決まります。
適切な接合部には、次の要件が求められます。
- 接触領域が明確であること
- 圧力分布を一定に保てること
- 振動エネルギーが界面へ効率よく伝わること
接合部の形状が不適切だと、接合強度の低下、接合不良、材料の過度な変形につながります。
エネルギーダイレクターの設計
樹脂部品では、溶着性能を高めるために、エネルギーダイレクターを設けることが一般的です。
エネルギーダイレクターは、接合面に設ける小さな突起で、通常は断面が三角形のリブです。溶着中にこの部分へ超音波エネルギーが集中し、樹脂を効率よく溶融・接合できます。
適切なエネルギーダイレクターの設計には、次の効果があります。
- 溶着時間の短縮
- 溶着品質の安定化
- 必要な投入エネルギーの低減
肉厚と部品サイズ
部品の厚さも重要な要素です。
薄肉部品や中程度の大きさの部品は、材料を通じて超音波エネルギーが効率よく伝わるため、一般に適しています。非常に厚い部分では、接合部に到達する前にエネルギーが過度に吸収され、溶着不良になる場合があります。
大きな部品には、次の対応が必要になる場合もあります。
- 高出力システム
- 複数箇所での接合
- 専用工具の設計
公差要件
超音波接合は精密な接合方法ですが、部品のばらつきが結果に影響します。
短所
- 隙間が不均一だと、エネルギーの伝達効率が低下する
- 位置ずれが接合強度に影響する
- 過大な寸法ばらつきが、生産品質の不安定化につながる
精密な組立品では、部品設計の初期段階から製造公差を考慮する必要があります。
生産数量の要件
超音波接合は、生産数量が専用設備と工具への投資に見合う場合に、最も大きな価値を発揮します。
大量生産
超音波接合は、次の用途に適しています。
- 自動車部品
- 医療機器
- 電子機器の組立
- 電池製造
- 樹脂ハウジング
加工は数ミリ秒から数秒で完了し、消耗材を必要とせず、自動生産ラインにも容易に組み込めます。
大量生産では、通常、次の効果によって高い設備初期費用を相殺できます。
- サイクルタイムの短縮
- 必要な作業人員の削減
- 材料の無駄の低減
- 安定した接合品質
小ロット・試作案件
単品試作や少量生産では、超音波接合が必ずしも最も経済的な方法になるとは限りません。
主な課題は次のとおりです。
- 専用ソノトロードと治具の費用
- 設備投資
- 加工条件の最適化に要する時間
製品開発の初期段階では、要件に応じて、機械的締結、接着、CNC機械加工部品による試作組立などの方が実用的な場合があります。
最終選定時の検討事項
実際には、次の要件がある場合に、超音波接合が選ばれることが多くあります。
- 迅速で再現性の高い組立
- 最小限の熱影響
- 接着剤を使わない清浄な接合
- 高い生産効率
- 適合する材料同士の信頼性の高い接合
ただし、最適な接合方法は、製造条件全体によって決まります。超音波接合を選ぶ前に、材料選定、部品形状、生産数量、最終的な性能要件を総合的に評価してください。
超音波接合の利点と制約
主な利点
超音波接合には、特に大量生産でいくつもの利点があります。第一に、加工が非常に速いことです。多くの接合が1秒未満で完了するため、大量生産に適しています。
第二に、追加の材料が不要です。接着剤、はんだ、溶加材を使用しません。そのため、硬化待ちや煩雑な清掃が不要で、接合する材料以外の消耗材費もかかりません。
接着剤や追加の消耗材を必要とする加工に比べ、材料の廃棄や後処理を減らせます。ヒューム、溶剤、消耗材由来の廃棄物もありません。これが、医療や食品包装の用途で広く使用される大きな理由です。
もう一つの大きな利点は、ほかの方法では接合できない異種材料に対応できることです。アルミニウムと銅、樹脂と金属、通常は接合しにくい異種樹脂なども、超音波接合で対応できる場合があります。
エネルギー効率も利点です。必要な箇所だけで発熱するため、部品全体を加熱する方法よりも、使用エネルギーを大幅に減らせます。また、硬化時間がないため、大型炉や連続加熱システムも不要です。
現在の制約
ほかの技術と同様に、超音波接合にも制約があります。最も大きいのは、部品の厚さと大きさです。非常に厚い部分の接合は難しく、一般に3~5 mmを超える材料では、特に金属で加工が難しくなります。
初期投資も考慮する必要があります。高品質な超音波接合設備は安価ではなく、専用工具が必要な場合は特に費用が増えます。少量生産では、接着剤のような安価な代替方法があるため、投資に見合う効果を得にくい場合があります。
適さない材料もあります。非常に硬く脆い金属は、加工中に割れることがあります。融点が極めて高い高機能樹脂には、多くのシステムで供給できる以上のエネルギーが必要です。軟らかすぎる材料や弾性の高い材料は、振動を過度に吸収し、界面で十分に発熱しなくなります。
接合部の設計も重要です。任意の二つの表面を重ねるだけで、良好な接合が得られるわけではありません。界面にエネルギーを集中させるため、エネルギーダイレクター(接触面の小さなリブ)を含む適切な接合部設計が必要です。その分、部品設計がやや複雑になります。
超音波接合の主な用途
自動車産業
自動車産業は、超音波接合を最も多く使用する分野の一つです。現代の車両では軽量部品が必要とされ、異種材料の接合が継続的な課題となっています。
超音波接合は、ドアパネル、メータークラスター、ダッシュボード部品などの内装部品に使用されます。灯火類、バンパー、エンジンルーム内の部品にも使用されます。エアバッグ部品やセンサーでも、清浄で安定した組立のために活用されています。
電気自動車の普及に伴い、超音波接合の重要性はさらに高まっています。電池パックの組立、バスバーの接合、多層集電体の接続に広く使用されています。
医療機器製造
医療機器の製造では、清浄性と品質の一貫性が極めて重要であり、超音波接合はその要件に応えます。接着剤を使用しないため、接着剤に起因する汚染やアウトガスのリスクがありません。適切に実施すれば、完全に無菌の工程となります。
代表的な用途には、注射器、輸液用コネクター、血液フィルターなど、使い捨て医療機器の組立があります。長期留置型インプラント、手術器具、診断機器の部品にも使用されます。気密性の高い接合部を形成できるため、液体の侵入を防ぐ必要がある埋込型機器に適しています。
電子機器・電池製造
消費者向け電子機器では、スマートフォン部品からノートパソコンの筐体まで、さまざまな箇所に超音波接合が使用されています。コネクター、スイッチ、樹脂ハウジングの組立にも使用されます。接合部から離れた箇所への熱影響が小さいため、熱に敏感な電子部品を損傷しません。
この分野で特に大きな効果を発揮するのが、電池製造です。リチウムイオン電池では、銅箔とアルミニウム箔を多層で接合する必要があります。従来の溶接方法では、薄い箔を損傷したり、過剰な熱を加えたりするおそれがあります。超音波接合は、箔を損傷せずに、これらの異種金属間に強固で低抵抗な接続を形成します。
包装産業
包装も、主要な用途分野の一つです。超音波溶着は、食品包装、医薬品包装、産業用包装に適した気密シールを形成します。ヒートシールより高速で、品質も安定しています。
ブリスターパックの封止、軟包装の成形、樹脂ボトルや容器の組立、開封確認用シールの形成などに使用されます。シールバー全体を加熱する必要がないため、従来のヒートシールよりも、特に連続稼働でエネルギー効率に優れています。
特定の案件で超音波接合を検討している場合、その用途がこれらの一般的な分野に該当するかは、ある程度判断できるでしょう。ただし、用途ごとに条件は異なり、周波数、出力、工具に関する適切な提案を得ることが、結果を大きく左右します。多くの設備メーカーは無料の適用評価を提供しており、活用することで、後の時間と費用を大きく節約できます。
複数工程を組み合わせた製造における超音波接合
超音波接合は、組立工程で重要な役割を果たすことが多いものの、製品全体に使用される唯一の製造方法であることは、ほとんどありません。
多くの工業製品は、必要な性能、コスト、生産効率を実現するために、複数の製造方法を組み合わせています。超音波接合は、樹脂部品、薄い金属部品、電子機器の組立に広く使用され、支持構造や機能部品の製作には、CNC機械加工や板金加工が使用されます。
例えば、超音波溶着する電子機器の筐体には、精密加工した取付ブラケット、ねじインサート、板金製シールド部品が必要になる場合があります。電池の組立では、金属箔の接続に超音波接合を使用し、機械的な保護にはCNC機械加工したハウジングや金属構造物を使用することがあります。
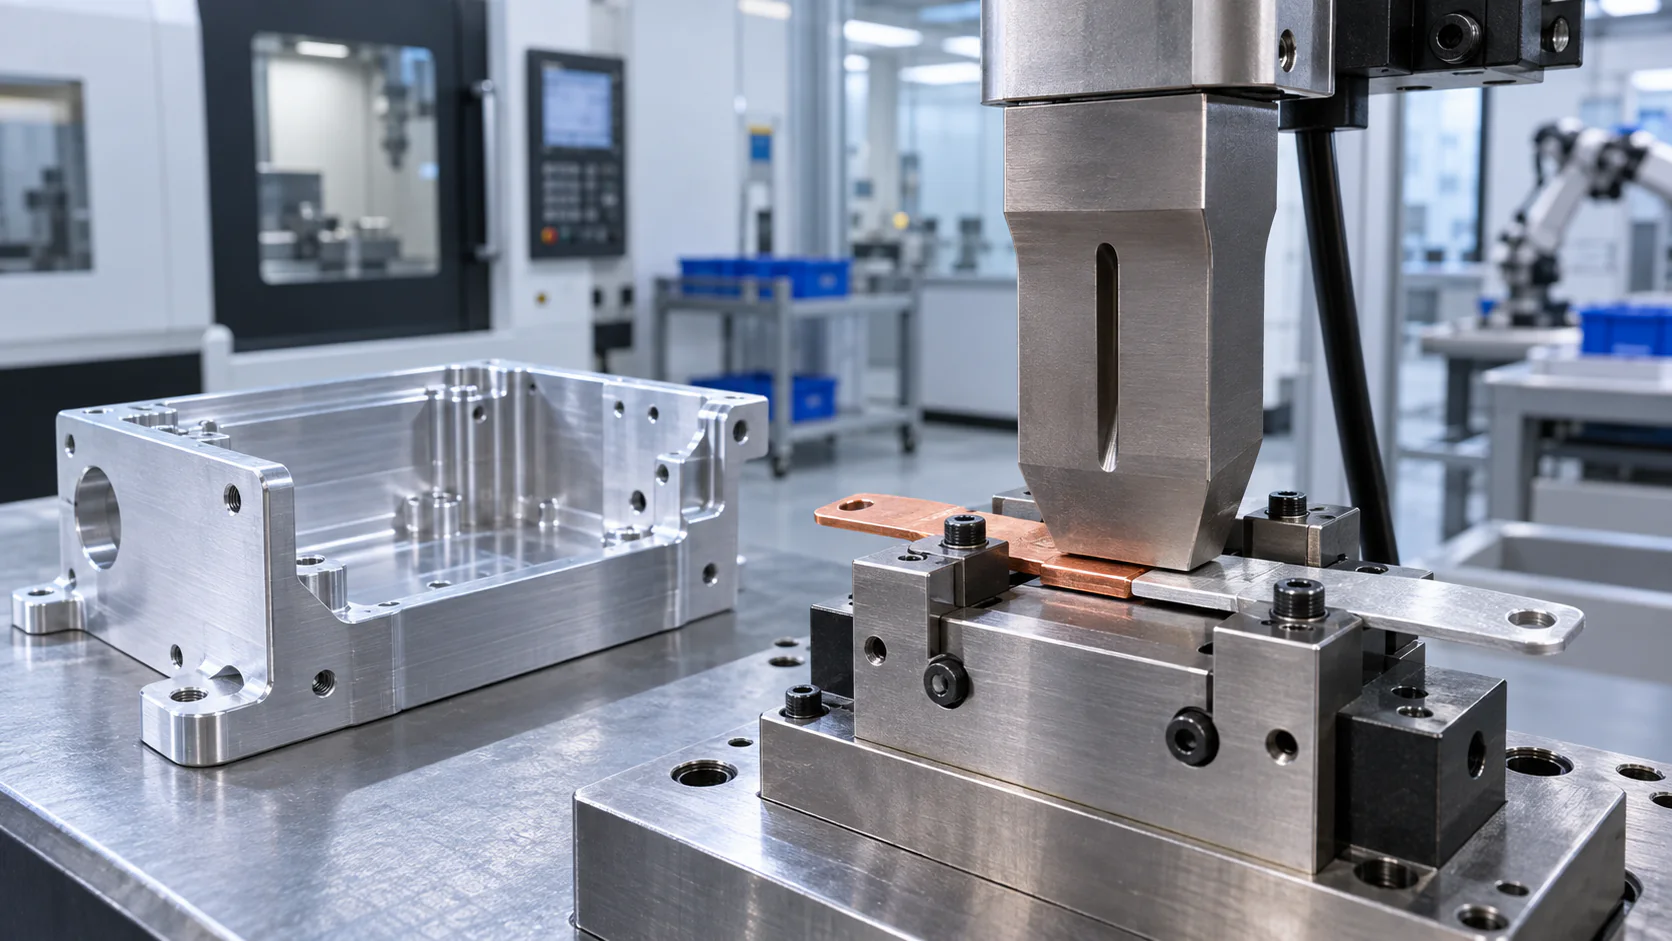
製造方法の適切な組合せは、次の要因によって決まります。
- 材料要件
- 寸法精度
- 生産数量
- 組立方法
- 構造性能
- コスト
超音波接合は、ほかの製造方法を置き換えるというより、異なる加工方法が連携する一連の製造工程の一部として使用されることが一般的です。
超音波接合組立品に使用するCNC機械加工部品
厳しい公差や複雑な形状を持つ精密部品が必要な製品では、超音波接合とCNC機械加工を併用することが一般的です。
超音波接合は、迅速で再現性の高い接合に優れていますが、次のような精密な機械的形状を作るための加工方法ではありません。
- 高精度な取付穴
- ねじ接続部
- 複雑な金属ブラケット
- 精密な位置決め構造
- 機械的な機能を持つ接続部
これらの部品は、多くの場合、CNC機械加工で製作されます。
例えば、超音波溶着する樹脂ハウジングには、締結部の強度を高めるため、CNC機械加工したアルミニウムやステンレス鋼のインサートが必要になることがあります。自動車や電子機器の用途では、機械加工部品によって構造安定性を高め、異なる部品同士を正確に組み立てられます。
CNC機械加工は、高価な金型に投資せずに機能部品を迅速に製作できるため、試作や小・中ロット生産で特に有効です。
超音波接合組立品で使用される代表的なCNC機械加工部品には、次のものがあります。
- 金属インサート
- 取付ブラケット
- 構造用支持部品
- 精密コネクター
- 専用治具
超音波接合とCNC機械加工を組み合わせることで、迅速な組立と精密な機械的性能を両立できます。
超音波接合組立品に使用する板金部品
板金加工も、超音波接合を含む製品でよく使用される製造方法です。
多くの組立品には、接合加工だけでは効率よく製作できない、軽量な金属構造物、保護カバー、フレーム、ブラケットが必要です。
レーザー切断、曲げ、成形などの板金加工は、次の部品の製作に広く使用されます。
- 金属筐体
- 保護シールド
- 支持ブラケット
- 取付パネル
- 構造フレーム
例えば、電子機器では、内部の樹脂部品を超音波溶着で密封し、外部の保護構造には板金部品を使用することがあります。電池システムでは、超音波接合した電気接続部と、機械的保護や熱管理を担う板金ハウジングを組み合わせることがあります。
板金部品は、大型の平板構造や大量生産では、機械加工部品よりもコスト効率が高い場合が多くあります。最適な製造方法は、部品形状、強度要件、生産数量によって異なります。
接合組立品と精密機械部品を組み合わせる案件に対し、JLCCNCは、試作から量産まで対応するCNC機械加工と板金加工サービスを提供しています。
高精度CNC機械加工サービス
専門技術による製造、短納期、確かな品質。
接合組立品で精密部品が重要な理由
強固な超音波接合は、接合条件だけでなく、周辺部品の精度と品質にも左右されます。
支持部品の設計や精度が不適切だと、次の問題が生じる場合があります。
- 組立時の位置ずれ
- 圧力分布の不均一
- 接合強度の低下
- 生産品質のばらつきの増加
精密部品は、接合組立品の性能を安定させるうえで役立ちます。
例えば、接合する部品が正しく組み合うように、取付ブラケットやインサートを適切な公差内で製作する必要があります。板金ハウジングも、内部部品の保護と最終組立のために、正確な寸法を維持しなければなりません。
多くの設計・製造案件では、異なる加工方法の強みを組み合わせることで、最良の結果が得られます。
- 超音波接合は、迅速で信頼性の高い接合を実現する
- CNC機械加工は、精度と複雑形状を実現する
- 板金加工は、軽量でコスト効率の高い構造を実現する
このように複数の加工方法を組み合わせる製造は、自動車、電子機器、医療機器、電池製造などで一般的です。
JLCCNCは、CNC機械加工と板金加工を通じて、こうした製造要件に対応します。複雑な組立品にも円滑に組み込める、精度の高い部品の製作を支援します。
超音波接合とその他の接合方法の比較
超音波接合と接着
樹脂の接合では、接着が超音波溶着の最も一般的な代替方法です。両者を比較します。
接着は、基本的に接着剤を塗布する手段があればよいため、設備の初期費用が低くなります。ただし、硬化時間が必要で、生産速度が低下します。また、接着剤の継続的な材料費がかかり、汚れや汚染のリスクもあります。
超音波接合は初期費用が高い一方、継続的な消耗材費が不要です。1秒未満で接合が完了するため、生産速度を大幅に高められます。接合強度も通常は高く、品質が安定し、硬化待ちも必要ありません。
超音波接合とレーザー溶接
レーザー溶接も、特に金属や高精度用途で有力な選択肢です。厚い材料にも対応でき、非常に強固な接合が得られます。ただし、設備は超音波接合より大幅に高価で、より多くの安全対策が必要です。
レーザー溶接は発熱も大きく、熱に敏感な部品を損傷したり、材料の強度を低下させる熱影響部を生じさせたりする場合があります。薄材や異種材料の組合せでは、通常、超音波接合の方が低コストで良好な結果を得られます。
超音波接合と熱溶着
熱溶着は、加熱した工具によって接合部の材料を溶融させる方法です。長年使用されており、多くの用途に適しています。ただし、材料に熱が伝わるのを待つ必要があるため、時間がかかります。また、加熱工具に接触する部品表面に、変形や変色が生じる場合があります。
超音波接合は、より高速で、界面だけを加熱するため、部品表面の外観を良好に保てます。工具への付着や変色がなく、変形も最小限に抑えられます。
| 比較項目 | 超音波接合 | 接着 | レーザー溶接 | 熱溶着 |
|---|---|---|---|---|
| 加工速度 | 非常に速い | 遅い | 中程度 | 中程度 |
| 清浄性 | 非常に高い | 汚れが生じやすい | 高い | 中程度 |
| 初期費用 | 高め | 低め | 最も高い | 中程度 |
| 運転コスト | 低い | 高い | 高い | 中程度 |
| 強度 | 良好 | 非常に良好 | 優れる | 良好 |
この比較から分かるように、選定は主に生産数量と要件によって決まります。速度と品質の一貫性が重要な大量生産では、初期投資が高くても、超音波接合が有利になることがほとんどです。少量生産や非常に大きな部品では、接着や熱溶着の方が合理的な場合があります。
レーザー溶接は、深い溶込み、高い耐熱性、複雑な金属接合要件が必要な場合に選ばれます。厚い材料や深い溶込みが必要なら、レーザー溶接が適しています。一方、多くの組立用途では、超音波接合の方が高速、低コスト、清浄です。
超音波接合のコスト要因
超音波接合設備の予算を検討する際は、購入価格だけでなく、いくつかの費用要因を考慮する必要があります。
設備費は、初期費用の中で最も大きな割合を占めます。小型部品用の基本的な卓上システムは、約10,000~20,000米ドルからです。複数のステーションを備えた全自動生産システムでは、50,000~100,000米ドル以上になることも珍しくありません。設備費は、必要出力、自動化の程度、工具の複雑さ、供給業者によって大きく異なります。
工具費も、重要な初期費用です。部品に合わせて設計する専用ソノトロードやアンビルは、通常、工具1点あたり500~2,000米ドル程度です。複数種類の部品を加工する場合は、それぞれの工具が必要です。一般的な用途向けに、より安価な標準工具を提供するメーカーもあります。
運転費とエネルギー費は、ほかの接合方法に比べて比較的低くなります。設備がエネルギーを使用するのは、実際に接合する1秒未満の時間だけです。一般的な3 kWのシステムを1日8時間稼働させる場合、電気代は1日あたり数米ドル程度です。
保守費用も比較的低くなります。現在の設備に使用される圧電振動子は長寿命で、適切に使用すれば10年以上持つこともあります。定期的にソノトロードを清掃し、摩耗を確認して、システムを校正する必要があります。年間の保守費用は、通常、数百米ドル程度です。
工具の交換費用は、設備の使用頻度によって変わります。適切に製作されたソノトロードは、交換までに数百万回の接合に使用できる場合があります。大量生産でも、1本のソノトロードを5~10年間使用できることがあります。
超音波接合に関するよくある質問
Q:超音波接合とは何ですか?
超音波接合は、高周波振動と圧力を利用して、主に樹脂や薄い金属を接合する方法です。接着剤や溶加材は使用しません。
Q:超音波接合では、どのような材料を接合できますか?
ABS、PP、PC、ナイロンなどの熱可塑性樹脂や、アルミニウム、銅などの薄い金属に広く使用されます。接合品質は、材料の適合性と接合部の設計によって変わります。
Q:超音波接合の短所は何ですか?
主な制約は、設備費、専用工具の必要性、材料の制限、非常に厚い部品や複雑な部品の接合が難しいことです。
Q:超音波接合で、ねじや締結部品を置き換えられますか?
はい、多くの樹脂組立用途で、ねじや締結部品を置き換えられます。ただし、主に分解を必要としない恒久的な接合に適しています。
Q:超音波接合は、CNC機械加工部品にも適していますか?/h3>
CNC機械加工した一部の樹脂部品や薄い金属部品に適用できます。最終的な結果は、材料の適合性、接合部の設計、生産要件によって異なります。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......