亜鉛めっき金属とは?処理方法・種類と防食の仕組み
1 min
- 亜鉛めっき金属とは?処理方法・種類と防食の仕組み
- 「亜鉛めっき」とは何か
- 溶融亜鉛めっきと電気亜鉛めっきの比較
- めっき付着量とめっき厚さの規格
- なぜ亜鉛が使われるのか
- 亜鉛めっき金属の主な用途
- 亜鉛めっき部品の仕様指定でよくある誤り
- よくある質問
亜鉛めっき金属とは?処理方法・種類と防食の仕組み
めっきを施していない鋼材を屋外にひと季節置いておけば、亜鉛めっきが必要とされる理由がよく分かります。さびの発生に厳しい気象条件は必要ありません。わずかな湿気があれば、数週間で保護されていない表面の腐食が始まります。亜鉛めっき金属は、鋼の代わりに腐食する犠牲防食用の亜鉛層を設けることで、この問題に対処します。その効果から、高速道路のガードレール、空調・換気用ダクト、工場内の板金筐体に至るまで、幅広い用途で標準的な選択肢となっています。
ただし、「亜鉛めっき」という言葉は広い意味で使われるため、異なる処理方法が混同されがちです。溶融亜鉛めっきと電気亜鉛めっきは、どちらも鋼に亜鉛を被覆しますが、処理方法が異なり、同じ性能が得られるわけではありません。部品の材料仕様を指定する際には、この違いが想像以上に重要になります。
亜鉛めっき鋼板の部品をお探しですか?
原理の説明に入る前に、信頼できる加工パートナーをお探しであれば、JLCCNCにお任せください。当社では、さまざまな板厚の亜鉛めっき鋼板を在庫し、特注筐体やブラケット向けに、高精度なレーザー切断、曲げ加工、仕上げ加工を提供しています。
高精度板金加工
専門技術による製造、短納期、確かな品質。
「亜鉛めっき」とは何か
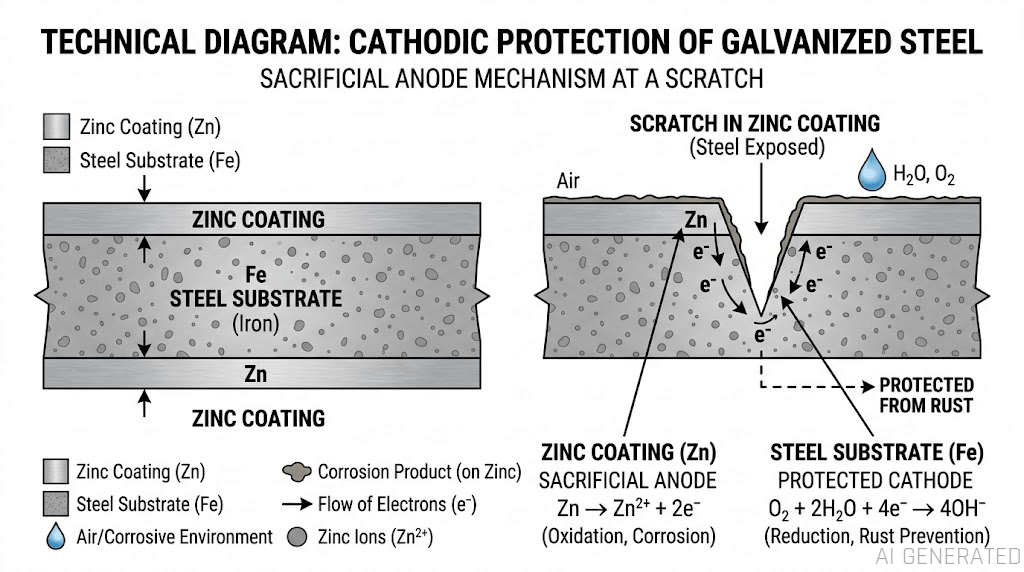
亜鉛めっきとは、鋼や鉄の腐食を防ぐために、表面に保護用の亜鉛皮膜を形成する処理です。亜鉛は、二つの仕組みによって同時に防食効果を発揮します。第一に、水分や酸素が下地の鋼に到達するのを防ぐ、物理的な遮断層を形成します。第二に、見落とされがちな点ですが、亜鉛は鋼よりも腐食しやすいため、皮膜に傷や損傷が生じても、露出箇所の周囲にある亜鉛が優先的に腐食し、下地の鋼を保護します。これは陰極防食、または犠牲防食と呼ばれます。亜鉛めっき部品に小さな傷が付いても、めっきを施していない鋼のようにすぐにはさび始めないのは、このためです。
溶融亜鉛めっきと電気亜鉛めっきの比較
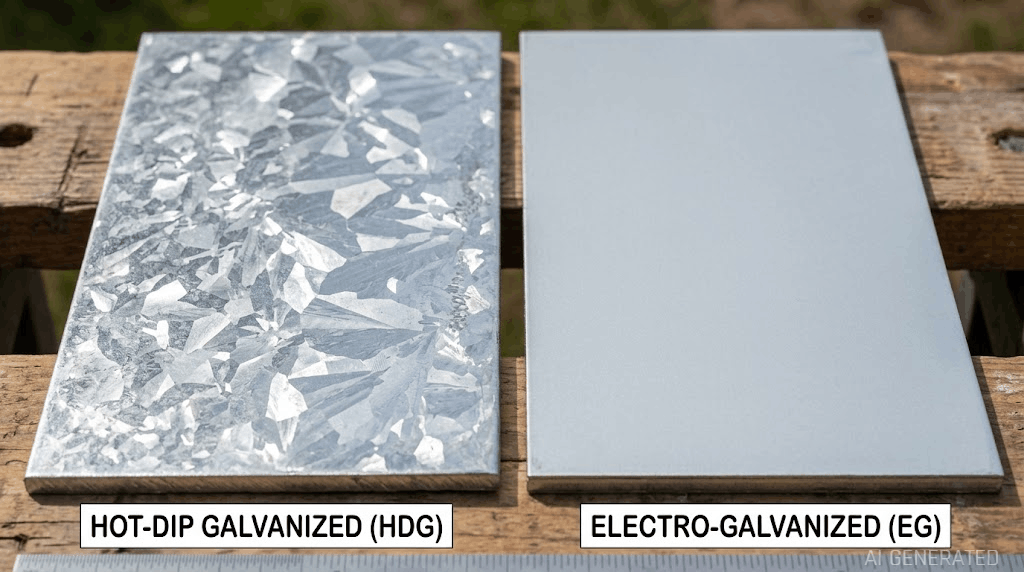
市場で広く使用されているのが、この二つの処理方法です。その違いは、めっき厚さ、外観、コストに表れます。
| 溶融亜鉛めっき | 電気亜鉛めっき | |
|---|---|---|
| 処理方法 | 約450°Cの溶融亜鉛浴に鋼材を完全に浸せきする | 常温の電気めっき浴で通電し、亜鉛を析出させる |
| めっき厚さ | 厚い — 一般に45~100 µm以上 | 薄い — 一般に5~25 µm |
| 耐食性 | 耐食性と長期耐久性に優れ、屋外や厳しい環境に適している | 屋内や穏やかな環境で十分な耐食性を発揮する |
| 表面仕上がり | わずかな凹凸があり、スパングル模様が見られる | 滑らかで均一なため、塗装や追加の仕上げ処理に適している |
| 主な用途 | 構造用鋼材、屋外設備、ガードレール、農業機械 | 自動車の車体パネル、家電製品の外装、屋内用筐体 |
| 相対的なコスト | 高いが、耐用年数が長いため、長期的にはコストを相殺できる | 初期費用が低い どちらかが常に優れているわけではありません。重要なのは、部品がどのような環境に耐える必要があるかです。屋外で20年間使用する構造用の梁には、溶融亜鉛めっきによる厚く耐久性のある皮膜が適しています。一方、塗装を施す屋内用電子機器筐体には、そこまで高い保護性能は必要なく、滑らかな電気亜鉛めっき面の方が塗装後の仕上がりにも優れています。 また、現在の電気亜鉛めっきでは、RoHS指令に適合するため、三価クロム(Cr3+)による透明または青色の不動態化処理が使用されています。RoHS適合は、今日の電子機器や自動車向け筐体の多くで必須要件となっています。 溶融亜鉛めっき部品の仕様を指定する際に知っておきたいのは、この処理が加工前ではなく、加工後に行われるという点です。まず鋼材を切断、成形、溶接し、その後、完成した部品をめっき浴に浸せきします。この工程順序は設計にも影響します。中空部などでは、溶融亜鉛を円滑に流入・排出させるため、空気抜き穴や亜鉛抜き穴が必要になる場合があります。塗装鋼製の設計を初めて溶融亜鉛めっき仕様に変更する際に、この配慮を怠ると、手直しの原因になりがちです。 |
めっき付着量とめっき厚さの規格
亜鉛めっきは、厚さだけでなく、通常は付着量(単位面積あたりの亜鉛質量、g/m²)で指定します。曲面や凹凸のある表面でも、より一貫した評価ができるためです。米国では、ASTM A123が構造用鋼材の溶融亜鉛めっきを規定し、ASTM A653が、板金加工で広く使用される薄板の亜鉛めっき鋼板を規定しています。材料検査証明書に記載されるG60やG90などのめっき記号は、片面あたりのめっき付着量を示しており、用途に合わない区分を選んでしまうことがあります。過剰な仕様にすると、部品に不要な耐食性のために費用を支払うことになり、仕様が不足すると、数十年ではなく数年でさびが発生する可能性があります。
なぜ亜鉛が使われるのか
理論上、鋼を保護できる金属は亜鉛だけではありません。しかし、亜鉛は、複数の優れた特性を兼ね備えているため、この分野で広く採用されています。資源が豊富で比較的安価であること、単に表面を覆うだけでなく冶金反応によって鋼と強固に結合すること、そして鉄との電位関係によって有効な犠牲陽極として働きながら、実用性を損なうほど急速には腐食しないことが、その理由です。
亜鉛めっき金属の主な用途
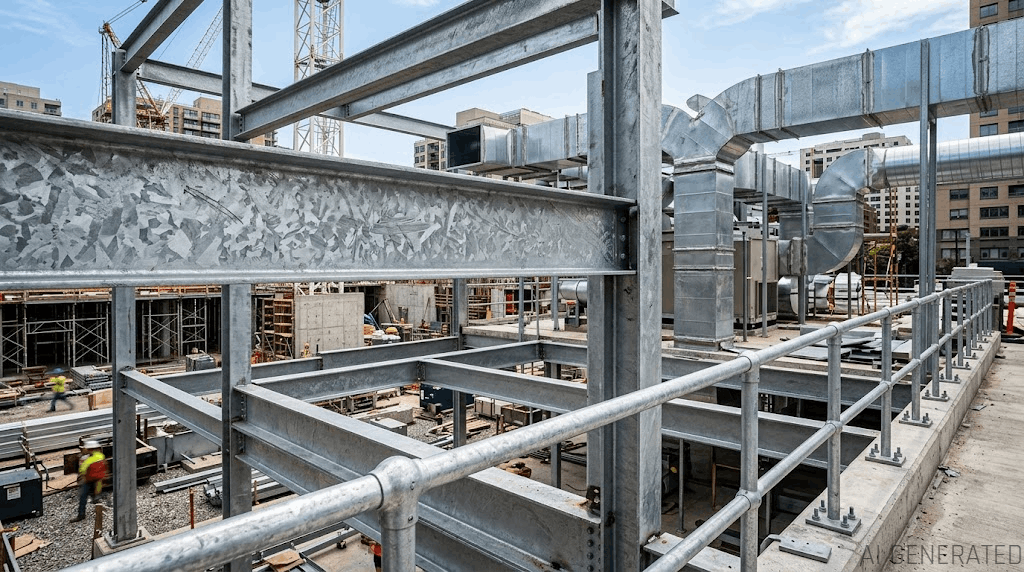
亜鉛めっき鋼は、ひし形金網フェンス、ガードレール、空調・換気用ダクト、屋外用電気筐体、農業機械、建築用の構造骨組みなど、屋外への暴露や湿気が関係するさまざまな用途で使用されています。また、家電製品のフレーム、棚、汎用ブラケットなど、最大限の耐食性よりもコストを重視しつつ、一定の防食性能を必要とする屋内用途でも広く使用されています。
構造用の形鋼ではなく、筐体、パネル、加工部品に使用する薄い亜鉛めっき鋼板を扱う場合は、材料選定や仕様の検討事項が異なるため、別途確認する価値があります。亜鉛めっき鋼板の等級と仕様のガイドでは、こうした部品に適しためっき付着量とゲージ番号の選び方を解説しています。亜鉛めっき鋼板と、そのほかの一般的な板金材料を幅広く比較したい場合は、板金材料の種類をご覧ください。また、亜鉛めっき前の母材として熱間圧延鋼と冷間圧延鋼のどちらを選ぶか検討している場合は、熱間圧延鋼と冷間圧延鋼の比較ガイドが参考になります。
必要な亜鉛めっき仕様が分からない場合は、JLCCNCに図面をアップロードして、材料と製造可能性に関する無料レビューをご利用ください。
高精度板金加工
専門技術による製造、短納期、確かな品質。
亜鉛めっき部品の仕様指定でよくある誤り
特に注意したい、よくある問題がいくつかあります。換気を行わずに亜鉛めっき鋼を溶接することは危険です。亜鉛を沸点以上に加熱すると、金属ヒューム熱の原因となる酸化亜鉛ヒュームが発生するため、亜鉛めっき材の溶接では、適切な局所排気を行うか、あらかじめ溶接部のめっきを除去する必要があります。適切なプライマーを使用せずに亜鉛めっき鋼へ塗装することも、よくある不具合の原因です。一般的なプライマーは亜鉛への密着性が低く、直接塗布した塗膜は1~2年で剥離しやすくなります。そのため、亜鉛に適合するプライマーやエッチングプライマーを使用する工程を追加する価値があります。また、実際の使用環境に適した処理方法が溶融亜鉛めっきなのか電気亜鉛めっきなのか、どの付着量が必要なのかを確認せず、「亜鉛めっき」を一律の仕様として扱うことが、過剰なコストや防食性能の不足につながる最も一般的な原因です。
よくある質問
亜鉛めっき鋼もさびますか?
最終的にはさびますが、めっきを施していない鋼よりも、はるかにゆっくり進行します。亜鉛めっき層が先に腐食して下地の鋼を保護し、その箇所の亜鉛が完全に消耗すると、下地の鋼が再び腐食しやすくなります。一般的な屋外環境では、溶融亜鉛めっき鋼は、この状態になるまで数十年間使用できる場合があります。
亜鉛めっき鋼は溶接できますか?
はい。ただし、亜鉛を加熱すると吸入に有害なヒュームが発生するため、換気を行うか、あらかじめ溶接部のめっきを除去する必要があります。溶接後は、通常、影響を受けた箇所に亜鉛末を高濃度に含む塗料を塗布し、接合部の防食性能を回復させます。
亜鉛めっき鋼は磁石に付きますか?
はい。亜鉛めっき層は、母材である鋼の磁気特性を変えません。亜鉛めっき部品は、めっきを施していない鋼製部品と同様に磁石に付きます。
亜鉛めっき鋼板と合金化溶融亜鉛めっき鋼板の違いは何ですか?
合金化溶融亜鉛めっき鋼板は、溶融亜鉛めっき後に追加の熱処理を行い、亜鉛と鋼表面を合金化させたものです。一般的な溶融亜鉛めっき皮膜と比べて、光沢の少ないつや消しの表面になり、塗装に適しているほか、溶接性にも優れています。
学び続ける
金属加工にCNC工作機械が必要な5つの兆候
金属部品の製作に取り組み、数点の試作やロット生産を進めるなかで、加工設備を見直す時期かどうか検討しているかもしれません。CNC工作機械は、もはや大規模な製造企業だけの設備ではありません。現在では、規模を問わず多くの加工現場が、金属の切断、フライス加工、穴あけ、成形を安定した精度で行うために活用しています。 では、導入を決断する適切なタイミングは、いつなのでしょうか。 重要なのは、先進的な設備を保有すること自体ではありません。手動加工、従来の工具、あるいは外注では、要求を十分に満たせなくなった時期を見極めることです。本ガイドでは、加工現場や製作案件に金属加工用CNC工作機械が必要となる、5つの明確な兆候を解説します。 それぞれ詳しく見ていきましょう。 (iStock) 鋼、アルミニウム、チタンなどの金属を扱い、現在も手動加工や汎用工具に頼っているなら、加工方法を見直す時期かもしれません。 CNC(コンピュータ数値制御)工作機械は、極めて高い精度、繰返し精度、効率を備え、現代の金属加工に欠かせない設備となっています。ただし、自社での購入が本当に必要かどうかは、どのように判断すればよいのでしょうか。 C......
板金のヘミング加工を解説:種類・フランジ設計・用途
板金のヘミング加工とは? (AI生成画像)金属加工工場で、ノギスを使用して板金パネルのヘムフランジを測定するエンジニアの手元。 薄い金属部品を扱う場合、切断したままの端部はさまざまな問題を引き起こします。端部が鋭利で変形しやすく、安全な取り扱いや円滑な組立を妨げることがよくあります。板金のヘミング加工は、管理された成形工程によって板材の端部を内側へ折り返し、こうした問題を解決します。コンパクトなヘムフランジを形成することで、鋭利な切断端部の露出をなくし、パネル外周の剛性を高め、取り扱い時や組立時の部品性能を向上させます。切断、曲げ、プレス、成形について幅広く知りたい方は、板金加工工程のガイドをご覧ください。 ヘミング加工は、家電用パネル、筐体、自動車の車体パネル、金属製キャビネットなどに広く使用されています。材料自体の板厚や重量を増やさずに、強度を高められます。 ヘミング形状を備えた部品を設計する場合、JLCCNCのような経験豊富な加工パートナーと協力することで、正確な成形、適切な金型選定、安定した端部品質の確保につながります。 高精度板金加工 専門的な製造技術、短納期、確かな品質保証。今すぐ見積......
ビーズブラストとは?加工工程・表面の質感・仕上がりを解説
ビーズブラストとは (AI生成画像)ブラストキャビネット内でCNC加工されたアルミニウム部品にビーズブラストを施し、つや消しの表面に仕上げる技術者。 定義と目的 機械加工した金属部品は、加工機から取り出した時点では、表面がきれいに整っているとは限りません。工具痕が残り、光の反射にむらが生じ、手で触れると端部が粗く感じられることもあります。 こうした表面の問題に対処するため、ビーズブラストが広く使用されています。 ビーズブラストは、通常はガラスビーズなどの小さな球状メディアを、圧縮空気によって金属部品へ投射する表面仕上げ方法です。ビーズが表面に衝突することで、均一なつや消し面を形成します。 ビーズブラスト処理した金属は、電子機器ハウジング、医療器具、自動車部品、精密機械加工部品など、多くの製品に使用されています。 材料を大きく除去せずに、加工痕を目立たなくし、整った表面を得たい場合に、この仕上げが選ばれます。 この工程で変化するのは、表面層のみです。部品の寸法を維持しながら、表面全体に均一なビーズブラストの質感を与えられます。 2024年に公表された製造業の表面仕上げに関する報告によると、つや消しの......
板金筐体設計:材質・板厚・製造の完全ガイド
板金筐体設計とは (AI生成画像)現代的な金属加工工場で、内部取り付け部を備えた開放状態の板金筐体を持つ技術者。 筐体は、システム内部の繊細な機器を保護するシャシーです。加工業者は平板を切断・曲げ加工した後、剛性の高いハウジングに組み立て、プリント基板、ドライブ装置、配線などを粉じんや振動といった環境要因から保護します。 これらの筐体は、電気設計において機能的な役割を担う部品です。接地経路を確保するとともに、機器の正常な動作に必要な電磁干渉(EMI)シールドを提供します。EMIシールド性能を維持するには、適切な接地、導電性被覆、通気開口部の管理が必要になることがよくあります。産業用制御盤、医療機器、ネットワーク機器用ラック、EV充電器など、ほぼあらゆる分野で使用されています。 自動化やパワーエレクトロニクスの拡大に伴い、こうした金属製筐体の需要も増加しています。業界レポートによると、電気機器生産の急増は、加工現場の需要に直接波及しています。材料選定は、通常、使用環境によって決まります。軽量性と耐食性にはアルミニウム、腐食性環境にはステンレス鋼、構造強度とコストを重視する場合には冷間圧延鋼板が選ばれ......
MIG溶接とTIG溶接の比較:違い・強度・用途の完全ガイド
(AI生成画像)専門の金属加工工場で鋼製部品のMIG溶接を行う溶接作業者 溶接現場では、MIG溶接とTIG溶接の2つの工法がよく比較されます。どちらも電気アークを利用して金属を接合しますが、溶加材の供給方法、入熱の制御、各種材料への対応には大きな違いがあります。 MIG溶接とTIG溶接の主な違いは、MIG溶接が連続送給されるワイヤ電極を使用して高速に溶接するのに対し、TIG溶接は非消耗性のタングステン電極を使用し、より精密で美しい溶接を実現する点にあります。MIG溶接は一般に、加工速度を重視する用途や厚い材料に適し、TIG溶接は薄い金属、アルミニウム、外観品質が求められる溶接に適しています。 金属加工では、同じ製造工程内で両方の工法を使用することも珍しくありません。MIG溶接とTIG溶接の違いを検討するエンジニアは、通常、接合強度、入熱制御、アルミニウムへの適合性、生産効率などの実務的な要素を評価します。これらの要素が、構造物の製作ではMIG溶接が広く使われ、精密製造ではTIG溶接が多く採用される理由となっています。 JLCCNCでは、製造技術者がお客様の部品に最適な加工方法の選定を日常的に支援し......
板金のバリ取り:加工方法・工具・金属およびアルミニウムのバリ除去ガイド
(AI生成画像)板金製造のワークフロー 本ガイドでは、次の内容を解説します。 - 板金のバリ取りとは何か、その重要性 - バリが発生する主なメカニズム - バリ取り方法とそれぞれの利点・制約 - 各種金属のバリを効果的に除去する方法 - バリの発生を抑える設計上のポイント 板金のバリ取り方法(簡易比較) 方法 適した用途 処理速度 特徴 手作業 小規模な加工 低速 精密な処理が可能で、導入コストが低い 研磨ベルト 平坦な板材 高速 均一な仕上がり ブラシ 軽微なバリ 高速 アルミニウムのバリ取りに適する 振動バレル 小型部品 中速 一括処理が可能 熱的バリ取り 内部のバリ 高速 設備導入・段取りコストが高い 電解バリ取り 精密加工 中速 工具が接触しない 板金のバリ取りとは何か、その重要性 (AI生成画像)粗い金属端部と滑らかな金属端部の比較 板金のバリ取りの定義 板金のバリ取りとは、切断、打ち抜き、機械加工によって生じた鋭利な端部や、突出した材料(バリ)を除去する工程です。端部の安全性を高め、組立時の適切なはめ合いを確保し、後工程の表面処理に適した表面品質へと整えます。バリは、鋭い突起や端部の盛......