CNC加工におけるフライス加工の種類:加工方法・用途・違い
1 min
- フライス加工とは
- 代表的なフライス加工の種類
- フライス加工方法の違いが加工結果に与える影響
- 適切なフライス加工方法の選び方
- フライス加工で発生しやすい不具合
- CNC工作機械の能力がフライス加工に与える影響
- フライス加工全般のまとめ
- フライス加工に関するよくある質問
フライス加工で押さえておきたいポイント
- フライス加工の主な違いは、工具が材料にどのように切り込み、切削力が部品と主軸にどのように伝わるかにあります。
- 同じCNCフライス盤でも、工具の種類、工具経路の戦略、段取りの剛性によって、まったく異なる加工を行えます。
- 全幅の溝加工、深いポケット加工、薄肉部の仕上げ加工では、同じ工具と材料を使用しても、切削条件が大きく異なります。
- 加工の安定性には、通常、加工方法の名称そのものよりも、工具の切削関与の状態が大きく影響します。
- 生産加工では、最大の切削力よりも、安定した切りくず排出と工具負荷の管理が重要になることがよくあります。
- 最適なフライス加工戦略は、通常、工具の突出し量を短く保ち、加工全体を通して工具を安定させ、負荷を一定に維持できる方法です。
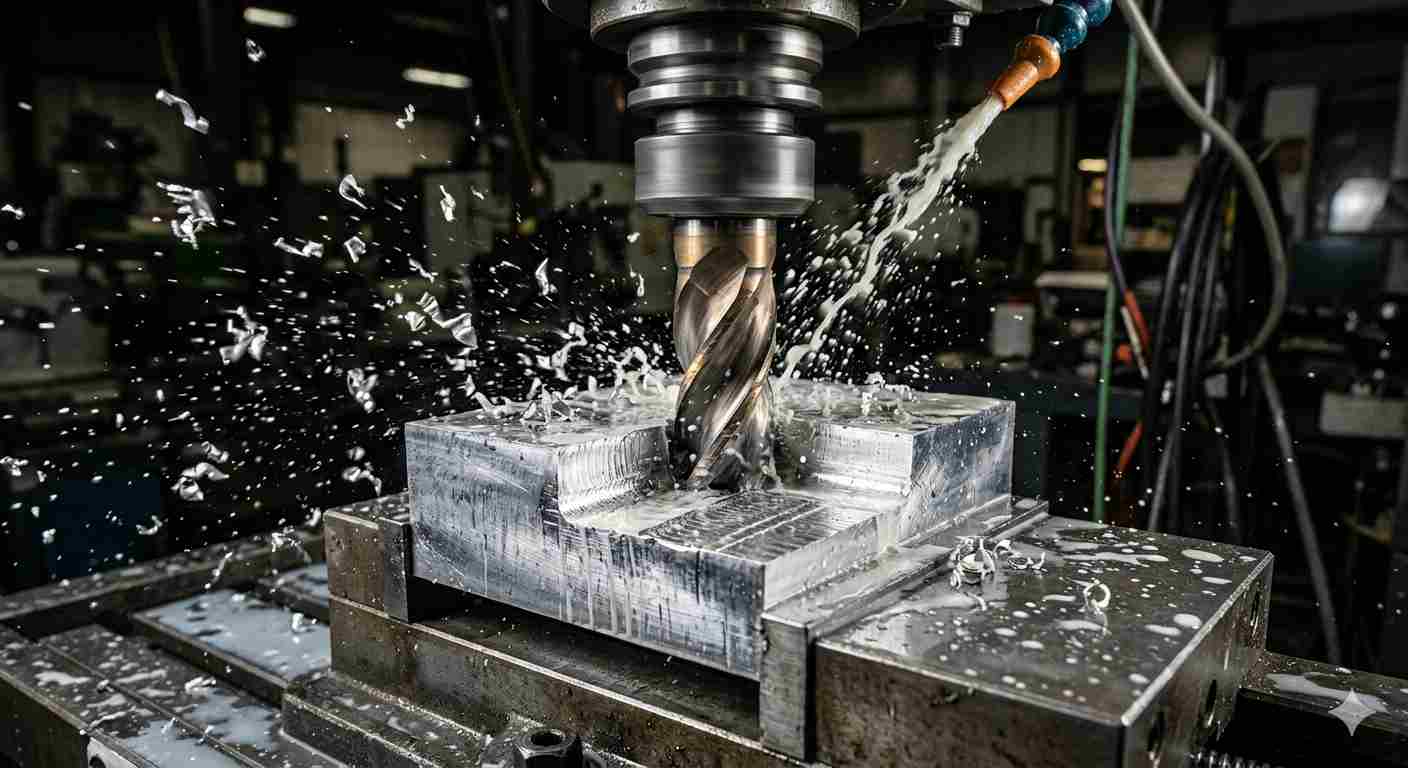
(AI生成画像)CNCフライス加工でアルミニウムブロックを切削する超硬エンドミル
フライス加工の種類を紹介するガイドの多くは、名称と定義を列挙しています。しかし、ある加工方法が特定の作業に適し、別の方法が適さない理由を理解するには、それだけでは十分ではありません。正面フライス加工と外周刃によるフライス加工の違いは、工具が工作物に接触する位置だけではありません。部品に作用する力、得られる加工面、材料除去の効率も異なります。
本記事では、生産現場のCNC加工で重要となるフライス加工方法について、それぞれの加工挙動を決める要因と、用途に応じた使い分けを解説します。
JLCCNCでは、航空宇宙向けブラケット、精密ハウジング、治具、ねじ部品、厳しい公差が要求される産業用部品などの日常的な生産に、フライス加工を使用しています。形状が異なれば、必要な加工戦略、工具、工具の切削関与条件も大きく変わります。
フライス加工とは
フライス加工は、回転工具と制御された多軸運動によって材料を除去するCNC加工です。
この定義には、多くの加工方法が含まれます。フライス加工にさまざまな種類があるのは、工具形状、送り方向、切込み深さ、切削幅、工具のどの部分で切削するかを変えると、同じ機械で似た材料を加工する場合でも、加工挙動が根本的に変わるためです。
フライス加工における材料除去の仕組み
工作物を回転させ、工具を連続的に送る旋削とは異なり、フライス加工は断続切削です。工具の各刃が材料に切り込み、切りくずを生成してから抜け、次の刃が切削に入ります。切りくずの厚さは、ダウンカットかアップカットかによって、薄い状態から厚くなって刃の離脱時に終わる場合と、厚い状態から薄くなる場合があります。
この断続的な切削関与によって、フライス加工の切削力は旋削より複雑になります。力は一定ではなく、各刃が切削に入るたびに脈動します。その周波数は、刃数と主軸回転速度によって決まります。
この周波数が加工系の固有振動数と一致すると、びびりが発生します。一致しなければ、安定した切削が得られます。このため、フライス加工では送り、切削速度、工具選定が非常に重要です。これらは単なる生産性の変数ではなく、切削の安定性を決める要素です。
工具の切削関与率が加工挙動に与える影響
工具の切削関与率とは、1回の加工パスで工作物に接触する幅が工具径に占める割合です。直径20mmのエンドミルで全幅の溝を加工する場合、切削関与率は100%で、工具径全体が切削に関与します。同じ工具で切削幅を4mmにすると、切削関与率は20%になります。
切削関与率が低いと、同時に切削する刃数が減り、平均切削力と1パスあたりの発熱が低下します。また、総切削力を管理可能な範囲に保ちながら1刃あたりの送りを増やせるため、許容送り速度も高くなります。高速加工戦略ではこの特性を利用し、切削関与率を10~20%に抑えて非常に高い送り速度で加工します。これにより、従来の全幅加工より速く材料を除去しながら、1回の切削で生じる熱と力を低減します。
切削関与率が高いと、同時に切削する刃数が増え、切削力と発熱が大きくなり、通常は許容送り速度が低下します。全幅の溝加工は、エンドミルにとって特に厳しい加工条件の一つであり、多くの場合、材料除去効率も最も低い方法です。この関係を理解することが、前回うまくいった方法をそのまま使うのではなく、効果的なフライス加工方法を選ぶための鍵になります。
代表的なフライス加工の種類
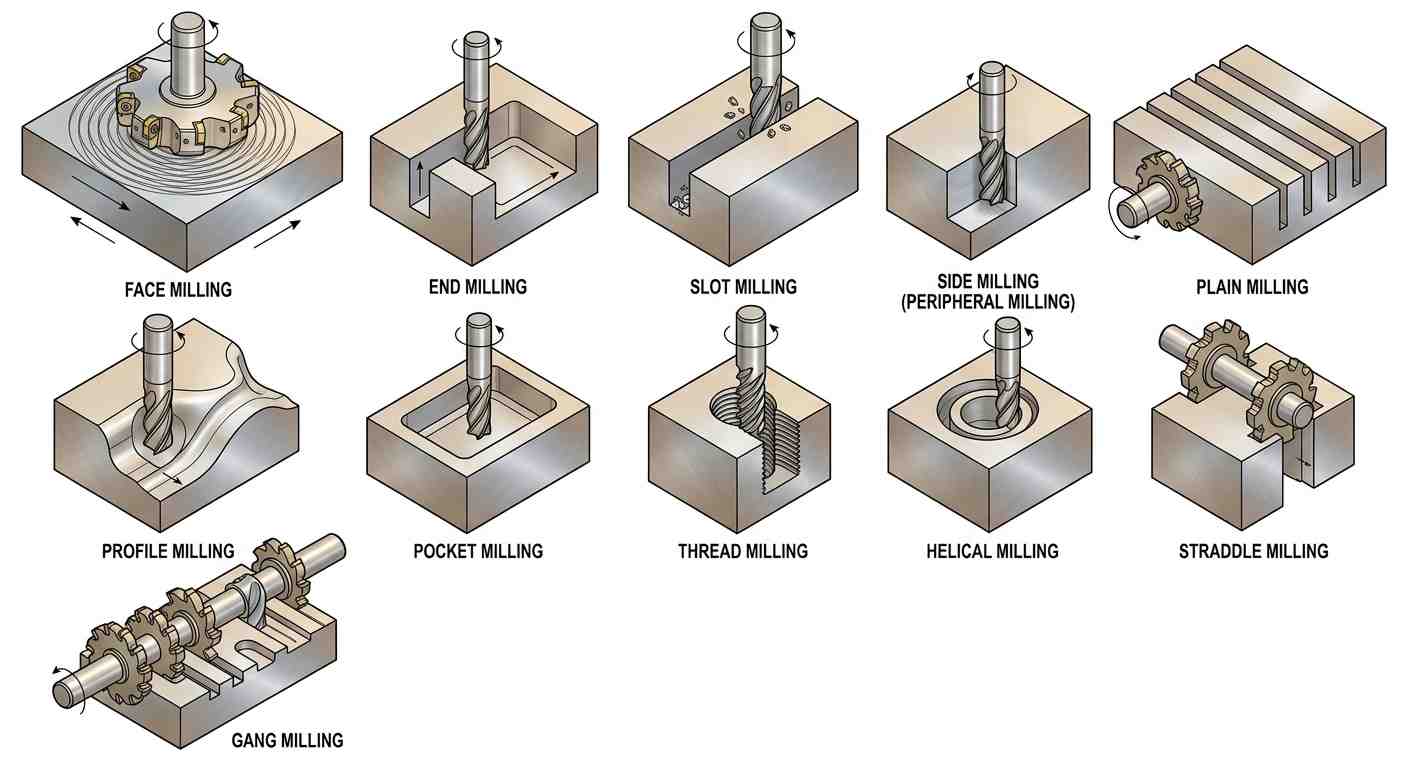
(AI生成画像)さまざまなフライス加工方法を比較した図
同じ機械、主軸、材料を使用しても、加工方法が異なれば切削状態は大きく変わります。変化するのは、工具の切削関与、力の方向、切りくずの排出経路、工具と工作物の接触状態です。開放されたアルミニウムの荒加工で良好に機能する工具経路でも、ステンレス鋼の深いポケット内では、すぐに不安定になる場合があります。
| 加工形状 | 適したフライス加工方法 |
|---|---|
| 広い平面 | 正面フライス加工 |
| 深く狭い溝 | 溝フライス加工 |
| 薄肉のキャビティ | アダプティブポケット加工 |
| 大径のめねじ | ねじ切りフライス加工 |
| 航空宇宙部品の曲面輪郭 | 輪郭フライス加工 |
正面フライス加工
正面フライス加工は、素材を機械に取り付けた後、最初に行うことが多い加工です。工具の正面側が上面に切り込み、切削力の大部分は部品の横方向ではなく、機械構造へ向かう下方向に作用します。大型の鋼板や治具ベースでは、剛性によって加工面が良好に仕上がるか、パスの途中で振動が始まるかが決まるため、この点が重要になります。
直径63 mmの正面フライスに超硬インサートを使用して低炭素鋼を加工する場合、段取りに十分な剛性があれば、1パスで数ミリメートルを安定して除去できることがあります。同じ加工でも、薄いアルミニウム板では挙動が異なります。主軸出力が限界に達するよりはるかに前に、材料のたわみが制約になります。
広い面では、正面フライス加工の表面性状は、一般に小径エンドミルによる加工より良好です。パスの重なりが少なく、カスプ高さが低く、面全体にわたる工具のたわみの累積的な影響も抑えられます。
エンドミル加工
エンドミル加工は、側刃と底刃の両方で同時に材料を除去できるため、多くのCNC加工現場で日常的に使われる汎用的な加工です。ポケット、輪郭、段部、面取り前の形状、逃げ部など、多くの形状で、加工工程のどこかにエンドミルが使用されます。
ただし、工具の突出し量が増えると、エンドミル加工は急速に不安定になります。
突出しの短い直径12 mmの超硬エンドミルで、深さ15 mmのアルミニウムポケットを加工する場合、高い送り速度と高負荷の条件でも問題なく加工できることがあります。同じ工具をホルダから70 mm突出させてステンレス鋼に使用すると、全深さの切削に入る前からびびりが現れ始めます。
正面フライス加工とエンドミル加工は一括りにされることがありますが、工具の切削関与、力の方向、加工可能な形状は大きく異なります。エンドミル加工と正面フライス加工の比較ガイドでは、それぞれが最も適する用途を解説しています。
溝フライス加工
溝フライス加工では、工具がほぼ全幅で材料に囲まれた状態になるため、機械的な負荷が厳しくなります。特に深い切込みでは、切りくずの排出経路がすぐに失われます。多くのプログラマが想定するよりも速く、温度が上昇します。
これが、アルミニウムの溝加工で、最初の数秒は安定して見えていても突然不具合が生じる理由の一つです。再切削された切りくずが刃先に溶着し始め、その後、負荷が急増し、表面性状が大きく悪化します。
工具の両側が同時に切削に関与し続けるため、工具のたわみも増えます。深さが工具径の約3倍を超える狭い溝では、切削を安定させるため、通常は送りの低減、ペック動作による切りくず排出、または軸方向を複数回に分けた加工が必要です。
全幅の溝加工は、特に軸方向の切込み深さが増すと、ソリッド超硬エンドミルにとって最も負荷の高い加工条件の一つになります。
側面フライス加工
側面フライス加工は、工具の外周刃を使って垂直壁、段差、段部を形成します。正面フライス加工と比べ、力は工具と工作物の横方向へより強く作用します。
この違いによって、壁部の挙動が変わります。
背の高い薄肉部は、荒加工中に工具から離れる方向へわずかにたわみ、工具が抜けた後に弾性回復することがあります。精密ハウジングでは、機械の位置決めが正確でも、壁にテーパが残る場合があります。
このため、通常は仕上げパスを荒加工から意図的に分けます。径方向の切込みを小さくすることで工具のたわみを低減し、壁形状を安定させます。
平フライス加工
平フライス加工は通常、横形フライス盤で行い、円筒状の平フライスを使用して、比較的安定した切削関与状態で広い面から材料を除去します。大きな工具径を維持でき、各刃の切削関与も予測しやすくなります。鋳鉄や低合金鋼では、非常に高い材料除去率を得られます。
この加工では、柔軟性よりも剛性が重視されます。
アーバに取り付けた大型工具は大きな切削トルクを発生しますが、横形機では、立形のエンドミル加工とは異なる方向で工具を支持するため、その力を効率よく受け止められます。
現在も、トランスミッションハウジング、鋼製構造部品、大型ベース部材などを加工する大規模な生産現場で、平フライス加工が広く使われています。
輪郭フライス加工
輪郭フライス加工は、単純な直線経路ではなく、外形輪郭に沿って加工します。金型キャビティ、タービンの曲面、航空宇宙部品のリブ、金型形状などでは、移動中に工具の切削関与が常に変化します。
問題になりやすいのはコーナーです。
工具が小さな半径の部分に入ると、径方向の切削関与が急増します。プログラム上の送り速度が同じでも、実際の切りくず厚さは大きく変わります。経路の平滑化や適応送り制御がなければ、内側コーナーで工具負荷が急増し、目立つつなぎ目の加工痕が残ります。
ボールエンドミルでは、工具中心付近の切削速度が大きく低下するため、この影響がさらに強まります。
このため、輪郭仕上げでは、最大の材料除去率よりも、滑らかで一貫した動作を優先することがよくあります。
ポケット加工
ポケット加工は、囲まれた凹部から材料を除去する加工です。深さが増すほど、切りくずの排出、発熱、工具の到達性に関する条件が厳しくなります。
開口部が広く浅いポケットは、通常それほど難しくありません。しかし、深いキャビティは異なります。
ポケット深さが工具径の数倍を超えると、切りくずが上方へきれいに排出されず、工具の周囲を循環し始めます。アルミニウムでは、再切削によって側面の表面性状が急速に損なわれます。ステンレス鋼では挙動が異なり、刃先付近への熱の集中がより大きな問題になります。
現代のアダプティブ荒加工戦略が普及した大きな理由は、従来のジグザグ荒加工では、深いポケット内で工具に過大な負荷がかかっていたことにあります。
径方向の切削関与を小さくすると、切りくずが排出される空間を確保できます。
ねじ切りフライス加工
ねじ切りフライス加工は、タップを穴にねじ込むのではなく、ヘリカル補間によってねじを形成します。工具径が完成ねじ径より小さいため、不具合が生じた際の挙動が大きく異なります。
仕上げ済みの航空宇宙向けブラケットや硬化処理したステンレス部品の内部でタップが折れると、その部品は不良になることがよくあります。ねじ切りフライスでは、摩耗が進み始めたり、切削負荷が予想外に上昇したりしても、通常は工具を安全に退避できます。
また、工具自体を交換せず、工具経路の補正によってねじのはめあいを調整できるため、ねじ径をより細かく管理できます。
トレードオフとなるのはサイクルタイムです。大量生産では、ねじ切りフライス加工は通常、リジッドタッピングより時間がかかります。
それでも、ねじ径が大きくなったり、材料硬さが高くなったりすると、安定性の利点が大きくなります。
ヘリカル加工
ヘリカル加工では、工具を直接突き込む代わりに、らせん運動によって徐々に材料へ切り込ませます。この方法は、進入時に工具と主軸へかかる軸方向の衝撃負荷を低減します。
ドリル加工が非効率、または使用できない場合、大径穴はこの方法で加工されることがよくあります。
直径20 mmのエンドミルでも、専用径のドリルを用意せずに、補間によってはるかに大きな穴を加工できます。さらに重要なのは、工具径全体が一度に衝突するのではなく、工具が段階的に切削へ関与するため、進入中の切削負荷が滑らかに変化することです。
主軸の軸方向推力が限られる機械では、硬い材料の荒加工時にヘリカル進入戦略を用いると、効果が得られることがよくあります。
またぎフライス加工
またぎフライス加工は、同じアーバに取り付けた工具で、2つの平行面を同時に加工する方法です。現代の多軸加工と比べると従来型の方法に見えますが、特定の生産課題を今でも効率よく解決します。
同じ工具の位置合わせ条件で、1回の段取りにより両面を形成できるため、面間距離の精度が向上します。
スペーサブロック、レール形状、平行な取付面などは、現在も実用的な用途です。
この加工は、段取りの剛性とアーバの位置合わせに大きく依存します。間隔にずれが生じると、両方の加工面が同時にずれます。
組合せフライス加工
組合せフライス加工は、1本のアーバに複数の工具を取り付け、1パスで複数の形状を同時に加工する方法です。柔軟性よりも生産効率を優先します。
現代のCNC自動工具交換装置が普及する以前は、トランスファーラインによる生産で広く使用されていました。現在も、同じ形状を大量に繰り返し加工する、一部の専用生産設備で使用されています。
利点は、加工サイクルの集約です。
工具交換や位置決めを繰り返すことなく、複数の段部、溝、幅寸法を同時に形成できます。ただし、工具間隔、軸方向の位置合わせ、主軸負荷をまとめて管理する必要があるため、段取りは難しくなります。
1つの工具の不安定な動作が、加工工程全体に影響します。
フライス加工方法の違いが加工結果に与える影響
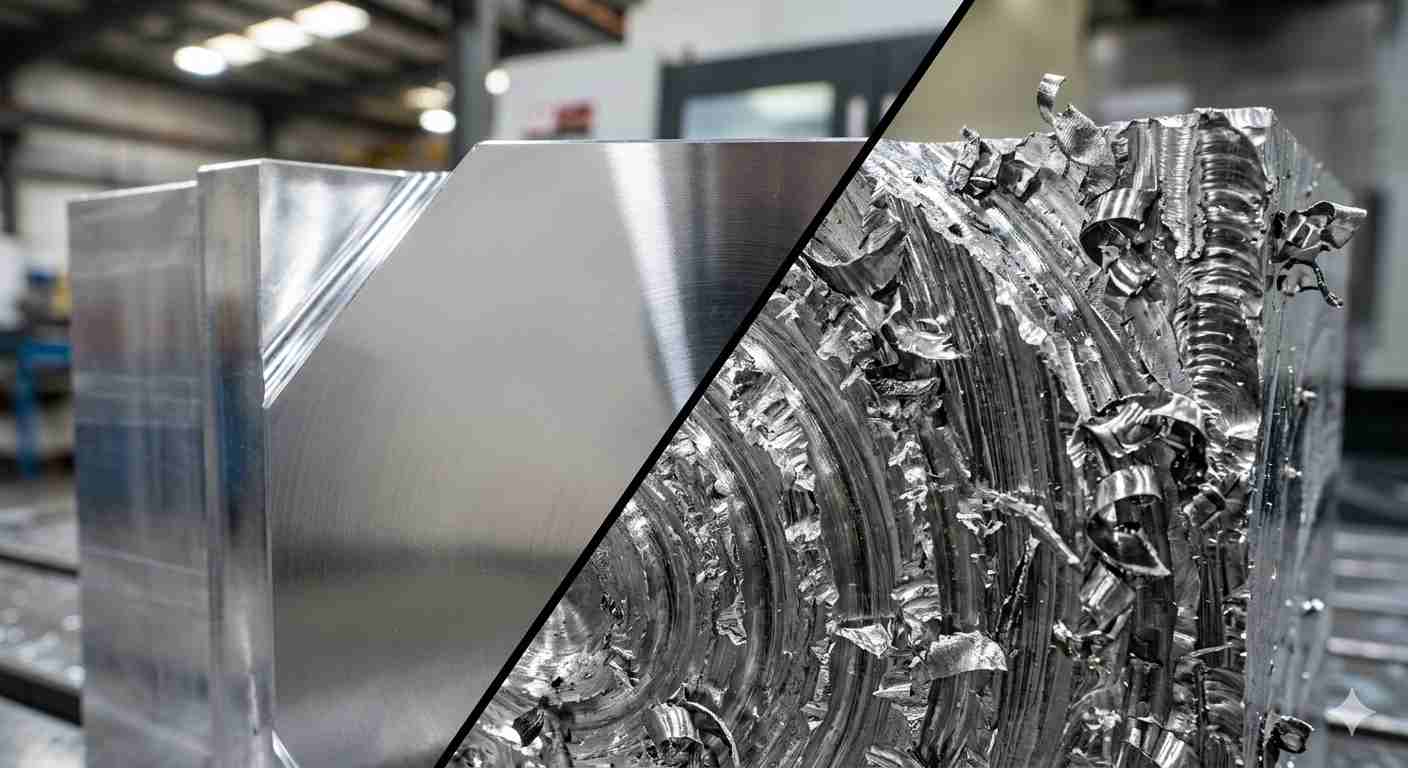
(AI生成画像)CNCフライス加工による金属の荒加工面と仕上げ面の比較
工具経路は、部品形状を作るだけではありません。発熱、切削力の方向、表面品質、バリの発生、寸法安定性も同時に変化させます。
このため、同じ形状を作る2つの加工戦略でも、機械上での挙動がまったく異なることがあります。
表面性状とエッジ品質
表面性状は、工具の切削関与の安定性に大きく左右されます。
広い面では、正面フライス加工は一般に、小径エンドミルより良好な平面度と均一な表面性状を得られます。工具径が大きく、比較的一定した切削関与を維持しながら、複数の刃に切削力を分散できるためです。大型の正面フライスで鋼板を薄く削った面と、小径エンドミルで何度もピックフィードして同じ範囲を加工した面では、仕上がりが大きく異なります。
溝フライス加工では、切りくずが工具の周囲に滞留するため、表面が粗くなる傾向があります。切りくずの再切削は加工面を急速に損傷し、特に切りくずが刃先に溶着しやすいアルミニウムで顕著になります。
輪郭フライス加工には、別の課題があります。鋭いコーナーに入るたびに、工具の切削関与が瞬時に変わります。工具が小さな半径に進入すると、機械動作上の減速が生じ、切りくず厚さと工具のたわみが変化します。送りを動的に調整しなければ、直線部が良好でも、コーナーに加工痕や不均一な仕上がりが生じます。
バリの発生も、加工方法によって変わります。
アップカットによる側面加工では、バリが切削の出口側へ押し出されることがよくあります。薄肉部品では、切削が抜け切る直前に材料が工具から離れる方向へわずかにたわむため、特に影響を受けやすくなります。
寸法精度と工具のたわみ
工具のたわみは、精密フライス加工で荒加工と仕上げ加工を分ける主な理由の一つです。
高負荷の荒加工では、切削力によって工具が材料から離れる方向へわずかに曲がります。超硬工具でも、負荷がかかるとたわみます。長い直径6mmのエンドミルでステンレス鋼の深いポケットを加工すると、切削力による変位で壁面寸法が数百分の一ミリメートル変化する場合があります。
切削関与率を低く抑える加工方法では、径方向の切削力が大幅に低下するため、この問題を軽減できます。これは、現代のCNC加工でアダプティブ加工戦略が普及した理由の一つです。横方向の負荷が小さくなれば、工具のたわみが抑えられ、工具寿命も延びます。
深い溝フライス加工は、工具の両側が材料に囲まれるため、たわみに対して最も厳しい条件の一つです。切削力が増加すると同時に、切りくずの排出も悪化します。
そこに振動が加わります。
工具が振動し始めると、寸法安定性は急速に失われます。機械自体は位置を正確に保持していても、工具は切削部の内部で予測しにくい動きをする場合があります。
材料除去率と加工効率
材料を速く除去することが、そのまま効率的な加工を意味するわけではありません。
全幅の溝加工は工具が材料に深く入り込むため、高能率に見えます。しかし、切削関与率を抑えて大幅に高い送り速度で動かす、軽負荷のアダプティブ工具経路のほうが、全体として速く材料を除去できることがよくあります。
この点で、フライス加工技術は過去10年間に大きく変化しました。
従来の荒加工戦略は、大きな径方向切込みと控えめな送りに依存していました。現代のフライス加工では、加工全体を通じて工具負荷を安定させる、切削関与が一定の工具経路がますます使われています。切削関与が安定すれば、切削力を急増させずに、高い主軸回転速度と送りを維持できます。
その結果、通常は工具寿命の向上、発熱の低減、サイクルタイムの短縮を同時に実現できます。
ただし、機械、ホルダの剛性、主軸出力、CAM戦略が、それを支えるだけの安定性を備えていることが条件です。
適切なフライス加工方法の選び方
(Istock)CNCフライス加工
フライス加工戦略の選定では、通常、機械自体よりも、工具が実際の加工形状に到達したときに、どれだけ安定した切削を維持できるかが重要です。同じ材料の2つの部品でも、肉厚、キャビティ深さ、工具の進入性の違いによって切削挙動が変わるため、まったく異なる加工方法が必要になることがあります。
深いキャビティでは加工方法全体が変わる
浅いポケットであれば、標準的なエンドミルと高負荷の荒加工パスで良好に加工できることがあります。しかし、キャビティが深くなると、同じ段取りでも急速に不安定になる場合があります。
工具の突出し量が増えると、工具に作用する曲げモーメントが大きくなります。キャビティが深くなるほど、切りくずの排出も難しくなります。ステンレス鋼では、通常、刃先付近への熱の集中が制約になります。アルミニウムでは挙動が異なり、切りくずの再切削や刃先への付着が先に現れる傾向があります。
このため、深いキャビティの荒加工では、高負荷の全幅切削ではなく、径方向の切込みを小さくし、深さ方向を複数回に分けることがよくあります。場合によっては、仕上げ工具の突出し量を意図的に短く保ち、大部分の材料を除去した後にだけ使用します。
薄肉部を高い切削負荷で正確に仕上げるのは難しい
機械自体が高い精度を維持していても、薄肉部は加工中に変位します。
背の高いアルミニウムの壁は、側面加工中に工具から離れる方向へわずかにたわみ、工具が切削から抜けた後に元へ戻ることがあります。プログラム上の形状が正しくても、完成した壁にテーパが残る場合があります。
このため、通常は荒加工と仕上げ加工を分けます。荒加工では壁に少量の取り代を残し、軽負荷の仕上げパスで横方向の圧力を減らして、寸法の均一性を高めます。特に、肉厚に対して壁の高さが増す場合には、最終パス前の中仕上げが有効な部品もあります。
高速フライス加工と高負荷荒加工は異なる課題に対応する
鋳鉄や厚い鋼材を剛性の高い段取りで加工する場合、大きな切込みによる荒加工は現在も有効です。安定した横形機で高負荷の正面フライス加工を行えば、適切な条件下で非常に効率よく材料を除去できます。
高速フライス加工は、まったく異なる方法を採ります。工具の切削関与を最大化するのではなく、材料との接触を小さく保ちながら、送り速度を大幅に高めます。これにより熱の集中を抑え、深いポケットや薄いリブを持つ部品で、より安定した切削状態を維持しやすくなります。
この戦略は、機械の能力に大きく依存します。工具保持力の不足、主軸振動、機械の動特性の悪さがあると、通常、その利点の大部分が失われます。
量産部品と試作部品では加工方法が異なる
試作加工では、柔軟性と段取り時間の短さを優先することがよくあります。量産加工では、通常、繰返し性を優先します。
5個の加工では問題なく使える工具経路でも、5,000個の生産では、工具摩耗、サイクルのバランス、無人運転時間が工程に影響し始めると、コストが高くなる場合があります。理論上の材料除去率を最大化するより、不要な工具交換を減らすことが重要になる場合もあります。
量産の段取りでは、可能な限り工具の種類を減らす傾向もあります。工具数が少なく、補正値が安定し、主軸負荷を予測できれば、長時間の生産を管理しやすくなります。
部品形状や公差要求に適したフライス加工方法でお悩みですか。JLCCNCのCNC加工サービスは、アルミニウムの高速フライス加工から、厳しい公差が要求される鋼材加工、多軸による量産加工まで対応しています。CADファイルをアップロードして、製造に関するフィードバックと、カスタムCNC部品の迅速な見積もりをご確認ください。

高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質保証。
フライス加工で発生しやすい不具合
フライス加工の不具合の多くは、実際に工具が破損する前から始まっています。表面性状が変化する、主軸負荷が変動する、切りくずが正常に排出されなくなる、といった兆候が現れます。深いポケット、薄肉部、突出し量の大きい工具では、これらの問題がより顕著になります。
深いフライス加工でのびびり
びびりは通常、切削負荷に対して工具の突出し量が長すぎると発生します。短い超硬エンドミルでは鋼を滑らかに切削できても、キャビティの奥まで届くように突出しを長くすると、激しく振動し始める場合があります。
初期の兆候は、壁面に繰り返し現れる加工痕と、不安定な主軸音です。輪郭加工と深いポケットの仕上げでは、横方向の力が常に工具を中心から押しずらすため、特に影響を受けやすくなります。
径方向の切削関与を小さくし、工具の突出し量を短くするほうが、単に主軸回転速度を下げるよりも、通常は早く安定性を改善できます。
溝・ポケット内の切りくず詰まり
切りくず詰まりは、切削領域から切りくずが円滑に排出されなくなると発生します。全幅の溝フライス加工は、切りくずがすぐに工具の周囲に閉じ込められるため、最も厳しい条件の一つです。
アルミニウムでは、再切削された切りくずが刃先に溶着し、数秒で表面性状を損なうことがよくあります。深いポケット加工でも、切りくずが上方へ排出されず、キャビティ内を循環し始めると、同様の問題が生じます。
アダプティブ加工の工具経路は、工具周囲に切りくず排出用の空間を多く残すことで、この問題を軽減します。
薄肉部の壁面たわみ
薄肉壁は、特に側面加工の負荷が高い場合、切削中にたわみます。工具が抜けた後に材料がわずかに弾性回復するため、壁にテーパが残ったり、寸法が不均一になったりする場合があります。
これは、支持されていない背の高い部分を持つアルミニウム製ハウジング、リブ、筐体部品でよく見られます。
通常は、荒加工と仕上げ加工を意図的に分けます。軽負荷の仕上げパスは工具による圧力を減らし、壁面精度を大きく改善します。
輪郭加工のコーナー部での過負荷
内側コーナーでは、工具の切削関与が急増します。送り速度が一定でも、工具が小さな半径に入ると切りくず負荷が急激に高まります。
その結果、つなぎ目の加工痕、局所的なびびり、コーナー部の過切削として現れることがよくあります。ボールエンドミルは工具中心付近で切削速度が低下するため、さらに影響を受けやすくなります。
現代のCAM戦略では、工具経路を滑らかにし、切削関与の変化を制御することで、コーナー部の過負荷を低減します。
CNC工作機械の能力がフライス加工に与える影響
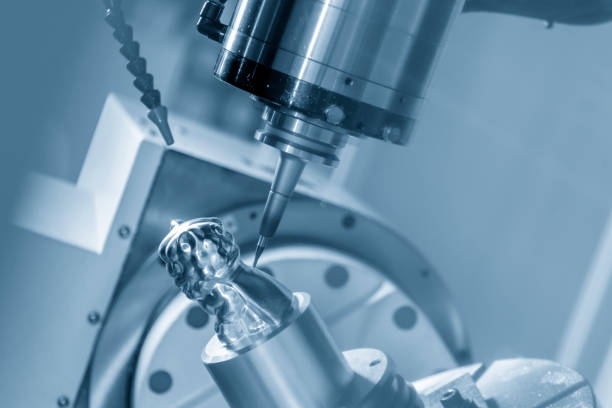
(Istock)ソリッドボールエンドミルでサンプル部品を切削する5軸CNC工作機械。
ある機械で良好に機能するフライス加工戦略が、別の機械ではまったく機能しないことがあります。
CAMソフトウェアや工具が変わったからではありません。機械自体の違いによって、負荷がかかったときの切削の安定性が変わるためです。
剛性、主軸出力、軸加速度、工具保持の品質、機械の幾何学的構成は、どのフライス加工方法が生産現場で実際に機能するかに影響します。
3軸加工と5軸加工の制約の違い
3軸加工は、工具の進入が難しくなるまでは、ほとんどのフライス加工に良好に対応できます。
問題は、深い壁、複合角度、曲面形状によって、工具の突出し量を長くする必要がある場合に現れます。工具がホルダから遠くまで伸びるほど、切削力による曲げモーメントが大きくなります。
この点を変えるのが5軸加工です。
難しい形状に長い工具を垂直に差し込むのではなく、主軸または工作物を傾けることで、加工面に対して工具の突出し量を短くし、剛性を高く保ちます。
代表的な例がタービンブレードです。
3軸機でブレードの深い形状を仕上げようとすると、びびりやすい非常に長いボールエンドミルが必要になることがよくあります。5軸機では、工具を加工面に対して傾けた状態に保てるため、はるかに短い工具で同じ形状に到達し、安定性と仕上げ品質を向上できます。
ただし、5軸加工には独自の複雑さがあります。
機械の動特性の影響が大きくなり、プログラミングが難しくなり、ポスト処理の小さな誤りが、すぐに大きな動作上の問題を引き起こします。能力が高いからといって、自動的に加工が容易になるわけではありません。
工具の到達性・剛性・突出し量
工具の突出し量は、フライス加工の安定性に関する問題の多くを、見えにくいところで左右しています。
短い直径12mmの超硬エンドミルで鋼を深さ20mmまで加工する場合と、同じ工具をホルダから80mm突出させた場合では、挙動が大きく異なります。工具自体は変わっていません。変わったのは、工具に作用する曲げモーメントです。
突出し長さが増えると、たわみは急速に大きくなります。
その影響は、まず表面性状、次に寸法精度、最終的には工具寿命とびびりに対する安定性へ現れます。長い工具では、振動を避けるために切削力を低く抑える必要があるため、安定して加工できる材料除去率も低下します。
深いキャビティでは、この問題が繰り返し現れます。
短い工具でポケットを良好に荒加工できていても、最終的な底面深さに届かせるため、突出しを長くする必要が生じることがあります。すると、まったく同じ送りと切削速度でも、突然びびりや不均一な仕上がりが発生し始めます。
ホルダの選定も重要です。
ハイドロチャック、焼ばめ式ホルダ、高品質なコレットチャックは、摩耗した一般的なホルダと比べ、通常、剛性と振れ精度を改善します。高い主軸回転速度では、わずかな振れでも各刃への負荷が変わり、工具寿命が明らかに短くなる場合があります。
このため、高度なフライス加工技術は、機械の能力に大きく依存します。
その戦略が機能するのは、機械、主軸、ホルダ、段取りに、それを支えるだけの安定性がある場合です。
フライス加工全般のまとめ
さまざまなフライス加工方法は、本質的には、加工中の工具の切削関与、切削力、熱、形状へのアクセスを制御するための異なる方法です。
正面フライス加工、溝フライス加工、輪郭フライス加工、ポケット加工などの方法が存在するのは、部品形状によって加工条件が異なるためです。通常、最適な方法は、不要な複雑さを最小限に抑えながら、安定した切削で必要な形状を作れる方法です。
加工方法の名称を暗記するよりも、実際の切削条件下でフライス加工がどのように振る舞うかを理解することが、はるかに重要です。
JLCCNCでは、既定の工具経路をそのまま使うのではなく、部品形状、公差要求、表面性状の目標、生産効率に基づいて、CNCフライス加工の方法を選定します。アルミニウムの高速荒加工からステンレス鋼の精密仕上げまで、生産数量の違いにかかわらず、部品品質、工具寿命、加工の均一性、生産コストを最終的に左右するのは、安定したフライス加工戦略です。
CADファイルをアップロードすると、1ドルからの迅速な見積もりをご確認いただけます。納期は最短3日です。
高精度CNC加工サービス
専門的な製造対応、迅速な納品、確かな品質保証。
フライス加工に関するよくある質問
Q: 溝フライス加工は、正面フライス加工よりびびりやすいのはなぜですか?
溝フライス加工では、工具がほぼ全幅で材料に囲まれた状態になるため、切削関与の小さい正面フライス加工と比べて、切削力、発熱、工具のたわみが増加します。
Q: 最も速く材料を除去できるフライス加工方法は何ですか?
CNC生産では、高送り正面フライス加工と、径方向の切削関与を抑えたポケット荒加工が、通常、最も高い材料除去率を実現します。
Q: ねじ切りフライス加工がタップ加工より高精度なのはなぜですか?
ねじ切りフライス加工では、工具経路の調整によって機械側でねじ径を管理できます。一方、タップ加工は、タップの寸法と位置合わせに全面的に依存します。
Q: 最も発熱が大きいフライス加工方法は何ですか?
全幅の溝フライス加工、深いポケット加工、高負荷の側面フライス加工は、切りくずの排出が制限され、工具の切削関与が高い状態に保たれるため、最も大きな熱を発生させます。
Q: 薄肉部に最も適したフライス加工戦略は何ですか?
径方向の切削関与を抑え、軽負荷の仕上げパスを複数回行う方法が最適です。切削中の壁のたわみと振動を低減できるためです。
Q: 深いポケットで工具のたわみが生じるのはなぜですか?
深いポケットでは工具の突出し量を長くする必要があり、長い工具は切削負荷によってたわみやすくなるため、寸法精度と表面品質が低下します。
学び続ける
CNCルーター加工とは?加工機と加工工程の完全ガイド
(iStock)(木材を切削するCNCルーター) CNCルーター加工とは? CNCルーター加工とは何かと尋ねる人の多くは、木材、プラスチック、軟らかい金属から、人が工具を逐一誘導することなく、機械できれいな形状を削り出せる仕組みを知りたいと考えています。 CNCルーター加工は、基本的にはコンピューターで制御する切削システムです。高速回転する工具を使用し、あらかじめプログラムされた経路に沿って材料を除去します。機械は正確なデジタル指令に従い、人が介入することなく自動的に動作します。これにより、同じ部品を繰り返し製作でき、装飾パネルなどの大量生産に適しています。 CNCルーター加工とは、簡単にいえば、大規模に行える自動切削です。ルータービットが回転しながら平板状の材料上を移動し、CADファイルの設計どおりに形状、溝、穴、輪郭を加工します。深さ、速度、経路を含む工程全体を、モーターとソフトウェアで制御します。 手持ちのルーターとは異なり、デジタルファイルに基づいて直接動作します。そのため、数百個の部品を加工する場合でも、各パスを予測可能で一貫したものにし、高い再現性を確保できます。 ルーター加工と他の加......
アルミニウムのCNC加工:加工工程・工具・CNCフライス加工を解説
(アルミニウムのブロックをCNCフライス加工している様子) アルミニウムのCNC加工とは? アルミニウムは、軽量性、強度、被削性を兼ね備えているため、CNC加工に非常に適しています。 軽量でありながら、十分な強度を持つことが大きな利点です。高速で切削できる軟らかさを備える一方、実際の使用条件に耐えられる靱性もあります。このバランスにより、航空宇宙、ロボット、自動車、民生用電子機器のCNC加工で広く選ばれています。 アルミニウムが優れている理由は、以下のとおりです: 良好に切りくずを生成し、より軟らかい金属に見られるような、むしれや粘着が生じにくい。 高価な切削工具を過度に損耗させず、高速に加工できる。 強度と重量の比、すなわち比強度に優れている。 自然に耐食性を発揮する。 そのため、アルミニウム用CNC工作機械では、送り速度を大幅に下げたり、過度な工具摩耗を招いたりすることなく、非常に厳しい公差を維持できます。鋼や特殊合金と比較して、良好な加工面と大幅に短いサイクルタイムを実現できます。 こうした加工特性が、スマートフォン筐体の正確な直角形状や、絶え間ない振動に耐える自動車用ブラケットを支えていま......
CNCの意味:定義と略語の解説
CNCとは? クーラントを噴射しながらアルミニウムを切削するCNCフライス盤と、背景の技術者を写したリアルな工場写真。 CNCの定義と略語の意味 CNCはComputer Numerical Control(コンピューター数値制御)の略であり、手動操作ではなく、あらかじめプログラムされたコンピューター指令で工作機械を制御する製造方式を指します。これらの指令によって、工具の動き、速度、送り速度、加工順序を定め、高い精度と繰返し精度で切削、穴あけ、フライス加工、成形などを行います。 CNCの基本的な定義は、手動による加工からソフトウェア制御による加工への移行を表しています。人の操作に代わり、デジタル指令によって動作と工程を制御します。 製造におけるCNCの意味 実務におけるCNCの意味は、略語そのものにとどまりません。現代の製造では、技能に依存する手作業から、システムに基づく予測可能な生産への移行を意味します。切削のたびに作業者が直接操作するのではなく、プログラムされた工程によって、作業者、勤務シフト、生産数量にかかわらず、同じ結果を得られるようにします。 この変化は、設計、工程計画、品質管理への取り......
CNC穴あけ加工とは?加工工程・工作機械・穴の形成方法を解説
CNC穴あけ加工とは? 金属ワークの上方に位置し、精密穴の加工準備を行うCNC穴あけ加工機 機械に関わるあらゆるものは、最終的に穴という単純な要素に行き着きます。 締結部品のための穴、位置決めピンのための穴、通気、配線、流体の通路、軽量化のための穴。部品を他のものに接続する場合には穴が必要であり、その穴は毎回、正しい位置に、正しい寸法で加工されていなければなりません。 現代の製造では、CNC穴あけ加工が、手作業によるけがきや手送りの穴あけに代わり、プログラムされた動作で穴加工の各要素を制御します。作業者の判断や実物のテンプレートに頼ることなく、正確なデジタル指令に従うことで、生産ロット内のすべての部品で一貫性を確保します。これにより、ドリルの位置ずれ、深さのばらつき、組立て時に問題を引き起こす曖昧な寸法管理といった、一般的な課題を解消します。 CNC穴あけ加工は、プログラムされた指令で主軸回転速度、送り速度、深さ、位置を制御し、金属やプラスチックの部品に高精度かつ再現性のある丸穴を形成する、コンピューター制御の加工方法です。主に、複雑な曲面形状よりも、穴位置の一貫性、生産効率、寸法精度を重視する場......
CNCねじフライス加工とは?加工工程・工具・利点・用途
CNC工作機械内で、高精度なめねじを加工するスレッドミル。 ねじフライス加工は、回転切削工具をらせん状の経路に沿って動かし、めねじやおねじを切削するCNC加工です。 タップ加工と比べて、切りくずの管理性と精度に優れ、ねじ寸法や材料への対応にも柔軟性があります。チタン、ステンレス鋼、焼入れ鋼などに適用でき、特注寸法のねじ、切りくず詰まりを抑えた止まり穴、多条ねじ、大径ねじにも対応します。航空宇宙、自動車、産業用途の高付加価値部品では、部品品質の向上、工具折損の低減、公差の安定化を目的として使用されています。 めねじ加工は、不確実性の高い作業である必要はありません。ねじフライス加工では、タップ加工では得にくい高度な径とピッチの管理が可能です。特に工具の損傷が許されない複雑な産業部品では、ねじ形状を計画的に加工できる方法です。折れたタップを回避できることに加え、大きな価値となるのが柔軟性であり、一つの工具で複数の穴径やピッチに対応できる場合があります。工具経路の仕組みを理解することが、異なる材料でもねじ品質を一定に維持できる理由を把握する鍵となります。このガイドでは、実践的な技術情報、公差の傾向、製造上......
CNC溝フライス加工の完全ガイド:加工方法・工具・用途
(AI生成)製造施設内で、金属ワークに高精度な溝を加工するCNCフライス盤。 摺動、位置合わせ、配線の収納が必要な部品を設計する場合、溝フライス加工は通常、最適な方法です。手動フライス加工では得にくい高度な制御が可能なため、キー溝や精密溝の加工で標準的に使用されています。当社でも、正確な位置合わせが重要な自動車や産業機器のアセンブリで、頻繁に採用しています。適切な切削速度と送りを設定すれば、軟らかいプラスチックから焼入れ鋼まで、幅広い材料に対応できます。 溝フライス加工とは? 溝フライス加工は、回転工具を材料に切り込ませ、プログラムされた経路に沿って移動させることで、内部に溝を形成する除去加工です。円形の穴を形成するCNC穴あけ加工とは異なり、深さ、幅、方向を精密に制御した細長いくぼみを加工します。CNC制御によって、複雑な輪郭や硬い材料でも溝形状を維持できます。 溝フライス加工の定義 溝フライス加工は、通常、エンドミルなどのフライス工具を使用して、直線または曲線に沿って材料を除去する加工です。工具を横方向に送り、細長いくぼみである溝を形成します。CNCプログラムで溝の寸法、位置、構造的な形状を高......